Monday, September 29, 2014

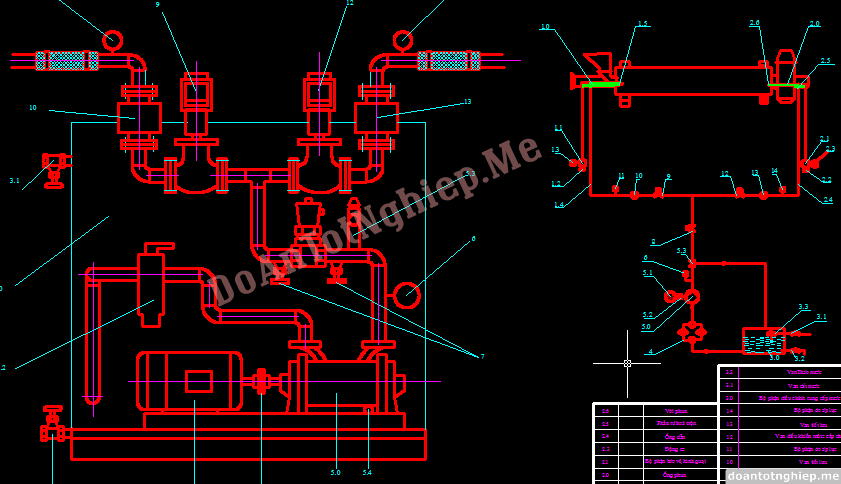
Thiết kế máy trộn bê tông nhựa nóng

Thiết kế máy trộn bê tông nhựa nóng


12a 12b 12c 12d 12e 12f 12g 12h 12i 12j


Mô tả đồ án: Gồm các file như ảnh trên

Giá: 450.000vnđ – Mã số: doantotnghiep.me_TKM0000012
Tải đồ án


LỜI NÓI ĐẦU

Cng vi s ph¸t trin ca khoa hôcCùng với sự phát triển của khoa học nói chung và ngành cơ khí nói riêng. Đòi hỏi người cán bộ kỹ thuật phải nắm vững kiến thức cơ bản tương đối rộng. Đồng thời phải biết vận dụng kiến thức đã học trong suốt 5 năm để giải quyết những vấn đề cụ thể thường gặp trong sản xuất, sửa chữa và sử dụng.

Do đó đồ án tốt nghiệp là mục đích giúp hệ thống lại những kiến thức cơ bản đã học trước lúc ra trường. Cùng với sự phát triển của thời đại công nghiệp hóa, hiện đại hóa của ngành cơ khí, thì nhu cầu sản xuất phải sử dụng máy móc độ chính xác cao, phải giảm sức lao động của con người, tăng năng suất lao động. Nhằm đáp ứng nhu cầu đó, em đã nhận đề tài tốt nghiệp là “Thiết kế máy trộn bê tông nhựa nóng” với các nội dung sau:

Chương I  :  Giới thiệu chung về bê tông nhựa nóngatfan

Chương II :  Phân tích lựa chọn phương án máy.

Chương III: Tính toán các thông số kỹ thuật cơ bản của máy

Chương IV: Tính toán thiết kế kết cấu và sức bền toàn máy

Chương V :  Hướng dẫn sử dụng và bảo quản máy.

ChươngVI : Kết luận.

Đề tài được hoàn thành với sự hướng dẫn tận tình của thầy giáo hướng dẫn Lê Cung cùng các thầy cô trong khoa .Vì là một vấn đề tương đối lớn, mới của người sinh viên, không tránh khỏi những thiếu sót. Em rất mong sự góp ý chỉ bảo của thầy cô.

Em xin chân thành cảm ơn thầy giáo hướng dẫn và các thầy cô trong khoa.

Đà Nẵng, ngày  tháng  năm 2002

Sinh viên thiết kế


CHƯƠNG I

GIỚI THIỆU CHUNG VỀ HỖN HỢP BÊ TÔNG NHỰA ( BÊTÔNG ATPHAN ) VÀ NGUYÊN LÝ QUÁ TRÌNH TRỘN HỖN HỢP BÊ TÔNG NHỰA

I .1 TẦM QUAN TRỌNG CỦA HỖN HỢP BÊTÔNG ATPHAN

Mặt đường bê tông nhựa (bê tông atphan) được xây dựng đầu tiên ở Ba-bi-lon từ 600 năm trước công nguyên bằng cách xẻ các tấm lát từ vật liệu đá nhựa có trong tự nhiên. Vào đầu những năm 70 của thế kỷ này, người ta đã tìm ra các thành phần hỗn hợp để chế tạo ra loại bê tông atphalt có cường độ và độ bền tốt. Trong quá trình sử dụng, vật liệu bê tông atphalt tỏ ra có nhiều ưu điểm, thỏa mãn hầu như mọi nhu cầu của giao thông hiện đại. Vì vậy vật liệu bê tông atphalt là vật liệu chiến lược để làm mặt đường ôtô ở trong nước cũng như ở trên thế giới ngay cả trong tương lai.

I.2. KHÁI NIỆM

Trên cơ sở  chất kết dính hữu cơ ( bitum, guđrông,nhũ tương) trong xây dựng đường thường dùng các vật liệu hỗn hợp khoáng và chất kết dính hữu cơ. Phổ biến nhất và có chất lượng cao nhất từ vật liệu khoáng-bitum là bêtông atphan. Bêtông atphan là sản phẩm nhận được  khi làm đặc và rắn chắc hỗn hợp atphan-bêtông.

Hỗn hợp bêtông atphan bao gồm : đá dăm, cát, bột khoáng và bitum được lựa chọn thành phần hợp lý, nhào trộn và gia công thành một hỗn hợp thống nhất.

I.3. ĐẶC ĐIỂM CỦA VẬT LIỆU BÊ TÔNG ATPHALT LÀM MẶT ĐƯỜNG:


Họựn hồỹp bó tọng õaợ õỏửm neùn gọửm coù 3 phỏửn: cọỳt lióỷu (pha ràừn), chỏỳt kóỳt dờnh (coù thóứ coi laỡ pha loớng) caùc lọứ rọựng (pha khờ). Thaỡnh phỏửn cọỳt lióỷu coù 2 nhoùm chờnh: cọỳt lióỷu haỷt thọ laỡ õaù dàm, soới; cọỳt lióỷu haỷt mởn laỡ caùt thión nhión hoàỷc caùt õuồỹc xay tổỡ õaù. Cọỳt lióỷu haỷt thọ taỷo khung kóỳt cỏỳu vổợng chàừc chởu lổỷc. Cọỳt lióỷu lỏỳp õỏửy lọự rọựng trong khung cọỳt lióỷu haỷt thọ, õọửng thồỡi taỷo nhổợng khung chởu lổỷc nhoớ hồn, do vỏỷy cuợng õoùng vai troỡ quan troỹng taỷo nón cổồỡng õọỹ vaỡ õọỹ ọứn õởnh của bó tọng atphan. Ngoaỡi ra cọỳt lióỷu haỷt mởn coỡn coù aớnh hổồớng rỏỳt lồùn õóỳn õọỹ nhaùm bóử màỷt cuớa bó tọng atphan. Chỏỳt kóỳt dờnh bitum coù õàỷc õióứm chaớy – õaỡn họửi ồớ nhióỷt õọỹ thỏỳp vaỡ chaớy ồớ nhióỷt õọỹ cao, tờnh chỏỳt naỡy cuớa bitum laỡm phaùt sinh nhióửu vỏỳn õóử trong vỏỷt lióỷu bó tọng atphan. Trong họựn hồỹp bótọng atphan, bitum cuỡng vồùi bọỹt khoaùng taỷo nón chỏỳt lión kóỳt atphan. Tón cuớa bọỹt khoaùng  “filler” – vồùi nghộa “chỏỳt laỡm õỏửy”, nhổng thổỷc tóỳ, bọỹt khoaùng khọng chố coù chổùc nàng laỡm õỏửy caùc lọự rọựng trong khung cọỳt lióỷu. Chổùc nàng  cuớa bọỹt khoùang trong bó tọng atphan chuớ yóỳu laỡ thaỡnh phỏửn laỡm bióỳn õọứi tờnh chỏỳt “kóỳt dờnh” thuỏửn tuùy trong bótọng aùtphan. Bọỹt khoaùng laỡm maỡng nhổỷa trồớ nón moớng vaỡ nhổ vỏỷy laỡm tàng khaớ nàng kóỳt dờnh. Ngoaỡi ra bọỹt khoaùng coỡn laỡm tàng khaớ nàng ọứn õởnh nhióỷt cuớa bitum do vióỷc sổớ duỷng bọỹt õaù laỡm tàng õióứm hoùa móửm cuớa chỏỳt atphan maỡ khọng laỡm thay đổi õióứm gaợy (nhióỷt õọỹ gaợy) cuớa nhổỷa õổồỡng. Âọỹ rọựng coỡn dổ cuớa cọỳt lióỷu laỡ yóỳu tọỳ quan troỹng aớnh hổồớng õóỳn caùc õàỷc tờnh cuớa bó tọng atphan. Khi nghión cổùu vóử õọỹ rọựng coỡn dổ trong họựn hồỹp bó tọng atphan, ngổồỡi ta chuù yù vaỡ phaùt hióỷn ra nhổợng giồùi haỷn õọỹ rọựng laỡ ranh giồùi thay õọứi nhióửu caùc tờnh chỏỳt cuớa bó tọng atphan.

Vồùi caùc tờnh chỏỳt vaỡ cỏuù thaỡnh nhổ vỏỷy, vỏỷt lióỷu bó tọng atphan coù tờnh chỏỳt hóỳt sổùc phổùc taỷp: õaỡn họửi – nhồùt -deớo. Khi lổỷc taùc duỷng nhanh vaỡ giaù trở ổùng suỏỳt nhoớ, nhióỷt õọỹ họựn hồỹp khọng cao, vỏỷt lióỷu coù tờnh õaỡn họửi- nhồùt. Nóỳu coù ổùng suỏỳt lồùn vaỡ thồỡi gian taùc duỷng cuớa taới troỹng chỏỷm, nhióỷt õọỹ cuớa họựn hồỹp cao, vỏỷt lióỷu coù tờnh chỏỳt nhồùt deớo. Caùc õàỷc trổng vóử cổồỡng õọỹ vaỡ õọỹ ọứn õởnh cuớa vỏỷt lióỷu bó tọng atphan phuỷ thuọỹc vaỡo nhióửu yóỳu tọỳ: thaỡnh phỏửn vaỡ tờnh chỏỳt cuớa vỏỷt lióỷu cỏỳu thaỡnh, õióửu kióỷn chởu lổỷc (taới troỹng taùc duỷng) vaỡ õióửu kióỷn tổỷ nhión khờ hỏỷu.

Caùc tờnh chỏỳt quan troỹng cuớa bó tọng atphan laỡ tờnh chỏỳt lổu bióỳn vaỡ tờnh chỏỳt phaùt trióứn õaỡn họỹi chỏỷm. Caùc õàỷc trổng cồ hoỹc cồ baớn cuớa bó tọng atphan õổồỹc xaùc õởnh trón cồ sồớ mọỳi quan hóỷ giổợa ổùng suỏỳt vaỡ bióỳn daỷng, chuùng õổồỹc phỏn tờch khaớ nàng chởu lổỷc cuớa bó tọng atphan trong kóỳt cỏỳu aùo õổồỡng. Cổồỡng õọỹ vỏỷt lióỷu bó tọng atphan vaỡ dióựn bióỳn cuớa noù coù aớnh hổồớng quyóỳt õởnh õóỳn daỷng phaù hoaỷi vaỡ tuọứi thoỹ cuớa màỷt õổồỡng.

I.4. PHÂN LOẠI

Hỗn hợp bêtông atphan và bêtông atphan được phân loại theo các đặc điểm

sau :

Theo nhiệt độ thi công: hỗn hợp bêtông atphan trong lớp phủ mặt đường chia ra loại nóng , ấm, lạnh. Hỗn hợp nóng được rải và bắt đầu làm đặc khi nhiệt độ không nhỏ hơn 1200C. Hỗn hợp này thường dùng bitum có độ quánh : 46/60, 60/90, 90/130.

Hỗn hợp ấm được rải và bắt đầu làm đặc ở nhiệt độ  1000C khi dùng bitum lỏng số 1,2 ,3 và  700C với bitum  mác C 130/200, M130/200, MO-130/200.

Hỗn hợp lạnh dùng bitum lỏng có độ quánh 70/130 được rải ở nhiệt độ không khí 50C và được giữ ở nhiệt độ thường.

Theo độ đặc ( hoặc độ rỗng ) : theo chỉ tiêu độ rỗng còn dư bêtông atphan được chia làm 3 loại : loại đặc nếu độ rỗng 2-7%, loại rỗng nếu độ rỗng 5-12% và rất rỗng nếu độ rỗng 12-18%.

ã    Theo độ lớn của hạt cốt liệu : theo đường kính lớn nhất của hạt vật liệu khoáng, bê tông atphan nóng và ấm được chia ra làm ba loại,loại lớn(Dmax 40mm) , loại trung bình ( Dmax  25mm ) và loại nhỏ ( hỗn hợp hạt nhỏ Dmax  15mm ) và hỗn hợp hạt cát (Dmax  5mm ), hỗn hợp hạt cát không sử dụng đá.

Theo tiêu chuẩn Mỹ, bêtông atphan chia ra làm 21 loại ký hiệu là số La mã và có chỉ tiêu phụ là a,b,c… Ví dụ Ia,…IIc với Dmax là 2.5in , 1.5in , 1in và 3/8in, Dmin là mắt sàng số N0200 ( 1.071mm ).

ã    Theo tỷ lệ giữa đá dăm ( hoặc sỏi ) và cát : Bêtông atphan nóng hoặc ấm, đặc được chia làm 3 loại : loại A nếu tỉ lệ đá dăm_ cát 50ữ60%, loại B 35ữ50%, loại C 20ữ35%. Bêtông atphan nóng đặc chỉ dùng cốt liệu cát có các loại : D có hàm lượng cát < 30% và E>30%. Bêtông atphan dùng cốt liệu cát vãi nguội được ký hiệu BN và EN.

ã    Theo cường độ đá dăm và chất lượng bột khoáng: Bêtông atphan còn chia ra loại I, II và III ( theo tiêu chuẩn quốc tế ). Theo tiêu chuẩn Việt Nam chỉ có cấp I và II : cấp I dùng cho lớp trên , cấp II dùng cho lớp dưới mặt đường bêtông atphan.

Về cơ bản, cách phân loại bêtông theo các tiêu chuẩn là thống nhất tuy có qui định khác nhau về đơn vị đo kích thước và ký hiệu bêtông.

I.5.  CẤU TRÚC CỦA BÊTÔNG ATPHAN

-Tính chất vật lý, cơ học của bêtông atphan phụ thuộc vào chất lượng tỷ lệ thành phần các vật liệu chế tạo và cấu trúc của bêtông. Cấu trúc phụ thuộc vào tỷ lệ của các vật liệu và độ đặc của hỗn hợp.

-Cấu trúc của bêtông atphan có hai loại : có khung và không có khung. Cấu trúc có khung là cấu trúc trong đó hệ số lấp đầy lỗ rỗng giữa cát hạt của bộ khung cát, đá dăm bằng chất liên kết atphan là nhỏ hơn hoặc bằng một. Như vậy các chất liên kết atphan không dễ chuyển động, những hạt đá dăm và cát tiếp xúc với nhau trực tiếp hoặc thông qua lớp cứng bitum tạo cấu trúc. Bộ khung có thể chỉ là đá dăm. Trong trường hợp này đá dăm không được chuyển động cùng với hỗn hợp vữa ( hỗn hợp gồm cát, bột khoáng và bitum ). Sự có mặt các khung cứng không gian làm tăng độ ổn định động của lớp phủ mặt đường. Cấu trúc khung quen thuộc thường chứa lượng bột khoáng từ 4ữ14% và lượng bitum từ 5ữ7% với lượng vật liệu khoáng.

Trong bêtông atphan không có khung, hạt đá dăm và hạt cát dễ dịch chuyển do lượng thừa của chất kết dính atphan ( hệ số lấp đầy của lỗ rỗng lớn hơn 1 ) cường độ và độ kết dính của cấu trúc này giảm khi chịu nhiệt làm cho lớp phủ mặt đường bị biến dạng dẻo.

Sự tạo nên cấu trúc tối ưu của bêtông atphan phụ thuộc vào thành phần chất lượng vật liệu, công nghệ sản xuất và việc lựa chọn tối ưu thành phần hỗn hợp của bêtông atphan.

I.6. CÁC TÍNH CHẤT CỦA BÊTÔNG ATPHAN

-Các tính chất của bêtông atphan thay đổi đáng kể theo nhiệt độ. Ở nhiệt độ bình thường chúng có tính đàn hồi dẻo, khi nhiệt độ tăng-chảy dẻo, khi nhiệt độ giảm thì bêtông atphan trở nên giòn.

-Các chỉ tiêu kỹ thuật của bêtông atphan là cường độ, độ biến dạng khi nhiệt độ thay đổi, độ ổn định nước và tính dễ tạo hình.

I.6.1.  Cường độ:

Cường độ biểu thị khả năng chịu lực của bêtông atphan ở các điều kiện nhiệt độ khác nhau.

Cường độ chịu nén của bêtông atphan được xác định tại nhiệt độ 500C, 200C, 00C. Cường độ ở 500C biểu thị tính ổn định động của vật liệu làm bêtông, còn ở 00C biểu thị tính chống nứt của bêtông atphan. Cường độ chịu nén là cường độ giới hạn khi nén các mẫu chuẩn trong điều kiện nhiệt độ và đặt tải theo qui định. Kích thước mẫu chuẩn có đường kính bằng chiều cao ( d=h và bằng 71,4 hoặc 50,5 mm tùy theo độ lớn của vật liệu khoáng ) được chế tạo ở nhiệt độ thi công. Ở nhiệt độ 200C cường độ giới hạn khi nén của bêtông atphan  gần bằng 25Kg/cm2, khi kéo 6ữ8 lần nhỏ hơn. Tại nhiệt độ 500C cường độ giảm xuống chỉ còn 1ữ2Kg/cm2 , khi nhiệt độ nhỏ hơn 00C cường độ tăng đến 150ữ200Kg/cm2. Đặc tính quan trọng của bêtông atphan là cường độ chịu kéo. Cường độ chịu kéo cao cho phép bêtông atphan có độ chống nứt cao khi khai thác. Cường độ của bêtông atphan được xác  định trên thiết bị Marshall.

Cường độ chịu nén được xác định bằng cách nén riêng các mẫu nén. Giới hạn cường độ chịu kéo RK xác định theo công thức sau :

RK = F / dh

Trong đó : F là tải trọng phá hoại (Kg)

là hệ số ( đối với bêtông atphan  =1 )

Cường độ bêtông atphan phụ thuộc vào tỉ lệ thành phần vật liệu chế tạo, đặc biệt là sự thay đổi bitum, lượng bột khoáng làm thay đổi đáng kể cường độ. Ngoài ra cường độ còn phụ thuộc vào công nghệ làm đặc bêtông, nhiệt độ và tốc độ biến dạng.

Khi lượng bitum nhỏ hơn và lớn hơn lượng bitim hợp lý đều làm giảm khả năng liên kết của bitum với vật liệu khoáng và tạo nên cấu trúc khoáng hợp lý, vì vậy làm giảm cường độ. Cường độ bêtông atphan phát triển tỉ lệ thuận với độ quánh của chất liên kết hữu cơ.

I.6.2.  Tính biến dạng:

Bêtông atphan là một vật liệu đàn hồi -chảy dẻo. Tùy theo trạng thái và điều kiện biến dạng có thể xuất hiện tính chất đàn hồi hoặc tính chất chảy dẻo.

Về trạng thái ứng suất- biến dạng bêtông atphan có những tính chất tổng hợp phức tạp:

Đàn hồi, dẻo, chảy và chùng ứng suất, sự giảm ứng suất theo thời gian biến dạng.

Như vậy để giải quyết vấn đề thực tế trên cần xét quan hệ giữa biến dạng và thời gian tác dụng của tải trọng. Sự xuất hiện tính chất đàn hồi hay tính chất dẻo phụ thuộc vào tỉ lệ giữa thời gian đặt tải và thời gian chùng ứng suất.

Bêtông atphan cần có độ đàn hồi cao để đảm bảo độ ổn định khi khai thác. Biến dạng dẻo lớn lớp phủ mặt đường sẽ có hiện tượng trượt, lượn sóng, dồn đống, hằn vết bánh xe. Các biến dạng dẻo đó xuất hiện và phát triển nhiều ở các vùng nóng trong ngày hè. Độ dẻo được xác định bằng độ dãn dài tương đối khi kéo ở nhiệt độ thấp nhất và cao nhất khi khai thác.

Khi tải trọng tác dụng thường xuyên sự phát triển của biến dạng phụ thuộc vào trị số ứng suất.

Khi tải trọng P nhỏ hơn giới hạn đàn hồi hoặc giới hạn chảy ( P<PK ) có hai biến dạng. Biến dạng đàn hồi thuần túy 0 có quan hệ bậc nhất với ứng suất, xuất hiện nhanh khi đặt tải trọng, với tốc độ âm thanh và biến dạng cũng mất đi rất nhanh khi bỏ tải. Biến dạng đàn hồi chậm xuất hiện sau khi đặt tải và phát triển chậm theo thời gian t1.

Khi P vượt qua giới hạn chảy và nhỏ hơn ứng suất Pm giới hạn (PK < P < Pm ) biến dạng dẻo xuất hiện( hình 1.b) . Khi bỏ tải ( P=0) biến dạng không mất đi hoàn toàn mà vẫn còn biến dạng dư ( dư ) . Đó là biến dạng của bêtông ứng với thời gian t1 ( 1 ).

Đặc trưng cơ học của bêtông atphan được thể hiện qua hai chỉ tiêu mođun đàn hồi và độ nhớt.

–    Môđun đàn hồi :

Hình 1.1 : Quan hệ  biến dạng ứng suất và thời gian


Hình a : P < PK


Hình b : PK < P < Pm

Ứng với hai trạng thái biến dạng đàn hồi có thể xác định hai trị số mođun đàn hồi:

Môđun đàn hồi ban đầu :   E1 = P/0

Môđun đàn hồi sau : E2= P/e , trong đó biến dạng dư e được tính bằng công thức:

e=m-o

m : biến dạng tổng cộng ứng với thời gian t1 ( khi P <PK)

-Độ nhớt :

Độ nhớt của bêtông atphan không có giá trị cố định, tùy theo tính chất vật liệu và tốc độ biến dạng : ‘ (‘ = d/dt ). Có thể xác định một số độ nhớt sau :

Độ nhớt giới hạn lớn nhất 0 xuất hiện ở vùng thực tế cấu trúc không bị phá hoại.

Độ nhớt nhỏ nhất min đối với vùng phá hoại kết cấu

Độ nhớt hiệu quả : = P (d/dt )

Độ nhớt dẻo : m = ( P – PK )/ ( d/dt )

Trong đó : PK  là giới hạn chảy Kg/cm2

Các chỉ tiêu môđun đàn hồi , độ nhớt và giới hạn chảy ứng với nhiệt độ khai thác bêtông atphan là rất quan trọng khi kiểm tra chất lượng của chúng.

I.6.3.  Độ mài mòn

Độ mài mòn của bêtông atphan phụ thuộc vào cường độ và độ cứng vật liệu khoáng vật. Độ mài mòn là đặc tính giảm khối lượng trên 1 cm2 bề mặt vật liệu chịu tác dụng tải trọng va đập và mài mòn khi khai thác. Bêtông atphan nóng trong giai đoạn khai thác có thể bị mài mòn 0,2ữ1,5mm trong một năm.

I.6.4.  Độ ổn định nước

Độ ổn định nước của bêtông atphan  phụ thuộc vào thành phần khoáng vật của vật liệu chế tạo. Nước là môi trường lỏng dễ dàng thấm ướt bề mặt đá vôi hơn và làm mất lực dính kết của chất dính kết hữu cơ với hạt, làm giảm độ ổn định nước của bêtông atphan. Nếu vật liệu khoáng ổn định nước sẽ tạo ra màng liên kết bền vững, đảm bảo độ ổn định nước cho bêtông atphan.

Tính ổn định nước được đánh giá bằng hệ số ổn định nước km ( tỉ lệ giữa cường độ mẫu bêtông atphan thí nghiệm ở trạng thái bão hòa nước  và trạng thái khô ở nhiệt độ 200C )

Km =R20bh / R20K

Cần phải nằm trong giới hạn từ 0,6  0,9.

I.6.5.  Độ rỗng của bêtông atphan:

Độ rỗng của bêtông atphan cho khả năng kết luận về sự hợp lý của thành phần phối hợp của hỗn hợp. Sự sai lệch về độ rỗng so với độ rỗng chuẩn ở mức độ thấp chứng tỏ rằng việc lựa chọn lượng bitum, thành phần hạt khoáng lựa chọn chưa chính xác.

I.6.6. Tính dễ tạo hình của bêtông atphan:

Tính dễ tạo hình của bêtông atphan là đảm bảo cho việc vận chuyển rải, dầm chắc bêtông atphan cũng như chất lượng của bêtông atphan sau khi thi công đạt các yêu cầu kĩ thuật trên cơ sở thành phần vật liệu đã lựa chọn đúng. Tính dễ tạo hình được đặc trưng bằng độ dẻo hay cứng của hỗn hợp. Căn cứ vào độ dẻo chia hỗn hợp bêtông làm hai loại : dẻo và chảy. Bêtông dẻo được dầm chắc bằng lu hoặc dầm chấn động. Bêtông chảy được dầm nén nhờ trọng lượng bản thân.

Mức độ dễ tạo hình của bêtông atphan dẻo vãi nóng được đánh giá dựa trên cơ sở xác định thời gian và lực kéo mẫu kim loại hình nón chuẩn ra khỏi hỗn hợp              ( phương pháp I.A.Rưbiev ) ghi trong bảng 2.

Bảng 2:


Dạng hỗn hợp                    Qui định chỉ tiêu

Lực  ( Kg )    Thời gian ( gy )

Hỗn hợp dẻo

– Hạt nhỏ

– Hạt vừa

Hỗn hợp cứng

2,0ữ2,5

2,35ữ3,0

<1,5

10,0ữ12,5

11,5ữ15.0

<7,5


I.6.7.  Yêu cầu kỹ thuật:

Yêu cầu kĩ thuật của các loại bêtông atphan làm đường vãi nóng và ấm ghi trong bảng 3


Các chỉ tiêu             Qui định với bêtông mác

I           II           III

1. Cường độ giới hạn chịu nén Kg/cm2

Khi ở t=200C, với mọi mác, không nhỏ hơn

Khi t=500C không nhỏ hơn với mác A

B và C

D

E

Khi ở 00C không lớn hơn, Kg/cm2, với

mọi mác

2. Độ ổn định nước, không nhỏ hơn

3. Độ nở, % theo thể tích không lớn hơn

4. Độ rỗng còn lại, % theo thể tích

25/20

9,0

11/9

16/12

_

110/70


0,9/0,8

0,5/0,7

2,0ữ3,5

22/20

8,0

10/8

12/10

12/9

120/75


0,85/0,75

1,5/1,0

2,0ữ5,0


20/16

_

9/7

9/7

9/7

120/80


0.75/0,7

0,1/1,5

3ữ7,0


I.7. VẬT LIỆU CHẾ TẠO BÊTÔNG ATPHAN

I.7.1.  Đá dăm hay sỏi

Chất lượng của đá dăm hay sỏi về cường độ , tính đồng nhất, hình dạng trạng thái bề mặt, thành phần khoáng vật… có ảnh hưởng rất lớn đến chất lượng của bêtông atphan.

Đá dăm dùng để chế tạo bêtông atphan có thể là đá dăm sản xuất từ đá thiên nhiên, đá dăm chế tạo từ cuội, cũng như đá dăm chế tạo từ xỉ lò cao, nhưng phải phù hợp với các yêu cầu về qui phạm. Không cho phép dùng đá dăm chế tạo từ đá vôi sét, sa thạch sét và phiến thạch sét.

Thành phần hạt của đá dăm hay sỏi được phân ra làm ba nhóm : 20ữ 40, 10ữ20, 5ữ10mm.

Tùy theo cường độ chịu nén của đá gốc mà đá dăm dùng để chế tạo bêtông atphan có các loại mác khác nhau như ghi trong bảng 4:

Bảng 4


Chỉ tiêu                  Qui định theo mác hỗn hợp

I              II                 III

A       B       A        B        C     B,C

Cường độ, Kg/cm2, không nhỏ hơn

1.Đá dăm từ đá macma và biến chất

2.Đá dăm từ đá trầm tích dạng cacbonat

3.Đá dăm từ đá trầm tích dạng khối lớn

4.Sỏi

1200

_


1000


_

1200

1000


1000


Đp8

1000

_


1000


Đp8

1000

800


800


Đp12

800

600


600


Đp16

600ữ800

400ữ600


600


Đp16


Đá dăm ( hay sỏi ) dùng để chế tạo bêtông atphan chỉ được phép chứa các hạt dẹp, đối với bêtông loại A :<20%, đối với loại B và Bx : <25%, loại C và Cx : <3,5% theo khối lượng.

Đá dăm cần phải liên kết đối với bitum. Về mặt này thì các loại đá vôi, đôlômit, điaba tốt hơn các loại đá axit. Nếu dùng loại đá liên kết kém với bitum phải gia công đá bằng chất phụ gia hoạt tính như vôi, ximăng hoặc cho thêm chất phụ gia hoạt tính bề mặt vào bitum.

Đá cần phải sạch, lượng ngậm chất bẩn không dược lớn hơn 1% theo trọng lượng.

I.7.2.  Cát

Vai trò của cát trong hỗn hợp bêtông atphan là chèn kẽ hở giữa các hạt cốt liệu lớn, làm tăng độ đặc của hỗn hợp. Có thể dùng cát thiên nhiên hay nhân tạo, có các chỉ tiêu phù hợp với qui phạm như khi dùng cho bêtông nặng.

Cát thiên nhiên để chế tạo bêtông atphan chỉ dùng loại hạt lớn ( Mđl   2,5 ) và hạt vừa (Mđl = 2ữ2,5 ). Khi dùng không có cát hạt lớn thì các thành phần hỗn hợp bêtông atphan loại A và B sẽ lựa chọn dùng cát hạt nhỏ theo nguyên tắc thành phần hạt không liên tục.

Cát nghiền cần phải chế tạo từ đá có cường độ không nhỏ hơn cường độ của đá dùng làm đá dăm.

Đối với hỗn hợp bêtông atphan loại G sẽ dùng cát nghiền. Cát này được nghiền từ đá macma có mác không nhỏ hơn 1000. Hàm lượng các hạt cát nhỏ hơn 0,071mm ở trong cát nghiền không được lớn hơn 14% theo trọng lượng, trong đó hạt sét không được lớn hơn 0,5% lượng hạt nhỏ hơn 0,14mm không lớn hơn 20%.

I.7.3.  Bột khoáng:

Bột khoáng là thành phần quan trọng trong hỗn hợp bêtông atphan. Nó không những nhét đầy lỗ rỗng giữa các loại cốt liệu lớn hơn ( cát, đá dăm hay sỏi ) làm tăng độ đặc của hỗn hợp mà còn làm tăng diện tích tiếp xúc, làm cho màng bitum trên bề mặt hạt khoáng càng mỏng và như vậy lực tương tác giữa chúng tăng lên, cường độ bêtông atphan tăng lên.

Khi trộn với bitum trong hỗn hợp bêtông atphan, bột khoáng cần tạo nên một lớp hoạt tính, ổn định nước. Mối quan hệ vật lý, hóa học giữa lớp bề mặt hạt bột khoáng và bitum  làm tăng cường độ của bêtông atphan, cũng như làm tăng tính giòn của nó. Vì vậy lượng bột đá trong bêtông chỉ được dùng trong một giới hạn nhất định để tránh làm tăng tốc độ hóa già của bitum trong bêtông. Bột khoáng để chế tạo bêtông atphan thường sử dụng các loại bột mịn từ các loại đá vôi và đá đôlômit. Cường độ chịu nén của đá không nhỏ hơn 200Kg/cm2. Vật liệu chế tạo bột khoáng cần sạch, không chứa các chất bẩn và sét quá 5%.

Bột khoáng cần phải khô, xốp, khi trộn với bitum không được vón cục và phải thỏa mãn các yêu cầu sau:

-Độ nhỏ, khi sàng lượng lọt qua sàng có kích thước lỗ sàng:

1,25mm                :     100%

0,315mm              :     90%

0,071mm              :     70%


CHƯƠNG II

PHÂN TÍCH CÁC PHƯƠNG ÁN MÁY


I.GIỚI THIỆU CHUNG VỀ HỆ THỐNG THIẾT BỊ TRỘN BÊ TÔNG NHỰA :


Qui trình sản xuất bê tông nhựa nóng  (BTNN) bao gồm các công đoạn chủ yếu sau :

– Cấp liệu nguội (đá, cát) vào tang sấy. Sau đó sấy đá cát đến nhiệt độ yêu cầu (160 0C  2000C )

– Phân loại cấp phối đã sấy.

– Nung nóng nhựa thường tới (1400C  1800C )

– Định lượng cát, đá và nhựa nóng theo thành phần đã định và trộn đều chúng với nhau.

– Sai số định lượng không quá  3 đối với cấp phối, và  1,5đối với nhựa nóng.

– Để sản xuất qui trình công nghệ sản xuất BTNN trạm trộn được trang bị các thiết bị chính sau :

+ Hệ thống cấp liệu gồm các phểu chứa liệu, băng tải, guồng tải.

+ Tang sấy.

+ Cụm cấp liệu nóng gồm gầu tải sàng định lượng cấp phối trước khi trộn.

+ Thiết bị cấp bột đá phụ gia.

+ Hệ thống cung cấp nhựa nóng gồm thiết bị chứa và nấu nhựa, định lượng phun nhựa.

+ Máy trộn.

+ Thiết bị lọc bụi.

+ Hệ thống điều khiển.

* Có nhiều cách để phân loại trạm trộn BTNN, trên thực tế thường phân loại như sau :

– Dựa vào tính cơ động của trạm chia ra: trạm trộn di động, trạm trộn cố định và trạm có tính cơ động cao (trên móng nổi).

– Dựa vào nguyên tắc làm việc chia ra: trộn theo chu kỳ và trộn liên tục.

– Dựa theo năng suất thường dùng của trạm trộn, chia làm 3 loại: Loại trạm trộn năng suất lớn (từ 80150 (tấn/giờ)). Loại trạm trộn có năng suất vừa (từ 40  60(tấn/giờ))và loại trạm trộn có năng suất nhỏ (dưới 30 (tấn/giờ)).Loại rất lớn (từ 200  (tấn/giờ)) ít dùng.

– Theo đường di chuyển của luồng vật liệu, chia thành: trạm trộn nằm ngang và trạm bố trí theo dạng hình tháp.

Mỗi loại trạm trộn đều có ưu nhược điểm của nó:

+ Trạm trộn BTNN cố định được bố trí trên nền móng bê tông cố định có mặt bằng tương đối rộng, để sản xuất một khối lượng bê tông nhựa lớn. Do trạm phải đặt trên nền móng bê tông tương đối kiên cố, cho nên mỗi lần di chuyển trạm trộn thường rất khó khăn, tốn kém đáng kể (cho nên ít khi nghỉ tới việc di chuyển trạm). Trạm loại này thường có năng suất lớn và rất lớn.

+ Trạm trộn BTNN kiểu cơ động thường được bố trí trên một số kết cấu kiểu rơmoóc, có thể kéo đi được. Loại này chỉ phù hợp với trạm có năng suất nhỏ dưới 30 (T/h). Tuy là loại cơ động nhưng ở Việt Nam, tính cơ động này trở nên rất yếu kém vì qúa trình di chuyển thực ra cồng kềnh vì phải dùng đầu kéo.

+ Trạm trộn BTNN kiểu đặt trên móng nổi thích hợp cho tất cả các trạm có năng suất từ 30  120 (T/h) có thể tới 150 (T/h). Loại này có tính cơ động cao, hiệu quả kinh tế lớn và lần đầu tiên được đưa vào sử dụng ở Việt Nam năm 1993.

+ Trạm trộn BTNN có chu kỳ: tức là vật liệu đưa vào trộn và lấy sản phẩm ra khỏi thùng trộn theo từng mẻ một. Thông thường thùng trộn của loại này có kết cấu gồm các cánh trộn khuấy lắp trên 2 trục quay ngược chiều nhau. Vật liệu đưa vào trộn gồm có cát, đá nóng và chất phụ gia, sau khi đã được định lượng chính xác theo yêu cầu của mỗi mác thảm được xả vào thùng trộn để trộn với nhựa đường nóng. Nhựa đường phun vào thùng trộn nhờ bơm nhựa và các ống phun. Nhựa được phun dưới dạng sương bao bọc lấy hạt vật liệu. Sau một thời gian hòa trộn, hỗn hợp được xả xuống một lần qua cửa xả ở đáy dưới thùng trộn đưa vào phương tiện vận chuyển. Ưu điểm của loại trạm trộn này là khả năng khuấy trộn đều, dễ dàng thay đổi thành phần % của các loại vật liệu đem trộn, khả năng địnhlượng chính xác hơn. Nhược điểm là, năng lượng chi phí cho việc trộn hao tổn khá lớn.

+ Trạm trộn BTNN liên tục sản phẩm sau khi trộn được đưa ra liên tục qua cửa thùng trộn. Thùng trộn của loại trạm này có 2 cửa. Một cửa vật liệu được cấp vào liên tục gồm cát, đá nóng và chất phụ gia. ống phun nhựa đường bố trí trong thùng để phun liên tục. Một cửa đầu kia của thùng trộn được mở thường xuyên để sản phẩm liên tục đổ ra phương tiện vận chuyển. Ưu điểm của loại trạm trộn này là: năng suất cao, năng lượng chi phí cho trộn một khối thảm nhỏ. Nhược điểm là: hỗn hợp trộn không thể đồng đều và khả định lượng cốt liệu không chính xác bằng trộn chu kỳ; do đó chất lượng sản phẩm không cao.

+ Trạm trộn BTNN bố trí trên cùng một mặt bằng:

Với loại trạm trộn này thì các cụm máy được bố trí trên một mặt bằng không có cụm nào nằm trên cụm máy nào. Ưu điểm: việc lắp đặt dễ dàng, chiều cao trạm trộn thấp, việc sửa chữa, điều chỉnh thuận lợi . Nhược điểm: mặt bằng quá rộng và cồng kềnh.

+ Trạm trộn BTNN bố trí theo kiểu dạng tháp :

Với loại trạm trộn này, một số các cụm máy được bố trí chồng lên nhau theo kiểu dạng tháp, như cụm thiết bị sàng và chứa vật liệu nóng được bố trí trên thiết bị cân, thiết bị cân trên thiết bị trộn. Ưu điểm của cách bố trí này là: mặt bằng được thu gọn, máy làm việc liên hoàn từ trên xuống dưới. Nhược điểm chiều cao trạm khá lớn, công việc lắp đặt phức tạp, sửa chữa bảo dưỡng khó, nền móng cho khối tháp phải đảm bảo độ ổn định khi làm việc và khi có gió bão.


Hình I.1. Sơ đồ trạm trộn bê tông nhựa nóng dạng tháp .

* Trong các trạm trộn thì máy trộn là bộ phận quan trọng nhất. Nó quyết định sản phẩm làm ra có đạt yêu cầu hay không, có rất nhiều loại máy trộn .

-Phân tích theo nguyên lý làm việc ta có thể chia ra làm 2 loại:

+ Máy trộn tự do.

+ Máy trộn cưỡng bức.

-Phân tích theo thời gian trộn của một mẻ trộn ta có thể chia ra làm 2 loại:

+ Máy trộn chu kỳ.

+ Máy trộn liên tục.

-Phân tích theo khả năng di động của máy ta cũng có thể chia ra làm 2 loại:

+ Máy trộn di động.

+ Máy trộn cố định.

II.1. MÁY TRỘN TỰ DO:

1.1 Sơ đồ:

Hình II.2 : Sơ đồ máy trộn tự do

II.1.2 Nguyên lý hoạt động :

– Các cánh trộn được bố trí ở thành trong của buồng trộn, việc nhào trộn được tiến hành trong thùng trộn. Khi thùng trộn quay, các cánh trộn được bố trí theo hình soắn ốc bên trong thùng trộn sẽ đưa hỗn hợp lên cao, rồi đổ phôi liệu cho chúng rơi tự do xuống để nhào trộn.Các dòng vật liệu đan chéo nhau trong suốt quá trình làm việc.

Quá trình trộn này có hiệu quả cho hỗn hợp bê tông có cấp liệu to, thời gian trộn của 1 chu trình phải được nâng lên đổ xuống 30  40 lần (thời gian của 1 chu kỳ trộn xấp xỉ 120240s).

Máy trộn tự do có kết cấu đơn giản, nhưng để hổn hợp được nhào trộn tự do trong thùng, dung tích thùng trộn phải lớn hơn khoảng 20  30 lần dung tích hỗn hợp trộn, do đó làm cho kích thước của thùng to ,nặng, cồng kềnh, tốc độ quay của thùng không lớn. Nếu quá lớn lực li tâm của hỗn hợp sẽ cản trở qúa trình nhào trộn tự do.

– Qúa trình xả liệu:

Máy trộn tự do có thùng lật úp để xả liệu.

Máy trộn tự do có thùng ngiêng để đổ liệu.

Máy trộn tự do có máng lật để đổ liệu.

– Hình dáng của thùng trộn:

Máy trộn tự do thùng trộn có dạng 2 đầu côn.

Máy trộn tự do thùng trộn có dạng hình trụ.

II.2 MÁY TRỘN CƯỠNG BỨC:

Các cánh trộn được bố trí trên các trục trộn, khi trục trộn quay,các cánh trộn sẽ nhào trộn cưỡng bức hỗn hợp.

II.2.1 Máy trộn cưỡng bức có thùng trộn cố định làm việc liên tục:

II.2.1.1 Sơ đồ:


Thiết kế máy trộn bê tông nhựa nóng

Thiết kế dây chuyền sản xuất thức ăn chăn nuôi


Thiết kế dây chuyền sản xuất thức ăn chăn nuôi


7a 7b 7c 7d 7e 7f 7g


7h


Mô tả đồ án: Gồm các file như ảnh trên

Giá: 450.000vnđ – Mã số: doantotnghiep.me_TKM000007
Tải đồ án


Đồ An Tốt Nghiệp


Hồ Việt Dũng   Lớp : 99C1C


MỤC LỤC


Chương 1: Tìm hiểu công nghệ sản xuất thức ăn chăn nuôi

1.1 Phân loại hỗn hợp hạt lương thực ……………………………………………………… 3

1.2 Giới thiệu công nghệ sản xuất thức ăn chăn nuôi ………………………………… 3

1.3 Sơ đồ chung của cả dây chuyền ………………………………………………………… 7

1.4 Phương án và nguyên lý của từng thiết bị …………………………………………… 8

1.4.1 Phương án và nguyên lý của máy trộn …………………………………… 8

1.4.2 Phương án và nguyên lý của máy ép viên ……………………………… 11

1.5 Chọn phương án ……………………………………………………………………………… 12

1.6 Xác định tính năng kỹ thuật của từng thiết bị ……………………………………….13


Chương 2 : Thiết kế máy trộn

2.1 Mục đích và nội dung cần đạt được …………………………………………………… 14

2.2 Thiết kế vỏ thùng, cánh trộn …………………………………………………………….. 14

2.2.1 Thiết kế vỏ thùng trộn …………………………………………………………. 15

3.2.2 Thiết kế cánh trộn ………………………………………………………………  16

2.3 Tính công suất cần thiết của máy trộn ……………………………………………….. 16

2.4 Thiết kế hộp giảm tốc ………………………………………………………………………. 22

2.5Thiết kế bộ truyền xích ……………………………………………………………………… 28

2.6 Tính trục và then ……………………………………………………………………………… 31


Chương 3 : Thiết kế máy ép viên

3.1Tính toán và thiết kế trục vít tải ép ……………………………………………………… 42

3.2 Tính toán khuôn ép ………………………………………………………………………….. 56

3.3 Tính kiểm tra bền các bộ phận chủ yếu của máy ép ……………………………… 61

3.4 Các phương pháp tính toán để tinh toán máy cắt ………………………………….. 69


Chương 4 : Lắp đặt, bảo hành và bảo dưỡng

4.1 Lắp đặt hệ thống dây chuyền …………………………………………………………….. 71

4.1.1 Hệ thống khung giàn chống đỡ và hệ thống làm việc ………………. 71

4.1.2 Hệ thống điện ……………………………………………………………………… 72

4.2 Vận hành …………………………………………………………………………………………. 72

4.3 Bảo dưỡng máy ………………………………………………………………………………… 73


Chương 1


TÌM HIỂU CÔNG NGHỆ SẢN XUẤT THỨC ĂN CHĂN NUÔI


1.1     PHÂN LOẠI HỖN HỢP HẠT LƯƠNG THỰC


– Trong dây chuyền sản xuất thức ăn hỗn hợp cho gia súc thì khâu phân loại hỗn hợp hạt, hỗn hợp các thành phần thức ăn gia súc, hỗn hợp các sản phẩm trung gian và sản phẩm cuối cùng được coi là khâu cơ bản.

– Trong nguyên liệu đưa vào nhà máy luôn có lẫn các giống hạt khác, hạt dại, tạp chất khoáng và tạp chất hữu cơ. Mục đích của sự phân loại hỗn hợp hạt là thu được khối đồng nhất các hạt cần đưa vào dây chuyền sản xuất chính. Quá trình phân loại trong các xí nghiệp sản xuất thức ăn hỗn hợp cho gia súc gồm hai phần :

+ Loại tạp chất ra khỏi khối hạt.

+ Phân chia khối hạt thành những hợp phần có chất lượng khác nhau để chế biến riêng.


1.2  GIỚI THIỆU CÔNG NGHỆ SẢN XUẤT THỨC ĂN CHĂN NUÔI


Để tạo ra sản phẩm đúng tiêu chuẩn và đúng yêu cầu về chất lượng, qui trình sản xuất thức ăn chăn nuôi cần có những công đoạn sau.


1.2.1 Công đoạn 1: Chuẩn bị nguyên liệu


– Việc chuẩn bị nguyên liệu trước khi đưa vào máy nghiền là rất quan trọng vì nó quyết định chất lượng và tiêu chuẩn của sản phẩm.

– Tính chất của hạt ngũ cốc được đặc trưng bởi cấu tạo thành phần hoá học, tính chất cơ lý và tính chất hoá sinh của hạt.

– Tính chất của hạt có ảnh hưởng quyết định đến quá trình sản xuất.


1.2.2 Công đoạn 2 : Nghiền các loại hạt


– Nghiền hạt là một quá trình biến vật thể thành các phần tử nhỏ hơn nhờ lực phá vỡ lớn hơn lực liên kết của các phần  tử bột. Có hai hình thức nghiền : nghiền đơn giản và nghiền phức tạp.

+ Nghiền đơn giản : là qúa trình biến vật thể thành các phần tử có kích thứơc xác định, các phần tử này là sản phẩm cuối cùng của quá trình nghiền.

+ Nghiền phức tạp : là quá trình biến vật thể rắn thành những phần tử có kích thước nhỏ hơn, nhưng sau mỗi lần nghiền có phân loại và các phần tử có kích thước khác nhau được đưa vào các hệ nghiền khác nhau để tiếp tục nghiền cho nhỏ hơn.

– Trong  dây chuyền sản xuất bột cùng loại có thể áp dụng hình thức nghiền đơn giản hoặc nghiền phức tạp. Nhưng trong sản xuất bột phân loại thì nhất thiết phải áp dụng phương pháp nghiền phức tạp.

– Tỷ lệ lấy bột (phần trăm bột lấy được từ hạt) cũng như chất lượng bột thành phẩm phụ thuộc rất nhiều vào độ hoàn thiện của quá trình nghiền hạt. Năng lượng tiêu hao của quá trình nghiền thường chiếm khoảng 50 – 80% tổng số năng lượng tiêu hao của toàn bộ dây chuyền sản xuất của các nhà máy.


1.2.3 Công đoạn 3 : Trộn các loại bột


– Nguyên liệu để trộn bao gồm :

1. Cám gạo            5. Bột cá khô

2. Bột gạo            6. Mỡ động vật

3. Bột ngô            7. Bột sò

4. Bột đậu nành        8. Nước sạch

– Trong sản xuất thức ăn hỗn hợp phục vụ cho chăn nuôi phải đảm bảo các thành phần được phân bố đều trong toàn khối thức ăn, nghĩa là thức ăn phải thống nhất về giá trị dinh dưỡng. Đặc biệt là những thành phần có hoạt động sinh lý cao nếu không phân bố đều thì sẽ gây tác hại đến kết quả chăn nuôi.

– Để các thành phần trong hỗn hợp thức ăn phân bố đều ta tiến hành trộn làm cho hỗn hợp thức ăn thành một khối thống nhất.


Trong đó :  x  là giá trị trung bình của các thành phần trong mẫu

x1 là giá trị của mẫu kiểm tra nào đó

– Nếu trộn đều thì x1 gần bằng x lúc đó  Vc  0, điều này chứng tỏ hiệu suất trộn rất cao, ngược lại giá trị Vc càng lớn thì hiệu suất trộn càng thấp.

– Quá trình trộn thực hiện trong máy trộn gián  đoạn hay máy trộn liên tục.


1.2.4  Công đoạn 4 : Định lượng nguyên liệu


– Trong các dây chuyền sản xuất cần thiết phải định lượng nguyên liệu sản phẩm và các bán thành phẩm ở các công đoạn chế biến trung gian. Nếu thành phẩm gồm nhiều nguyên liệu thì khâu định lượng để đảm bảo đúng tỷ lệ thành phần và khâu trộn để đảm bảo tính đồng đều là cần thiết. Đặc biệt số xí nghiệp chế biến thức ăn hỗn hợp, thức ăn gia súc thì các máy định lượng, máy trộn và máy tạo viên là rất quan trọng.

– Thông thường các máy định lượng được lắp ngay dưới boong khe dưới đặt trước các máy. Dụng cụ định lượng thường là cân gián đoạn theo mẻ, dựa vào nguyên tắc định lượng. Nhưng đồng thời đã có các máy định lượng làm việc liên tục theo nguyên tắc trọng lượng và thể tích.

– Các máy định lượng theo thể tích thường dùng các loại vật liệu có độ tơi, khối lượng riêng ít thay đổi để có sai số nhỏ như các loại hạt, loại bột, ….


1.2.5  Công đoạn 5 : Ép viên


– Tạo viên thức ăn chăn nuôi là định hình các hỗn hợp thức ăn sau khi trộn. Mục đích tạo viên là làm chặt các khối hỗn hợp, tăng khối lượng riêng và khối lượng thể tích (tới 1000  1300 kg/m3 ), làm giảm khả năng hút ẩm và oxy hoá trong không khí, giữ chất lượng dinh dưỡng. Nhờ đó, hỗn hợp thức ăn bảo quản được lâu hơn, gọn hơn, vận chuyển dễ dàng hơn, giảm được chi phí vận chuyển và bảo quản. Ngoài ra, đặc biệt đối với chăn nuôi gia cầm và cá, tôm, việc phân phát và cho ăn thức ăn viên thuận lợi hơn về chất lượng và độ đồng đều, tạo điều kiện để cơ khí hoá  phân phát thức ăn …


Chỉ số độ chặt của sản phẩm ép được biểu diễn bằng hệ số nén


V và V1  – thể tích của hỗn hợp trước và sau khi ép (m3 )


1.2.6  Công đoạn 6 : Sấy sản phẩm


– Sau công đoạn ép  sản phẩm ở dạng ướt nên để sản phẩm được đảm bảo lâu dài thì phải sấy. Sản phẩm sau khi sấy có một độ ẩm nhất định ( 5  7% )

– Trong lĩnh vực chế biến thức ăn cho chăn nuôi thì tính chất nguyên liệu còn đa dạng nhiều, cho nên người ta  sử dụng nhiều dạng máy sấy chuyên dùng với các chế độ sấy nghiêm ngặt.


1.2.7  Công đoạn 7 : Sàng phân loại


– Sàng phân loại là dựa vào sự khác nhau về kích thước của hai thành phần cần chia. Có thể dùng sàng cố định hoặc sàng lắc ngang.

– Tùy theo năng suất của nhà máy lớn hay nhỏ và sự khác nhau về tính chất của các thành phần trong hỗn hợp mà tổ hợp sàng gồm một số sàng nhất định.


1.2.8  Công đoạn 8 : Cân và đóng bao


Sau khi sàng phân loại xong sản phẩm được đưa qua khâu cân và đóng bao.


1.3  SƠ ĐỒ CHUNG CỦA CẢ DÂY CHUYỀN


Từ những yêu cầu về kỹ thuật và công nghệ chế biến thức ăn cho chăn nuôi, ta phải xây dựng một dây chuyền sản xuất chế biến thức ăn chăn nuôi để đáp ứng các nhu cầu trên. Qua quá trình tiếp cận và tham khảo tài liệu ta có thể thiết lập một dây chuyền chế biến thức ăn như sau :


Hình 2.1  Sơ đồ  qui trình công nghệ


1.4  PHƯƠNG ÁN VÀ NGUYÊN LÝ CỦA TỪNG THIẾT BỊ


1.4.1 Phương án và nguyên lý của máy trộn


1. Đặt vấn đề :

Trong dây chuyền bột hỗn hợp, đặc biệt trong các xí nghiệp chế biến thức ăn gia súc thường sử dụng máy trộn để thu được hỗn hợp sản phẩm gồm nhiều thành phần có tỷ lệ nhất định trộn lẫn với nhau và phân bố đều. Thành phần các chất dù được định lượng chính xác nhưng nếu không được đưa qua máy trộn làm việc có hiệu quả thì chưa chắc đã thu được sản phẩm mà khi thành các liều nhỏ lại chứa đủ các thành phần các chất theo tỷ lệ định trước.


2. Các phương án chọn lựa :


a) Phương án 1 : Máy trộn kiểu dùng cánh đảo


Hình 2.2  Sơ đồ máy trộn kiểu cánh đảo


1. Động cơ điện            5. Cặp bánh răng nón

2. Cánh đảo trộn            6. Hộp giảm tốc

3. Trục cánh đảo            7. Đế máy

4. Thùng chứa liệu            8. Cửa tháo liệu


Nguyên lý làm việc: các loại nguyên liệu thành phẩm được đưa vào máy trong thùng chứa 4. Động cơ 1 quay truyền qua hộp giảm tốc 6 và cặp bánh răng nón 5 làm quay trục canh đảo. Nguyên liệu  được trộn đều trong thùng chứa rồi xả cho công đoạn tiếp theo qua cửa tháo liệu 8. Việc điều chỉnh thời gian trộn dài hay ngắn tuỳ theo tính chất nguyên liệu và yêu cầu công nghệ.


b) Phương án 2 : Máy trộn vít  xoắn nằm nghiêng


Hình 2.3  Sơ đồ máy trộn vít xoắn kiểu nằm nghiêng


1. Động cơ                    6. Môtơ

2. Giá máy                    7. Cơ cấu vít quay

3. Hộp giảm tốc                8. Vít xoắn nằm ngang

4. Ống tháo liệu                9. Khớp các đăng

5. Thùng trộn


Nguyên lý làm việc:

Máy trộn có vít nằm nghiêng làm việc gián đoạn, gồm : thùng trộn hình nón 5, bên trong thùng đặt vít tải nằm nghiêng 8. Vít xoắn đặt nghiêng theo độ nghiêng của đường sinh thùng trộn. Ngoài ra phía trên của vít  xoắn còn nối với cần 7 do môtơ 6 quay để quay vít 8 quanh trục thẳng đứng của thùng 5, nhằm đạt được khả năng đảo trộn đồng đều nguyên liệu trong thùng trộn. Vít xoắn 8 được truyền động từ động cơ 1 qua hộp giảm tốc 3 tới khớp các đăng 9. Sau thời gian đảo trộn đạt yêu cầu, mở van chắn của ống tháo sản phẩm 4 để thu hồi sản phẩm bột hỗn hợp.


c) Phương án 3 : Máy trộn kiểu vít ngang quay trong thùng chứa


Hình 2.4  Sơ đồ máy trộn kiểu vít ngang


1. Động cơ                    5. Cửa nạp liệu

2. Hộp giảm tốc 2 cấp đồng trục        6. Trục trộn

3. Bộ truyền xích                7. Vỏ thùng trộn

4. Cánh trộn                    8. Cửa xả


1.4.2 Các phương án và nguyên lý của máy ép


1. Đặt vấn đề :

Trong chế  biến thức ăn gia súc máy ép đóng một vai trò rất quan trọng vì nó làm sản phẩm có hình dạng xác định, cải tiến được điều kiện vận chuyển, bảo quản một cách dễ dàng.


2. Các phương án chọn lựa :


a) Phương án 1: Máy ép kiểu vít tải


Hình 2.5  Sơ đồ máy ép viên kiểu vít tải


1. Động cơ                5. Thùng máy

2. Hộp giảm tốc            6. Khuôn ép

3. Trục vít tải                7. Đế máy

4. Phểu chứa liệu


Nguyên lý làm việc :

Nguyên liệu được đưa từ máy trộn vào phểu chứa liệu 4. Động cơ 1 quay làm trục vít tải 3 quay, nguyên liệu theo chiều quay của vít tải tới khuôn ép.


4.4 THIẾT KẾ HỘP GIẢM TỐC


4.4.1 Tính chọn động cơ điện :


Khi chọn động cơ điện ta chọn theo chỉ tiêu về công suất

Công suất của động cơ điện :

Với    Nct : Công suất cần thiết

: Hiệu suất của các động cơ truyền động

Ta có :


Tra bảng (2-1) [ TKCTM ] ta có :

1 – hiệu suất của khớp nối; 1 = 0,97

2 – hiệu suất của cặp bánh răng; 2 = 0,97

3 – hiệu suất của cặp ổ lăn; 3 = 0,995

Suy ra :

= 1.0,972.0,9953 = 0,92

= 0,87

Thay các giá trị vào (3 – 11) ta có :


Tra bảng 2P ( TKCTM ) ta chọn động cơ không đồng bộ ba pha A02-42-4 có :

Nđc = 5,5 (KW)

n    = 1450 (v/ph)

Hiệu suất 88%


;         ;


Khối lượng động cơ  66,5 Kg


3.4.2 Thiết kế hộp giảm tốc :


1. Phân phối tỷ số truyền :


Hình 3.4


Tỷ số truyền :

nt là số vòng quay của trục trộn


Vậy :

Mặt khác :           i = iHGT.iX

Chọn :                 iX = 3,2

Suy ra :              iHGT = 9

Ta có :               iHGT  = ibn.ibc = 9

Chọn :                    ibn = 3

Suy ra :         ibc = 3


i    –    3    3    3,2    –

n(vòng/phút)    1450    1450    483    161    50

N (KW)    5,5    5,5    4,82    4,6    4,2


2. Thiêt kế bộ truyền bánh răng cấp nhanh :


a) Chọn vật liệu chế tạo bánh răng :


Chọn vật liệu làm bánh răng nhỏ : thép 45, bánh răng lớn : thép 35,  đều thường hóa (Bảng 3 – 6)[ TKCTM]

Cơ tính của hai loại thép này (Bảng 3 – 8) [ TKCTM]

Thép 45

b = 600 (N/mm2 )

ch = 300 (N/mm2 )

HB = 190

( phôi rèn, giả thiết đường kính phôi dưới 100mm )

Thép 35

b = 500 (N/mm2 )

ch = 260 (N/mm2 )

HB = 160

( phôi rèn, giả thiết đường kính phôi 100  300 mm )


b) Định ứng suất cho phép :


Số chu kỳ làm việc tương đương của bánh lớn :

N2 = 60.u.n.T

với    u : số lần ăn khớp của một răng khi bánh răng quay một vòng

n : số vòng quay trong một phút của bánh răng

T : tổng số giờ làm việc

N2 = 60.5.483.480

N2 = 69,5.106

Số chu kỳ làm việc tương đương của bánh nhỏ :

N1 = i.N2 = 3.69,5.106

N1 = 208,6.106

Vậy số chu kỳ làm việc tương đương của bánh nhỏ và bánh lớn đều lớn hơn số chu kỳ cơ sở N0 = 107 (Bảng 3 – 9) [ TKCTM ]

Do đó hệ số chu kỳ ứng suất k /N của cả hai bánh răng đều bằng 1

Ứng suất tiếp súc cho phép của bánh răng lớn :

[  ]tx2 = 2,6.160 = 416 ( N/mm2 )        (Bảng 3 – 9 ) [ TKCTM ]


Ứng suất tiếp súc cho phép của bánh răng nhỏ :

[  ]tx1 = 2,6.190 = 494 (N/mm2 )        (Bảng 3 – 9 ) [ TKCTM ]

Để tính sức bền ta dùng chỉ số nhỏ là [  ]tx2 = 416 (N/mm2 )

Vì bánh răng làm việc một chiều nên :


(3 – 13 )


Trong đó     n : hệ số an toàn, n = 1,5

k”N = 1

K : hệ số tập trung ứng suất ở chân răng

K = 1,8 ( Bánh răng bằng thép thường hoá )

-1 : giới hạn mỏi uốn

Thép 45 : -1 = 0,43. 600 = 258 (N/mm2 )

Thép 35 : -1 = 0,43. 500 = 215 (N/mm2 )


Vậy ứng suất uốn cho phép :


+ Bánh nhỏ


+ Bánh lớn


c) Chọn sơ bộ hệ số tải trọng :    K = 1,3

d) Chọn hệ số chiều rộng bánh răng


Trong  đó    b : chiều rộng bánh răng

A : khoảng cách trục


e) Xác định khoảng cách trục


Theo công thức (3 – 10) [ TKCTM ] ta có :


(3 -14)

Trong đó    / : hệ số phản ánh sự tăng khả năng tải tính theo sức bền tiếp xúc của bánh răng nghiêng so với bánh răng thẳng, / = 1,151,35. Chọn / = 1,25


K : hệ số tải trọng

n2 : số vòng quay trong một phút của bánh bị dẫn

Thay các số liệu vào (3 – 14) ta có :


Lấy A = 115 (mm )


f) Tính vận tốc vòng của bánh răng và chọn cấp chính xác chế tạo bánh răng :


Theo công thức (3 – 17) [ TKCTM] ta có :


Với vận tốc này theo bảng (3 – 11) [ TKCTM] ta chọn cấp chính xác 8.


g) Xác định chính xác hệ số tải trọng K :


Vì tải trọng không thay đổi và HB < 350 nên hệ số tập trung tải trọng Ktt = 1

Hệ số tải trọng động Kđ :


– Giả sử

– Cấp chính xác chế tạo bánh răng : 8

– Vận tốc vòng  v =  4,36 (m/s)

Tra bảng (3 – 14) [ TKCTM] tìm được hệ số tải trọng động Ktt = 1,4

Vậy    K = Ktt.Kđ = 1,4      gần đúng với chọn sơ bộ nên ta không cần tính lại khoảng cách trục A.

Như vậy có thể lấy chính xác A = 115mm


h) Xác định môdun, số răng, và  góc nghiêng của răng :


Môdun pháp        mn = (0,01 0,02).A

= (0,01 0,02).115 = 1,15 2,3(mm)

Lấy     mn = 2 mm

Chọn sơ bộ góc nghiêng  = 100  ; cos = 0,985

Tổng số răng của hai bánh :


Số răng bánh nhỏ :


Số răng bánh lớn :

z2 = z1.i = 28.3 = 84

Tính chính xác góc nghiêng

Theo công thức (3 – 28 )[ TKCTM] ta có :


Vậy      = 100 42/

Chiều rộng bánh răng :

b = A . A = 0,4.115 = 46 (mm)

Kiểm tra theo điều kiện :


i) Kiểm nghiệm sức bền uốn của răng :


Tính số răng tương đương theo công thức (3 – 37)[ TKCTM]


– Bánh nhỏ :


– Bánh lớn :

Hệ số dạng răng ( Bảng 3 – 18)[ TKCTM]

– Bánh nhỏ : y1 =  0,451

– Bánh lớn  : y2 =  0,517

Kiểm nghiệm ứng suất uốn đối với bánh răng nhỏ (3 – 34)[ TKCTM]


u1 < []u1 = 143,3 (N/mm2 )


Đối với bánh răng lớn :


u2 < []u2 = 119,4 (N/mm2 )


j) Các thông số hình học chủ yếu của bộ truyền :


Môdun pháp :                  mn = 2 mm

Số răng :                        z1 = 28 ;     z2 = 84

Góc ăn khớp :                   n = 200

Góc nghiêng răng :             =  100 42/

Đường kính vòng chia :

;

Khoảng cách trục :            A = 115 (mm)

Chiều rộng bánh răng :       b = 46 (mm)

Đường kính vòng đỉnh :   De1 = d1 + 2.mn

= 57 + 2.2 = 61 (mm)

De2 = 172 + 2.2 = 176 (mm)

Đường kính vòng chân :   Di1 = d1 – 2,5.mn

= 57 – 2,5.2 = 52 (mm)

Di2 = 172 – 2,5.2 = 167 (mm)


k) Tính trục tác dụng lên trục :


Lực vòng :


Lực hướng tâm :

Lực dọc trục :          Pa = 1271.tg100 42/  = 240 (N )


3. Thiết kế bộ truyền bánh răng cấp chậm :


Bộ truyền bánh răng cấp chậm tính toán tương tự như bánh răng cấp nhanh. Sau khi tính toán theo khoảng cách trục A = 115 mm ta được các thông số hình học chủ yếu như sau :

Môdun pháp :                    mn =  2 mm


Tổng số răng :

z1 = 113/4 = 28 ;    z2 = 3.28 = 84

Chiều rộng bánh răng :        b = 0,4. 115 = 46 (mm)


Góc nghiêng răng :

= 100 42/

Đường kính vòng chia :

;

Đường kính vòng đỉnh :        De1 = d1 + 2.mn

= 57 + 2.2 = 61 (mm)

De2 = 172 + 2.2 = 176 (mm)

Đường kính vòng chân :         Di1 = d1 – 2,5.mn

= 57 – 2,5.2 = 52 (mm)

Di2 = 172 – 2,5.2 = 167 (mm)


Lực vòng :


Lực hướng tâm :


Lực dọc trục :                           Pa = 1271.tg100 42/ = 240 (N )


3.5 THIẾT KẾ BỘ TRUYỀN XÍCH


Bộ truyền ngoài là bộ truyền xích. Truyền động xích có kích thước nhỏ gọn, khi làm việc không có trượt ( trượt đàn hồi và trượt trơn ), hiệu suất khá cao, lực tác dụng lên trục tương đối nhỏ, có thể truyền động với khoảng cách trục lớn.


3.5.1 Số liệu ban đầu và một số yêu cầu :


– Tỷ số truyền i = 3,2    ;  n1 = 161 (vòng/ phút)

– Khống chế các đường kính bánh xích và khoảng cách trục nhỏ bớt lại.


3.5.2 Chọn loại xích :


Vì làm việc với vận tốc dưới 10  15m/s  nên ta chọn xích ống con lăn.


3.5.3  Số răng :


Chọn số răng của bánh dẫn z1 = 15 răng.

Ta có số răng của bánh bị dẫn z2 = 15.3,2 = 48 ( răng )


Thiết kế dây chuyền sản xuất thức ăn chăn nuôi

Thiết kế dây chuyền sản xuất thức ăn chăn nuôi


Thiết kế dây chuyền sản xuất thức ăn chăn nuôi


7a 7b 7c 7d 7e 7f 7g


7h


Mô tả đồ án: Gồm các file như ảnh trên

Giá: 450.000vnđ – Mã số: doantotnghiep.me_TKM000007
Tải đồ án


Đồ An Tốt Nghiệp


Hồ Việt Dũng   Lớp : 99C1C


MỤC LỤC


Chương 1: Tìm hiểu công nghệ sản xuất thức ăn chăn nuôi

1.1 Phân loại hỗn hợp hạt lương thực ……………………………………………………… 3

1.2 Giới thiệu công nghệ sản xuất thức ăn chăn nuôi ………………………………… 3

1.3 Sơ đồ chung của cả dây chuyền ………………………………………………………… 7

1.4 Phương án và nguyên lý của từng thiết bị …………………………………………… 8

1.4.1 Phương án và nguyên lý của máy trộn …………………………………… 8

1.4.2 Phương án và nguyên lý của máy ép viên ……………………………… 11

1.5 Chọn phương án ……………………………………………………………………………… 12

1.6 Xác định tính năng kỹ thuật của từng thiết bị ……………………………………….13


Chương 2 : Thiết kế máy trộn

2.1 Mục đích và nội dung cần đạt được …………………………………………………… 14

2.2 Thiết kế vỏ thùng, cánh trộn …………………………………………………………….. 14

2.2.1 Thiết kế vỏ thùng trộn …………………………………………………………. 15

3.2.2 Thiết kế cánh trộn ………………………………………………………………  16

2.3 Tính công suất cần thiết của máy trộn ……………………………………………….. 16

2.4 Thiết kế hộp giảm tốc ………………………………………………………………………. 22

2.5Thiết kế bộ truyền xích ……………………………………………………………………… 28

2.6 Tính trục và then ……………………………………………………………………………… 31


Chương 3 : Thiết kế máy ép viên

3.1Tính toán và thiết kế trục vít tải ép ……………………………………………………… 42

3.2 Tính toán khuôn ép ………………………………………………………………………….. 56

3.3 Tính kiểm tra bền các bộ phận chủ yếu của máy ép ……………………………… 61

3.4 Các phương pháp tính toán để tinh toán máy cắt ………………………………….. 69


Chương 4 : Lắp đặt, bảo hành và bảo dưỡng

4.1 Lắp đặt hệ thống dây chuyền …………………………………………………………….. 71

4.1.1 Hệ thống khung giàn chống đỡ và hệ thống làm việc ………………. 71

4.1.2 Hệ thống điện ……………………………………………………………………… 72

4.2 Vận hành …………………………………………………………………………………………. 72

4.3 Bảo dưỡng máy ………………………………………………………………………………… 73


Chương 1


TÌM HIỂU CÔNG NGHỆ SẢN XUẤT THỨC ĂN CHĂN NUÔI


1.1     PHÂN LOẠI HỖN HỢP HẠT LƯƠNG THỰC


– Trong dây chuyền sản xuất thức ăn hỗn hợp cho gia súc thì khâu phân loại hỗn hợp hạt, hỗn hợp các thành phần thức ăn gia súc, hỗn hợp các sản phẩm trung gian và sản phẩm cuối cùng được coi là khâu cơ bản.

– Trong nguyên liệu đưa vào nhà máy luôn có lẫn các giống hạt khác, hạt dại, tạp chất khoáng và tạp chất hữu cơ. Mục đích của sự phân loại hỗn hợp hạt là thu được khối đồng nhất các hạt cần đưa vào dây chuyền sản xuất chính. Quá trình phân loại trong các xí nghiệp sản xuất thức ăn hỗn hợp cho gia súc gồm hai phần :

+ Loại tạp chất ra khỏi khối hạt.

+ Phân chia khối hạt thành những hợp phần có chất lượng khác nhau để chế biến riêng.


1.2  GIỚI THIỆU CÔNG NGHỆ SẢN XUẤT THỨC ĂN CHĂN NUÔI


Để tạo ra sản phẩm đúng tiêu chuẩn và đúng yêu cầu về chất lượng, qui trình sản xuất thức ăn chăn nuôi cần có những công đoạn sau.


1.2.1 Công đoạn 1: Chuẩn bị nguyên liệu


– Việc chuẩn bị nguyên liệu trước khi đưa vào máy nghiền là rất quan trọng vì nó quyết định chất lượng và tiêu chuẩn của sản phẩm.

– Tính chất của hạt ngũ cốc được đặc trưng bởi cấu tạo thành phần hoá học, tính chất cơ lý và tính chất hoá sinh của hạt.

– Tính chất của hạt có ảnh hưởng quyết định đến quá trình sản xuất.


1.2.2 Công đoạn 2 : Nghiền các loại hạt


– Nghiền hạt là một quá trình biến vật thể thành các phần tử nhỏ hơn nhờ lực phá vỡ lớn hơn lực liên kết của các phần  tử bột. Có hai hình thức nghiền : nghiền đơn giản và nghiền phức tạp.

+ Nghiền đơn giản : là qúa trình biến vật thể thành các phần tử có kích thứơc xác định, các phần tử này là sản phẩm cuối cùng của quá trình nghiền.

+ Nghiền phức tạp : là quá trình biến vật thể rắn thành những phần tử có kích thước nhỏ hơn, nhưng sau mỗi lần nghiền có phân loại và các phần tử có kích thước khác nhau được đưa vào các hệ nghiền khác nhau để tiếp tục nghiền cho nhỏ hơn.

– Trong  dây chuyền sản xuất bột cùng loại có thể áp dụng hình thức nghiền đơn giản hoặc nghiền phức tạp. Nhưng trong sản xuất bột phân loại thì nhất thiết phải áp dụng phương pháp nghiền phức tạp.

– Tỷ lệ lấy bột (phần trăm bột lấy được từ hạt) cũng như chất lượng bột thành phẩm phụ thuộc rất nhiều vào độ hoàn thiện của quá trình nghiền hạt. Năng lượng tiêu hao của quá trình nghiền thường chiếm khoảng 50 – 80% tổng số năng lượng tiêu hao của toàn bộ dây chuyền sản xuất của các nhà máy.


1.2.3 Công đoạn 3 : Trộn các loại bột


– Nguyên liệu để trộn bao gồm :

1. Cám gạo            5. Bột cá khô

2. Bột gạo            6. Mỡ động vật

3. Bột ngô            7. Bột sò

4. Bột đậu nành        8. Nước sạch

– Trong sản xuất thức ăn hỗn hợp phục vụ cho chăn nuôi phải đảm bảo các thành phần được phân bố đều trong toàn khối thức ăn, nghĩa là thức ăn phải thống nhất về giá trị dinh dưỡng. Đặc biệt là những thành phần có hoạt động sinh lý cao nếu không phân bố đều thì sẽ gây tác hại đến kết quả chăn nuôi.

– Để các thành phần trong hỗn hợp thức ăn phân bố đều ta tiến hành trộn làm cho hỗn hợp thức ăn thành một khối thống nhất.


Trong đó :  x  là giá trị trung bình của các thành phần trong mẫu

x1 là giá trị của mẫu kiểm tra nào đó

– Nếu trộn đều thì x1 gần bằng x lúc đó  Vc  0, điều này chứng tỏ hiệu suất trộn rất cao, ngược lại giá trị Vc càng lớn thì hiệu suất trộn càng thấp.

– Quá trình trộn thực hiện trong máy trộn gián  đoạn hay máy trộn liên tục.


1.2.4  Công đoạn 4 : Định lượng nguyên liệu


– Trong các dây chuyền sản xuất cần thiết phải định lượng nguyên liệu sản phẩm và các bán thành phẩm ở các công đoạn chế biến trung gian. Nếu thành phẩm gồm nhiều nguyên liệu thì khâu định lượng để đảm bảo đúng tỷ lệ thành phần và khâu trộn để đảm bảo tính đồng đều là cần thiết. Đặc biệt số xí nghiệp chế biến thức ăn hỗn hợp, thức ăn gia súc thì các máy định lượng, máy trộn và máy tạo viên là rất quan trọng.

– Thông thường các máy định lượng được lắp ngay dưới boong khe dưới đặt trước các máy. Dụng cụ định lượng thường là cân gián đoạn theo mẻ, dựa vào nguyên tắc định lượng. Nhưng đồng thời đã có các máy định lượng làm việc liên tục theo nguyên tắc trọng lượng và thể tích.

– Các máy định lượng theo thể tích thường dùng các loại vật liệu có độ tơi, khối lượng riêng ít thay đổi để có sai số nhỏ như các loại hạt, loại bột, ….


1.2.5  Công đoạn 5 : Ép viên


– Tạo viên thức ăn chăn nuôi là định hình các hỗn hợp thức ăn sau khi trộn. Mục đích tạo viên là làm chặt các khối hỗn hợp, tăng khối lượng riêng và khối lượng thể tích (tới 1000  1300 kg/m3 ), làm giảm khả năng hút ẩm và oxy hoá trong không khí, giữ chất lượng dinh dưỡng. Nhờ đó, hỗn hợp thức ăn bảo quản được lâu hơn, gọn hơn, vận chuyển dễ dàng hơn, giảm được chi phí vận chuyển và bảo quản. Ngoài ra, đặc biệt đối với chăn nuôi gia cầm và cá, tôm, việc phân phát và cho ăn thức ăn viên thuận lợi hơn về chất lượng và độ đồng đều, tạo điều kiện để cơ khí hoá  phân phát thức ăn …


Chỉ số độ chặt của sản phẩm ép được biểu diễn bằng hệ số nén


V và V1  – thể tích của hỗn hợp trước và sau khi ép (m3 )


1.2.6  Công đoạn 6 : Sấy sản phẩm


– Sau công đoạn ép  sản phẩm ở dạng ướt nên để sản phẩm được đảm bảo lâu dài thì phải sấy. Sản phẩm sau khi sấy có một độ ẩm nhất định ( 5  7% )

– Trong lĩnh vực chế biến thức ăn cho chăn nuôi thì tính chất nguyên liệu còn đa dạng nhiều, cho nên người ta  sử dụng nhiều dạng máy sấy chuyên dùng với các chế độ sấy nghiêm ngặt.


1.2.7  Công đoạn 7 : Sàng phân loại


– Sàng phân loại là dựa vào sự khác nhau về kích thước của hai thành phần cần chia. Có thể dùng sàng cố định hoặc sàng lắc ngang.

– Tùy theo năng suất của nhà máy lớn hay nhỏ và sự khác nhau về tính chất của các thành phần trong hỗn hợp mà tổ hợp sàng gồm một số sàng nhất định.


1.2.8  Công đoạn 8 : Cân và đóng bao


Sau khi sàng phân loại xong sản phẩm được đưa qua khâu cân và đóng bao.


1.3  SƠ ĐỒ CHUNG CỦA CẢ DÂY CHUYỀN


Từ những yêu cầu về kỹ thuật và công nghệ chế biến thức ăn cho chăn nuôi, ta phải xây dựng một dây chuyền sản xuất chế biến thức ăn chăn nuôi để đáp ứng các nhu cầu trên. Qua quá trình tiếp cận và tham khảo tài liệu ta có thể thiết lập một dây chuyền chế biến thức ăn như sau :


Hình 2.1  Sơ đồ  qui trình công nghệ


1.4  PHƯƠNG ÁN VÀ NGUYÊN LÝ CỦA TỪNG THIẾT BỊ


1.4.1 Phương án và nguyên lý của máy trộn


1. Đặt vấn đề :

Trong dây chuyền bột hỗn hợp, đặc biệt trong các xí nghiệp chế biến thức ăn gia súc thường sử dụng máy trộn để thu được hỗn hợp sản phẩm gồm nhiều thành phần có tỷ lệ nhất định trộn lẫn với nhau và phân bố đều. Thành phần các chất dù được định lượng chính xác nhưng nếu không được đưa qua máy trộn làm việc có hiệu quả thì chưa chắc đã thu được sản phẩm mà khi thành các liều nhỏ lại chứa đủ các thành phần các chất theo tỷ lệ định trước.


2. Các phương án chọn lựa :


a) Phương án 1 : Máy trộn kiểu dùng cánh đảo


Hình 2.2  Sơ đồ máy trộn kiểu cánh đảo


1. Động cơ điện            5. Cặp bánh răng nón

2. Cánh đảo trộn            6. Hộp giảm tốc

3. Trục cánh đảo            7. Đế máy

4. Thùng chứa liệu            8. Cửa tháo liệu


Nguyên lý làm việc: các loại nguyên liệu thành phẩm được đưa vào máy trong thùng chứa 4. Động cơ 1 quay truyền qua hộp giảm tốc 6 và cặp bánh răng nón 5 làm quay trục canh đảo. Nguyên liệu  được trộn đều trong thùng chứa rồi xả cho công đoạn tiếp theo qua cửa tháo liệu 8. Việc điều chỉnh thời gian trộn dài hay ngắn tuỳ theo tính chất nguyên liệu và yêu cầu công nghệ.


b) Phương án 2 : Máy trộn vít  xoắn nằm nghiêng


Hình 2.3  Sơ đồ máy trộn vít xoắn kiểu nằm nghiêng


1. Động cơ                    6. Môtơ

2. Giá máy                    7. Cơ cấu vít quay

3. Hộp giảm tốc                8. Vít xoắn nằm ngang

4. Ống tháo liệu                9. Khớp các đăng

5. Thùng trộn


Nguyên lý làm việc:

Máy trộn có vít nằm nghiêng làm việc gián đoạn, gồm : thùng trộn hình nón 5, bên trong thùng đặt vít tải nằm nghiêng 8. Vít xoắn đặt nghiêng theo độ nghiêng của đường sinh thùng trộn. Ngoài ra phía trên của vít  xoắn còn nối với cần 7 do môtơ 6 quay để quay vít 8 quanh trục thẳng đứng của thùng 5, nhằm đạt được khả năng đảo trộn đồng đều nguyên liệu trong thùng trộn. Vít xoắn 8 được truyền động từ động cơ 1 qua hộp giảm tốc 3 tới khớp các đăng 9. Sau thời gian đảo trộn đạt yêu cầu, mở van chắn của ống tháo sản phẩm 4 để thu hồi sản phẩm bột hỗn hợp.


c) Phương án 3 : Máy trộn kiểu vít ngang quay trong thùng chứa


Hình 2.4  Sơ đồ máy trộn kiểu vít ngang


1. Động cơ                    5. Cửa nạp liệu

2. Hộp giảm tốc 2 cấp đồng trục        6. Trục trộn

3. Bộ truyền xích                7. Vỏ thùng trộn

4. Cánh trộn                    8. Cửa xả


1.4.2 Các phương án và nguyên lý của máy ép


1. Đặt vấn đề :

Trong chế  biến thức ăn gia súc máy ép đóng một vai trò rất quan trọng vì nó làm sản phẩm có hình dạng xác định, cải tiến được điều kiện vận chuyển, bảo quản một cách dễ dàng.


2. Các phương án chọn lựa :


a) Phương án 1: Máy ép kiểu vít tải


Hình 2.5  Sơ đồ máy ép viên kiểu vít tải


1. Động cơ                5. Thùng máy

2. Hộp giảm tốc            6. Khuôn ép

3. Trục vít tải                7. Đế máy

4. Phểu chứa liệu


Nguyên lý làm việc :

Nguyên liệu được đưa từ máy trộn vào phểu chứa liệu 4. Động cơ 1 quay làm trục vít tải 3 quay, nguyên liệu theo chiều quay của vít tải tới khuôn ép.


4.4 THIẾT KẾ HỘP GIẢM TỐC


4.4.1 Tính chọn động cơ điện :


Khi chọn động cơ điện ta chọn theo chỉ tiêu về công suất

Công suất của động cơ điện :

Với    Nct : Công suất cần thiết

: Hiệu suất của các động cơ truyền động

Ta có :


Tra bảng (2-1) [ TKCTM ] ta có :

1 – hiệu suất của khớp nối; 1 = 0,97

2 – hiệu suất của cặp bánh răng; 2 = 0,97

3 – hiệu suất của cặp ổ lăn; 3 = 0,995

Suy ra :

= 1.0,972.0,9953 = 0,92

= 0,87

Thay các giá trị vào (3 – 11) ta có :


Tra bảng 2P ( TKCTM ) ta chọn động cơ không đồng bộ ba pha A02-42-4 có :

Nđc = 5,5 (KW)

n    = 1450 (v/ph)

Hiệu suất 88%


;         ;


Khối lượng động cơ  66,5 Kg


3.4.2 Thiết kế hộp giảm tốc :


1. Phân phối tỷ số truyền :


Hình 3.4


Tỷ số truyền :

nt là số vòng quay của trục trộn


Vậy :

Mặt khác :           i = iHGT.iX

Chọn :                 iX = 3,2

Suy ra :              iHGT = 9

Ta có :               iHGT  = ibn.ibc = 9

Chọn :                    ibn = 3

Suy ra :         ibc = 3


i    –    3    3    3,2    –

n(vòng/phút)    1450    1450    483    161    50

N (KW)    5,5    5,5    4,82    4,6    4,2


2. Thiêt kế bộ truyền bánh răng cấp nhanh :


a) Chọn vật liệu chế tạo bánh răng :


Chọn vật liệu làm bánh răng nhỏ : thép 45, bánh răng lớn : thép 35,  đều thường hóa (Bảng 3 – 6)[ TKCTM]

Cơ tính của hai loại thép này (Bảng 3 – 8) [ TKCTM]

Thép 45

b = 600 (N/mm2 )

ch = 300 (N/mm2 )

HB = 190

( phôi rèn, giả thiết đường kính phôi dưới 100mm )

Thép 35

b = 500 (N/mm2 )

ch = 260 (N/mm2 )

HB = 160

( phôi rèn, giả thiết đường kính phôi 100  300 mm )


b) Định ứng suất cho phép :


Số chu kỳ làm việc tương đương của bánh lớn :

N2 = 60.u.n.T

với    u : số lần ăn khớp của một răng khi bánh răng quay một vòng

n : số vòng quay trong một phút của bánh răng

T : tổng số giờ làm việc

N2 = 60.5.483.480

N2 = 69,5.106

Số chu kỳ làm việc tương đương của bánh nhỏ :

N1 = i.N2 = 3.69,5.106

N1 = 208,6.106

Vậy số chu kỳ làm việc tương đương của bánh nhỏ và bánh lớn đều lớn hơn số chu kỳ cơ sở N0 = 107 (Bảng 3 – 9) [ TKCTM ]

Do đó hệ số chu kỳ ứng suất k /N của cả hai bánh răng đều bằng 1

Ứng suất tiếp súc cho phép của bánh răng lớn :

[  ]tx2 = 2,6.160 = 416 ( N/mm2 )        (Bảng 3 – 9 ) [ TKCTM ]


Ứng suất tiếp súc cho phép của bánh răng nhỏ :

[  ]tx1 = 2,6.190 = 494 (N/mm2 )        (Bảng 3 – 9 ) [ TKCTM ]

Để tính sức bền ta dùng chỉ số nhỏ là [  ]tx2 = 416 (N/mm2 )

Vì bánh răng làm việc một chiều nên :


(3 – 13 )


Trong đó     n : hệ số an toàn, n = 1,5

k”N = 1

K : hệ số tập trung ứng suất ở chân răng

K = 1,8 ( Bánh răng bằng thép thường hoá )

-1 : giới hạn mỏi uốn

Thép 45 : -1 = 0,43. 600 = 258 (N/mm2 )

Thép 35 : -1 = 0,43. 500 = 215 (N/mm2 )


Vậy ứng suất uốn cho phép :


+ Bánh nhỏ


+ Bánh lớn


c) Chọn sơ bộ hệ số tải trọng :    K = 1,3

d) Chọn hệ số chiều rộng bánh răng


Trong  đó    b : chiều rộng bánh răng

A : khoảng cách trục


e) Xác định khoảng cách trục


Theo công thức (3 – 10) [ TKCTM ] ta có :


(3 -14)

Trong đó    / : hệ số phản ánh sự tăng khả năng tải tính theo sức bền tiếp xúc của bánh răng nghiêng so với bánh răng thẳng, / = 1,151,35. Chọn / = 1,25


K : hệ số tải trọng

n2 : số vòng quay trong một phút của bánh bị dẫn

Thay các số liệu vào (3 – 14) ta có :


Lấy A = 115 (mm )


f) Tính vận tốc vòng của bánh răng và chọn cấp chính xác chế tạo bánh răng :


Theo công thức (3 – 17) [ TKCTM] ta có :


Với vận tốc này theo bảng (3 – 11) [ TKCTM] ta chọn cấp chính xác 8.


g) Xác định chính xác hệ số tải trọng K :


Vì tải trọng không thay đổi và HB < 350 nên hệ số tập trung tải trọng Ktt = 1

Hệ số tải trọng động Kđ :


– Giả sử

– Cấp chính xác chế tạo bánh răng : 8

– Vận tốc vòng  v =  4,36 (m/s)

Tra bảng (3 – 14) [ TKCTM] tìm được hệ số tải trọng động Ktt = 1,4

Vậy    K = Ktt.Kđ = 1,4      gần đúng với chọn sơ bộ nên ta không cần tính lại khoảng cách trục A.

Như vậy có thể lấy chính xác A = 115mm


h) Xác định môdun, số răng, và  góc nghiêng của răng :


Môdun pháp        mn = (0,01 0,02).A

= (0,01 0,02).115 = 1,15 2,3(mm)

Lấy     mn = 2 mm

Chọn sơ bộ góc nghiêng  = 100  ; cos = 0,985

Tổng số răng của hai bánh :


Số răng bánh nhỏ :


Số răng bánh lớn :

z2 = z1.i = 28.3 = 84

Tính chính xác góc nghiêng

Theo công thức (3 – 28 )[ TKCTM] ta có :


Vậy      = 100 42/

Chiều rộng bánh răng :

b = A . A = 0,4.115 = 46 (mm)

Kiểm tra theo điều kiện :


i) Kiểm nghiệm sức bền uốn của răng :


Tính số răng tương đương theo công thức (3 – 37)[ TKCTM]


– Bánh nhỏ :


– Bánh lớn :

Hệ số dạng răng ( Bảng 3 – 18)[ TKCTM]

– Bánh nhỏ : y1 =  0,451

– Bánh lớn  : y2 =  0,517

Kiểm nghiệm ứng suất uốn đối với bánh răng nhỏ (3 – 34)[ TKCTM]


u1 < []u1 = 143,3 (N/mm2 )


Đối với bánh răng lớn :


u2 < []u2 = 119,4 (N/mm2 )


j) Các thông số hình học chủ yếu của bộ truyền :


Môdun pháp :                  mn = 2 mm

Số răng :                        z1 = 28 ;     z2 = 84

Góc ăn khớp :                   n = 200

Góc nghiêng răng :             =  100 42/

Đường kính vòng chia :

;

Khoảng cách trục :            A = 115 (mm)

Chiều rộng bánh răng :       b = 46 (mm)

Đường kính vòng đỉnh :   De1 = d1 + 2.mn

= 57 + 2.2 = 61 (mm)

De2 = 172 + 2.2 = 176 (mm)

Đường kính vòng chân :   Di1 = d1 – 2,5.mn

= 57 – 2,5.2 = 52 (mm)

Di2 = 172 – 2,5.2 = 167 (mm)


k) Tính trục tác dụng lên trục :


Lực vòng :


Lực hướng tâm :

Lực dọc trục :          Pa = 1271.tg100 42/  = 240 (N )


3. Thiết kế bộ truyền bánh răng cấp chậm :


Bộ truyền bánh răng cấp chậm tính toán tương tự như bánh răng cấp nhanh. Sau khi tính toán theo khoảng cách trục A = 115 mm ta được các thông số hình học chủ yếu như sau :

Môdun pháp :                    mn =  2 mm


Tổng số răng :

z1 = 113/4 = 28 ;    z2 = 3.28 = 84

Chiều rộng bánh răng :        b = 0,4. 115 = 46 (mm)


Góc nghiêng răng :

= 100 42/

Đường kính vòng chia :

;

Đường kính vòng đỉnh :        De1 = d1 + 2.mn

= 57 + 2.2 = 61 (mm)

De2 = 172 + 2.2 = 176 (mm)

Đường kính vòng chân :         Di1 = d1 – 2,5.mn

= 57 – 2,5.2 = 52 (mm)

Di2 = 172 – 2,5.2 = 167 (mm)


Lực vòng :


Lực hướng tâm :


Lực dọc trục :                           Pa = 1271.tg100 42/ = 240 (N )


3.5 THIẾT KẾ BỘ TRUYỀN XÍCH


Bộ truyền ngoài là bộ truyền xích. Truyền động xích có kích thước nhỏ gọn, khi làm việc không có trượt ( trượt đàn hồi và trượt trơn ), hiệu suất khá cao, lực tác dụng lên trục tương đối nhỏ, có thể truyền động với khoảng cách trục lớn.


3.5.1 Số liệu ban đầu và một số yêu cầu :


– Tỷ số truyền i = 3,2    ;  n1 = 161 (vòng/ phút)

– Khống chế các đường kính bánh xích và khoảng cách trục nhỏ bớt lại.


3.5.2 Chọn loại xích :


Vì làm việc với vận tốc dưới 10  15m/s  nên ta chọn xích ống con lăn.


3.5.3  Số răng :


Chọn số răng của bánh dẫn z1 = 15 răng.

Ta có số răng của bánh bị dẫn z2 = 15.3,2 = 48 ( răng )


Thiết kế dây chuyền sản xuất thức ăn chăn nuôi

Thursday, September 25, 2014

Thiết kế máy nghiền bi hai ngăn

Thiết kế máy nghiền bi hai ngăn


5a


5b 5c 5d 5e 5f 5g


Mô tả đồ án: Gồm các file như ảnh trên

Giá: 450.000vnđ – Mã số: doantotnghiep.me_TKM000005
Tải đồ án


Khoa:          Sư phạm kỹ thuật

Bộ môn:      Nguyên lý – Chi tiết máy


NHIỆM VỤ

THIẾT KẾ TỐT NGHIỆP

Họ và tên sinh viên:     Nguyễn Văn Âu

Lớp                         :     02C1A

Ngành                     :    Cơ khí  Chế Tạo Máy


1.    Đầu đề thiết kế:


Thiết kế  máy nghiền bi hai ngăn


2.  Các số liệu ban đầu:


Tham khảo thực tế tại Công Ty Xi Măng Hải Vân


3.Nội dung các phần thuyết minh và tính toán:


– Tóm lược dây chuyền sản xuất xi măng và các tính chất của vật liệu nghiền.

– Giới thiệu các lý thuyết đập nghiền.

– Phân tích các phương án nghiền và chọn phương án tối ưu.

– Tính toán và chọn các thông số cơ bản của máy.

– Thiết kế động học máy.

– Thiết kế kết cấu máy và tính toán các chi tiết chủ yếu.

– Các vấn đề lắp đặt và vận hành máy.

– Các vấn đề bôi trơn và bảo dưỡng máy.

– Những sự cố thườg gặp và biện pháp khắc phục.

– Giới thiệu các chi tiết hỏng hóc dự phòng. An toàn lao động.


4.    Các bản vẽ và đồ thị:


–    Bản vẽ cụm máy chủ yếu (4A0÷5A0).

–    Bản vẽ phương án (1A0)

–    Bản vẽ kết cấu toàn máy(Hình chiếu đứng ,hình chiếu bằng, hình chiếu cạnh ) (3A0)

–    Bản vẽ hộp giảm tốc (1A0).

–    Bản vẽ khác (1A0)

Tổng cộng : 10 A0


5.Cán bộ hướng dẫn:

Phần:                                                                    Họ và tên cán bộ


Toàn phần.                             Pgs.Ts Phạm Phú Lý


6. Ngày giao nhiệm vụ:                                 22/01/2007

7. Ngày hoàn thành nhiệm vụ:                    25/05/2007


Thông qua khoa                                Cán bộ hướng dẫn

Ngày       tháng         năm                                                    ( Ký, ghi rõ họ tên)

( Ký, ghi rõ họ tên)


Pgs.Ts Phạm Phú Lý


Sinh viên đã hoàn thành và nộp

toàn bộ bản thiết kế cho khoa

Ngày       tháng        năm 2007

(Ký tên)


MỤC LỤC

Trang

Lời nói đầu    5

Phần I

Tóm lược dây chuyền sản xuất xi măng và các tính chất của vật liệu nghiền    6

Chương I :Tóm lược dây chuyền sản xuất xi măng    6

I          Tóm lượt dây chuyền sản xuất xi măng    6

I.1       Quy trình sản xuất xi măng    6

I.2       Giới thiệu chung về xi măng    6

II         Phân loại xi măng    11

II.1      Xi măng thông thường    11

II.2      Xi măng hổn hợp    11

Chương II :   Các tính chất vật liệu nghiền    12

Phần II

Giới thiệu các lý thuyết đập nghền    14

I       Cơ sở vật lý của quá trình nghiền vở vật thể rắn    14

II     Các định luật nghiền     15

II.1       Thuyết bề mặt    15

II.2       Thuyết thể tích    15

II.3       Thuyết dung hoà    15

II.4       Thuyết tổng hợp    16

III         Các phương pháp  nghiền cơ bản    16

III.1      Ep vỡ      17

III.2      Tách vỡ    17

III.3      Uốn vỡ    17

III.4      Miết vỡ    17

III.5      Đập vỡ    17

III.6      Nỗ vỡ    17

Phần III

Phân tích các phương án nghiền và chọn phương án tối ưu    19


I  _ Các loại máy nghiền    19

I.1 Máy nghiền hạt     19

I.1.1 Máy nghiền má    19

I.1.1.1 Sơ đồ nguyên lý làm việc máy nghiền má chuyển động

đơn giản    20

I.1.1.2 Sơ đồ nguyên lý làm việc máy nghiền má chuyển động

phức tạp    21

I.1.2  Máy nghiền nón     21

I.1.2.1 Sơ đồ nguyên lý làm việc máy nghiền nón trục treo    22

I.1.2.2 Sơ đồ nguyên lý làm việc máy nghiền nón trục console    23

I.1.3 Máy nghiền trục    24

I.1.3.1 Sơ đồ nguyên lý máy đập một trục di động    24

I.1.3.2 Sơ đồ nguyên lý làm việc của máy đập một trục    25

I.1.3.3 Sơ đồ nguyên lý làm việc của may đập trục tách li    25

I.1.4 Máy nghiền va đập    26

I.1.5 Máy nghiền va đập phản hồi roto    27

I.1.5.1 Máy nghiền va đập phản hồi một roto    27

I.1.5.2 Máy nghiền va đập phản hồi hai roto    29

I.2 Máy nghiền bột     29

I.2.1 Máy nghiền đĩa    29

I.2.2 Máy nghiền bi    31

I.2.3 Máy nghiền bánh xe    32

II_ Lựa chọn phương án nghiền    35

II.1 Phân loại máy nghiền bi     35

II.2 Kết cấu một số máy nghiền bi    37

II.2.1 Máy nghiền bi làm việc liên tục, dỡ liệu qua vách bên phải    37

II.2.2 Máy nghiền bi làm việc liên tục, dỡ liệu qua vỏ tang nghiền    38

II.2.3 Máy nghiền bi dạng ống    39

II.2.4 Máy nghiền bi làm việc theo chu kì    40

II.3 Phân tích chọn phương án thiết kế    40

II.4 Tóm tắt sơ bộ quá trình hoạt động    40

1. Quy trình tháo nguyên liệu    40

2. Quy trình nghiền xi măng    40

3. Quy trình làm nguội và chứa xi măng    41

4. Quy trình đóng bao xuất và xuất rời    41

5. Các yêu cầu kĩ thuật sản xuất chung    42

II.5 Lựa chọn máy thiết kế    42

Phần IV

Tính toán và chọn các thông số cơ bản của máy    41

Phần V

Thiết kế động học của máy    48

Chương 1: Tính tốc độ quay của máy nghiền     48

1.1 Số vòng quay tới hạn của máy nghiền bi    48

1.2 Số vòng quay hợp lí của ống nghiền    49

Chương 2: Tính và chọn động cơ    52

2.1 Tính công suất động cơ    52

2.2 Công chi phí để nâng các viên bi    52

2.3 Động năng cần thiết cho vật liệu    53

Phần VI

Thiết kế kết cấu máy và tính toán các chi tiết chủ yếu    57

Chương 1: Thiết kế kết cấu máy     57

1.1 Vỏ ống nghiền    57

1.2 Tấm lót    58

1.2.1 Tấm lót dùng cho ngăn I    58

1.2.2 Tấm lót dùng cho buồng nghiền II    60

1.2.3 Tấm lót ở đáy thùng của buồng nghiền I    61

1.3 Vách ngăn     62

1.4 Cửa thăm    63

1.5 Đầu nạp liệu    63

1.6 Đầu tháo liệu    64

Chương 2: Tính toán các chi tiết chủ yếu    65

2.1 Tính bền vỏ nghiền    65

2.1.1 Trọng lượng của các phần quay    65

2.1.2 Trọng lượng của vật nghiền và vật liệu nghiền    67

2.1.3 Lực ly tâm    69

2.2 Tính ổ trượt    71

2.2.1 Chọn loại ổ trượt    71

2.2.2 Tính toán ổ trượt    72

2.2.2.1 Các dạng hỏng    72

2.2.2.2 Tính toán ổ trượt    72

2.3 Tính toán và chọn hộp giảm tốc    76

2.3.1 Chọn hộp giảm tốc    76

2.3.2 Lựa chọn phương án thiết kế hộp giảm tốc    77

2.4 Tính toán thiết kế bộ truyền bánh răng nhgiên cấp nhanh    78

2.5 Tính toán thiết kế bộ truyền bánh răng thẳng cấp chậm    82

2.6 Tính toán trục và then    85

2.7 Tính bánh răng trụ răng thẳng lắp cố định với thùng nghiền    96

Phần VII

Các vấn đề về lắp đặt và vận hành    98

7.1_ Lắp đặt    98

7.2 _Vận hành    98

Phần  VIII

Bôi trơn bảo dưởng và sửa chửa    101

8.1 Bôi trơn và làm mát     101

8.2 Bảo dưỡng    101

8.3 Các lưu ý về công tác bảo dưỡng    101

8.4 Kiểm tra    102

8.5 Thây thế sữa chữa    102

Phần  IX

Những sự cố thường gặp và biện pháp khắc phục    104

Phần X

Hệ thống polcid của nhà máy    107

1. Tổng quan về cấu trúc hệ thống polcid     107

2. Cấu hình chuẩn của hệ thống polcid  R- DC    109

3. Các nhiệm vụ hệ thống polcid R-DC    111

Phần XI

Giới thiệu các chi tiết hỏng hóc dự phòng    112

Kết luận    113

Phụ lục    114


LỜI NÓI ĐẦU


Trong công cuộc công nghiệp hoá và hiện đại hoá đất nước, ngành xây dựng đóng vai trò hết sức quan trọng. Nếu muốn có những sản phẩm xây dựng đạt hiệu quả kinh tế cao, chất lượng tốt thì vật liệu xây dựng đóng một vai trò tất yếu.

Ngày nay ngành sản xuất xi măng ở nước ta đã có những tiến bộ rỏ rệt với sự góp mặt của nhiều nhà máy xi măng lớn khắp cả nước : Xi măng Hoàng Thạch, nhà máy xi măng Bỉm Sơn, xi măng Hoàng Mai, xi măng Hải Vân, xi măng COSEVCO, xi măng Hà Tiên….. Vì vậy công việc vận hành, sữa chữa, phục hồi và bảo dưỡng các máy, các bộ phận, các chi tiết trong dây chuyền sản xuất xi măng là hết sức quan trọng và cần thiết. Trong quá trình đi thực tập tại nhà máy cao su Đà Nẵng em đã rất quan tâm tới vấn đề này, nhưng do các thiết bị ở nhà máy cao su không có thể đáp ứng cho em về mặc tìm hiểu các dây chuyền sản xuất xi măng, nhưng thông qua các phương pháp tìm hiểu khác nhau em đã có những hiểu biết nhất định về dây chuyền sản xuất xi măng . Đặc biệt là máy nghiền bi được sử dung để nghiền xi măng là một bộ phận có tính quyết định đến dây chuyền sản xuất xi măng.

Trong khoảng thời gian em được học tại trường Đại Học Bách Khoa Đại Học Đà Nẵng được sự giúp đỡ và chỉ bảo tận tình của các thầy cô giáo, em đã tiếp thu một phần nào kiến thức mà thầy cô truyền thụ . Trước khi ra trường chúng em cần phải trải qua một đợt tìm hiểu thực tế và kiểm tra khả năng nắm bắt, sáng tạo của sinh viên . Do đó thực tập tốt nghiệp và làm đồ án tốt nghiệp là một công việc rât cần thiết . Nhiệm vụ của em là thiết  kế máy nghiền bi sử dụng để nghiền xi măng là một bộ phận có tính quyết định đối với toàn bộ dây chuyền sản xuất .

Tuy nhiên do kiến thức và khả năng có hạn nên em không tránh khỏi những thiếu sót em kính mong thầy cô thông cảm và chỉ bảo cho em nhiều hơn . Em xin gửi lời chân thành cảm ơn tới các thầy cô đặc biệt là thầy giáo PGS . TS . Phạm Phú Lý đã hết sức tận tình chỉ bảo cho em để hoàn thành tốt đồ án tốt nghiệp này.

Đà Nẵng, ngày  25   tháng 05   năm 2007


Sinh viên thực hiện


Nguyễn Văn Âu


PHẦN I

TÓM LƯỢT DÂY CHUYỀN SẢN XUẤT XI MĂNG VÀ CÁC TÍNH

CHẤT CỦA VẬT LIỆU NGHIỀN


CHƯƠNG I : Quy Trình Sản Xuất Xi Măng

I.  Tóm lược dây chuyền sản xuất xi măng:

I.1 Quy trình sản xuất xi măng:

Quy trình sản xuất xi măng qua tham khảo ở nhà máy xi măng COSEVCO cũng như nhà máy của công ty xi măng Hải Vân. Tùy thuộc vào từng điều kiện sản xuất của mỗi nhà máy khác nhau, nên có dây chuyền công nghệ sản xuất xi măng khác nhau. Nhưng ở các nhà máy sản xuất xi măng khác nhau vẫn phải đảm bảo quy trình sản xuất:


Silô Clinker        Silô Phụ gia        Silô Thạch cao


Phối liệu


Nghiền


Bộ phận phân ly


Silô chứa xi măng


Máy đóng bao và thiết bị xuất xi măng rời (nếu có)


Kho chứa và xe tải, xe tec (nếu có)


I. 2 Giới thiệu chung về xi măng:

X i măng là một chất kết dính thủy lực.

Chất kết dính là những loại khoáng khi nghiền mịn, đem trộn với nước, trở nên dẻo và sau một thời gian thì kết lại thành một khối rắn chắc. Chất kết dính đầu tiên được dùng : Vôi, thạch cao, đất sét. Nhưng các chất này chỉ có thể dùng được trên cạn, không thể dùng được cho các công trình ở dưới nước.

Mãi đến thế kỷ 18, người ta mới tìm được vôi thủy và sản xuất ra xi măng La Mã. Đến năm 1824 ở nước Anh, nước Nga, người ta nghiên cứu ra một loại chất kết dính mới gọi là Portland Cement (xi măng pooclăng), nó có khả năng chịu nước tốt và có tính chất giống loại đá ở vùng Portland thuộc đảo Ai Nhĩ Lan (Anh).

Dựa trên cơ sở xi măng pooclăng, người ta đã nghiên cứu và tìm thêm nhiều loại xi măng có tính chất khác  nhau: Cement Portland Pouseland, xi măng xỉ, xi măng chịu axit…

Xi măng pooclăng là chất kết dính thủy lực thông dụng nhất nhờ các đặc tính kỹ thuật ưu việt của nó. Chất kết dính này được sản xuất bằng cách nghiền mịn clinker có cho thêm một lượng thạch cao, phụ gia theo một tỷ lệ nhất định. Khi được nhào trộn với nước, xi măng pooclăng cho ta một loại hồ (vữa) dẻo có khả năng liên kết các vật liệu khác thành một kết cấu rắn chăc hay để chế tạo các cấu kiện đúc sẵn. Loại vật liệu này bắt đầu đông kết (thủy hóa) sau một vài giờ và rắn chăc theo thời gian, đạt được cường độ chịu nén rất cao, có thể trên 1000 [daN/cm2] đối với những loại xi măng đặc biệt.

Clinker: là nguyên liệu chính để sản xuất xi măng. Nhìn từ bên ngoài clinker có màu đen xám không lẫn màu vàng, thành phần hạt chiếm tỷ lệ lớn, cỡ hạt từ 030[mm] trong đó cỡ hạt từ 5 20[mm] chiếm hơn 80%, lượng bột chiếm 15%. Clinker không bị mốc, không nhiễm mặn, nhiễm kiềm do nước mang vào. Clinker chứa đựng trong kho phải khô ráo, để đúng nơi qui định, không để lẫn với các vật liệu   khác.

Tài liệu tham khảo:

-Vật liệu và sản phẩm trong xây dựng .Tác giả:GS.TS Phùng Văn Lợi .Nhà xuất bản xây dựng Hà Nội 2002,trang 97-119.

-Giáo trình thiết bị silicat ,Nhà xuất bản Khoa Học và Kỷ Thuật.

-Xi măng(Cement),Nhà xuất bản BANPHERLAG-VISBADEN -Cộng hòa Liên bang Đức.


Thành phần hóa học của xi măng pooclăng hiển thị qua hàm lượng các ôxyt có trong clinker (theo % khối lượng) ghi ở bảng sau:

Tên ôxyt    %    Tên ôxyt    %

CaO    6067    MgO    45

SiO2    1924    SO3    0,31,0

Al2O3    47    Na2O+K2O    0,41,0

Fe2O3    26    P2O5    0,10,3

Để thu đươc clinker có thành phần hóa học trên, hỗn hợp vật liệu cần: 7580%CaCO3, 2025% SiO2 và một lượng Al2O3, Fe2O3, … và nung luyện ở nhiệt độ 14001600C (rồi vê viên).

Thành phần khoáng chất của xi măng pooclăng ,các khoáng chất của Clinker không phải là các hợp chất nguyên chất  mà là hỗn hợp có chứa một phần nhỏ các cấu tử của các khoáng khác ỡ dạng hợp chất tinh thể hổn hợp .Điều này liên quan đến tạp chất hóa học còn lại của clinker là các chất không thể tạo ra được các pha độc lập .Bởi vậy để phân biệt rõ các hợp chất nguyên chất với các khoáng chất của klinke ,năm1897 Tiornhebom đã đặt cho các khoáng chất chính của clinke bao gồm: Alit(C3S); Belit(C2S); Aluminat(C3A); Alumoferit(C4AF).

Khoáng    Công thức    Ký hiệu rút gọn

Silicát 3 canxi(alit)    3CaOSiO2    C3S

Siliccát 2 canxi(belit)    CaOSiO2    C2S

Aluminát 3 canxi    CaO.Al2O3    C3A

Nhômferit 1 canxi    4CaO.Al2O3.Fe2O3

C1 AF

Nhôm feritcanxi(pha tinh thể hổn hợp)    2CaO.Al2O3.Fe2O3

C2(A,F)

Vôi tự do    CaO    –

Ôxit Manhê tự do(periclazơ)    MgO    –

Aluminát chứa kiềm    (K,Na)2O8CaOx3Al2O3

(K,Na) C2A2

Sunphát của kim loại kiềm    (K,Na)2 SO4    –

Sunphát canxi    CaSO4    –

Khi làm nguội clinker đột ngột, một phần Celit tồn tạo ở trạng thái thủy tinh.      Khoảng trống giữa các khoáng Alit và Belit, bên cạnh Celit chứa các phần còn lại của pha lỏng không thể kết tinh. Lượng các khoáng tồn tại dưới dạng thủy tinh tùy thuộc vào thành phần của hỗn hợp, nhiệt độ tạo vùng clinker và tốc độ làm nguội. Hàm lượng các khoáng xi măng pooclăng thông thường (theo % khối lượng):


Tên khoáng    %    Tên khoáng    %

C3S    37,5 60    C3A    75

C2S    1537,5    Thể thuỷ tinh    415

C4AF    1018    CaO tự do    12


Thạch cao: Có độ ẩm W < 5%. Để điều chỉnh thời gian đông kết của xi măng.

Phụ gia: Đá Bazan, không nhiễm kiềm do nước biển, có màu xám đen, xanh đen, xám xanh, không lẫn màu vàng, giòn, dễ đập vỡ, độ ẩm < 6%. Phụ gia giúp cải thiện tính chất của xi măng: màu sắc, tính chông giãn nỡ, chống co ngót v.v…

Mác xi măng được biểu thị bằng cường độ uốn gãy mẫu có kích thước (40 x40 x160 mm) được đúc bằng vữa xi măng – cát tỷ lệ 1:3 (theo khối lượng) và được bảo dưỡng 28 ngày đêm trong nước ở nhiệt độ 27 ± 2C. Mẫu thử uốn xong thì đem nén hai nửa mẫu vừa thử (TCVN 4032:1985 – ISO 6016 : 1995) [1].

Hiện nay ở nước ta, xi măng pooclăng thường chia làm 3 mác : PC30, PC40, PC50. Xi măng pooclăng hỗn hợp (PCB) được chia làm 2 mác: PCB30 và PCB40. Đơn vị đo cường độ là [N/mm2] (trước đây là [daN/cmm2]). Yêu cầu chất lượng của được ghi ở bảng(1.3) :


Yêu cầu chất lượng của xi măng pooclăng Việt Nam :

TT    Tên chỉ tiêu    PCB (TCVN6260-1997)    PC (TCVN 2682-1999)

PCB30    PCB40    PC30    PC40    PC50

1    Cường độ nén, N/mm2,

–    3 ngày + 45ph

–    28 ngày+8h(nếu PCB +2h)


14

30


18

40


16

30


21

40


31

50

2    Thời gian ninh kết, ph :

–    Bắt đầu không sớm hơn

–    Kết thúc không muộn hơn


45


600


45


600


45


375


45


375


45


375

3    Độ nghiền mịn:

–    Phần trên sàng, 8 mm, %, không lớn hơn

–    Bề mặt riêng (phương pháp Blaine), cm2/g, không nhỏ hơn


12


2700


12


2700


15


2700


15


2700


12


2800

4    Độ ổn định thể tích theo phương pháp Lơ Statơlie, mm, không nhỏ hơn


10


10


10


10


10

5    Hàm lượng SO3, %, không lớn hơn    3,5    3,5    3,5    3,5    3,5

6    Hàm lượng MgO, %, không lớn hơn    –    –    5    5    5

7    Hàm lượng cặn không tan, %, không lớn hơn    –    –    1,5    1,5    1,5

8    Hàm lượng mất khi nung, %, không lớn hơn    1,5    1,5    1,5    1,5    1,5


II. Phân loại xi măng :

Người ta có thể phân loại xi măng theo nhiều tiêu chí khác nhau. Phân loại theo thành phần khoáng, có :

II.1.Xi măng thông thường :

– Xi măng pooclăng thường.

– Xi măng pooclăng đặc biệt :

+ Xi măng có cường độ ban đầu cao (C3S : 50÷60%, C3A : 8÷14%).

+ Xi măng cho bê tông mặt đường (C3A<8%).

+ Xi măng chịu băng giá.

+ Xi măng cho bê tông khối lớn (C3A<8%, C4A F>15%).

+ Xi măng bền sunfat.

+ Xi măng trắng, Xi măng màu (Fe2O3 <1%).

+ Xi măng cho bê tông bơm.

+ Xi măng giếng dầu (% C2S, C3A cao).

+ Xi măng kỵ nước(có phụ gia hoạt tính bề mặt).

– Xi măng Aluminat.

II.2.Xi măng hỗn hợp:

– Xi măng xỉ lò cao (30-70% xỉ lò cao).

– Xi măng tro bay.

– Xi măng nở,…

– Xi măng puzolan (20-45% puzolan).

– Xi măng hóa dẻo và kỵ nước.


Cỡ hạt của nguyên liệu đầu vào và đầu ra của máy nghiền

Đầu vào    Cở hạt    Đầu ra    Cở hạt

Clinker    0 ÷30mm    Xi măng    0÷0.08mm

Phụ gia    40÷60mm

Thạch cao    0.15÷2mm


CHƯƠNG II : Các Tính Chất Của Vật Liệu Nghiền


Nghiền là quá trình phá hủy vật thể rắn bằng lực cơ học thành các phần tử, nghĩa là bằng cách đặt vào vật thể rắn các ngoại lực mà các lực này lớn hơn lực hút phân tử của vật thể rắn đó. Kết quả của quá trình nghiền là tạo nên nhiều phần tử cũng như hình thành nhiều bề mặt mới.

Hay nghiền là quá trình làm giảm kích thước của hạt từ kích thước ban đầu đến kích thước sử dụng.

Tùy theo độ lớn của sản phẩm nghiền, người ta phân biệt: nghiền hạt và nghiền bột.


Nghiền hạt    Nghiền bột

Nghiền thô

Nghiền vừa

Nghiền nhỏ    100÷350mm

40÷100mm

54÷40mm    Bột thô

Bột mịn

Siêu mịn    5÷0,1mm

0,1÷0,05mm

< 0,05mm

Khi sử dụng máy nghiền cần quan tâm đến các tính chất của vật liệu đem nghiền đó là: độ bền,độ giòn, tính mài và độ lớn của hạt vật liệu nghiền.

– Độ bền: độ bền của vật liệu đặc trưng cho khả năng chống phá hủy của chúng dưới tác dụng của ngoại lực. Độ bền được đặc trưng bằng giới hạn bền nén(n) và giới hạn bền kéo(k). tùy thuộc độ bền n, người ta phân thành các loại(đá)


Loại    n  [MN/mm2 ]

Siêu bền    > 250

Bền    150-250

Bền trung bình    80-150

Kém bền    < 80

– Độ giòn: đặc trưng cho khả năng bị phá hủy của vật liệu dưới tác động của lực va đập. Vật liệu giòn có sự sai khác rất lớn giữa (độ bền kéo) giới hạn bền nén và bền kéo. Dựa vào số lần va đập cần thiết để làm vỡ vật liệu, người ta phân thành các loại sau:


Loại    Số lần va đập

Rất giòn    < 2

Giòn    2-5

Dai    5-10

Rất dai    > 10


– Tính mài: đặc trưng cho khả năng của vật liệu làm mòn bộ phận công tác khi làm việc.


PHẦN II

GIỚI THIỆU CÁC LÝ THUYẾT ĐẬP NGHIỀN


I . Cơ sở vật lý của quá trình nghiền vỡ vật thể rắn :

Xuất phát từ các công trình nghiên cứu của các Viện sĩ A.Ph.Iophphe, P.A.Rebinder và I.A.Phrenkel, xác nhận : Đặc điểm cấu trúc của bất kỳ vật thể rắn nào cũng đều tồn tại các khuyết tật nhỏ. Các khuyết tật này có phân bố thống kê theo chiều dày của vật thể. Đồng thời chúng thể hiện cục bộ ra bề mặt ngoài. Chính vì có đặc điểm như vậy mà độ bền (khả năng chống lại sự phá vỡ ) bị giảm từ 1001000 lần so với độ bền của vật rắn thực có cấu trúc bị phá hủy. Do đó có hai khái niệm độ bền cùng tồn tại: Độ bền phân hủy và độ bên kỹ thuật. Trong kỹ thuật, người thiết kế đặt ra yêu cầu đầu tiên cho các nhà luyện kim là chế tạo kim loại thuần khiết. Quá trình biến dạng của vật rắn được xảy ra với sự gia tăng các phần tử hiện có và số lượng các khuyết tật. Khi qui mô các khuyết tật được gia tăng vượt quá giới hạn, cùng với điều đó, là sự phát triển nhanh theo chiều dài vết nứt làm vật thể bị phá vỡ. Rõ ràng là có hai dạng năng lượng đóng vai trò trong quá trình phá hủy vật thể rắn : Năng lượng tích tụ của các biến dạng đàn hồi và năng lượng tự do. Tuy nhiên có nhiều công trình nghiên cứu đã chứng tỏ vai trò của năng lượng bề mặt trong quá trình nghiền thực ra không đáng kể, điều đó có nghĩa là phương pháp xác định giá trị năng lượng cho vật thể cứng đến bây giờ chưa tìm ra được.

Khi có tải trọng tuần hoàn với mỗi chu kỳ tiếp theo thì số lượng các vết nứt trong vật thể gia tăng và độ bền của vật thể giảm xuống. Sự xuất hiện các vết nứt tế vi trong cấu trúc vật thể sẽ làm giảm lực liên kết phân tử, làm giảm độ bền một cách đột ngột. Hiện tượng này đã được Viện sĩ P.A.Rebider phát hiện và đặt tên là “ Hiệu ứng Rebider”, hiệu ứng này được sử dụng rộng rãi trong kỹ thuật.

Khái niệm chung về cơ học phá hủy nguyên liệu hạt được gọi là cơ sở quá trình động lực học nghiền. Cơ chế phá vỡ hạt có dạng cơ chế phá hủy bằng nén ép và quá trình diễn ra theo sơ đồ phá hủy giòn, nghĩa là không có quá trình biến dạng dẻo rõ rệt .Cùng với quy luật phân bố các phần tử sản phẩm nghiền theo các kích thước của chúng thì lý thuyết nghiền còn nghiên cứu sự phụ thuộc hàm số giữa chi phí năng lượng đến quá trình nghiền vỡ vật liệu và mức độ nghiền.

Năng lượng cần để nghiền vỡ đá phụ thuộc vào nhiều yếu tố : Kích thước, hình dạng hạt, sự phân xếp đặt của hạt, độ bền ,độ giòn, sự đồng nhất của đá, độ ẩm  hình dạng và trạng thái bề mặt làm việc của máy nghiền v.v… Do vậy việc xác lập quan hệ giữa năng lượng để nghiền và các tích chất cơ lý của vật nghiền rất khó khăn. Hiện nay tồn tại các giả thuyết nghiền sau (được coi là các định luật nghiền)

II. Các định luật nghiền:

II.1.Thuyết bề mặt:

Thuyết này do giáo sư P.Ritinger người Đức nêu ra năm 1867 được phát triển như sau: “ Công tiêu hao để nghiền vật liệu tỷ lệ với diện tích bề mặt mới tạo ra trong quá trình nghiền “.

As = f(S) = K.S [J].

Trong đó : As :công chi phí để nghiền vỡ vật thể, tạo thành bề mặt mới [J].

K   : Hệ số tỉ lê.

S : Diện tích bề mặt mới được tạo thành(sự gia tăng diện tích riêng bề mặt).

II.2.Thuyết thể tích:

Thuyết thể tích được nhà cơ học người Nga V.L.Kirpitrev đề xuất năm 1874 và được giáo sư người Đức Ph.Kik kiểm tra bằng thực nghiệm trên máy nghiền kiểu búa vào năm 1885. Nội dung cơ bản của thuyết thể tích :”Công cần thiết đê nghiền vật liệu tỷ lệ thụân với mức độ biến thiên thể tích của vật liệu” .

Av=f(V)==K2.V    [J]

Trong đó :

Av : Công gây biến dạng

K2= :Hệ số tỷ lệ

V   : Thể tích vật biến dạng

V: Phần thể tích vật thể bị biến dạng

: Ứng suất lúc biến dạng

E   :  Môđun đàn hồi

II.3.Thuyết dung hòa:

Ở thuyết bề mặt, khó xác định được hệ số k nên ý nghĩa thực tế của công thức bị giảm thấp.Ở thuyết thể tích, do thiếu hệ số tỷ lệ cho các trường hợp cụ thể nên công thức  trên không được sử dụng rộng rãi .

Thuyết dung hòa này được Ph.C .Bon đề xuất để dung hòa hai thuyết trên vào năm 1952. Nội dung của thuyết dung hòa: ” Công  nghiền tỷ lệ với trung bình nhân giữa thể tích (V) và bề mặt (S) của vật liệu đem  nghiền “.

Adh =     [J]

=K.D2,5

Sau khi biến đổi: Adh=Kdh.()

Trong đó:

Adh: Công dùng để nghiền

Kdh: Hệ số tỷ lệ

d    : Đường kính của sản phẩm.

D   : Đường kính của vật liệu nghiền.


II.4.Thuyết tổng hợp :

Do có chổ thiếu sót của cả hai thuyết bề mặt và thuyết thể tích .Khi dựa vào các thể tích,các tính chất cơ lý của vật liệu nghiền trong biến dạng, viện sĩ người Nga P.A.Rebinder lần đầu tiên vào năm1928 đã đưa ra thuyết nghiền tổng hợp còn gọi là thuyết nghiền cơ bản với nội dung :” Công nghiền vật liệu bao gồm công tiêu hao để tạo ra bề mặt mới và công để làm biến dạng vật liệu ”, và được thể hiện:

Ath= f(V) + f(S) = Av + AS = K.V + .S

Trong đó:

Ath : Công để nghiền vật liệu

Av  : Công chi phí cho sự biến dạng của vật liệu.

As   : Công chi phí cho sự  tạo thành các bề mặt mới.

K    : Hệ số tỷ lệ.

: Hệ số có tính đến năng lượng sức căng bề mặt của vật thể cứng.

Quá trình nghiền là quá trình phức tạp bao gồm nhiều biến đổi cơ lý của vật liệu khi nghiền. Hai định luật bề mặt và thể tích chỉ mới quan tâm đơn thuần đến từng giai đoạn riêng rẽ của quá trình phức tạp đó. Định luật thể tích chỉ xác định năng lượng cho quá trình biến dạng đàn hồi của vật liệu mà không kể tới số bề mặt mới được tạo thành do miết vỡ gây ra. Định luật mặt phẳng không tính đến năng lượng biến dạng mà chỉ kể đến năng lượng cần tạo ra các bề mặt mới do miết vỡ. Nhiều nghiên cứu chứng tỏ rằng: Khi nghiền với mức độ nghiền lớn (nghiền bột) , định luật mặt phẳng cho kết quả gần sát với thực tế; còn ở mức độ nghiền nhỏ(nghiền hạt) thì định luật thể tích đúng hơn.

Các thuyết nghiền nêu trên chỉ là gần đúng để nghiên cứu và đuợc hiệu chỉnh về mặt thực nghiệm.


III.Các phương pháp nghiền cơ bản:

Phương pháp tác dụng lực cơ bản trong các máy đập nghiền là:Ép vỡ(nén), Tách vỡ, Uốn vỡ, Miết vỡ, Đập vỡ,Nổ vỡ.

III.1.Ép vỡ :

Vật liệu bị phá vỡ khi hai bề mặt nghiền tiến sát vào nhau do ứng suất vượt quá giới hạn bền nén.

III.2.Tách vỡ :

Xảy ra khi trên mặt nghiền có các gân nhọn , vật liệu bị tách ra do ứng suất tiếp quá giới hạn bền.

III.3.Uốn vỡ :

Vật liệu làm việc như một dầm kê trên hai gối đỡ và bị uốn bởi lực tập trung ở giữa.

III.4.Miết vỡ :

Xảy ra khi hai mặt nghiền trượt tương đối với nhau, lớp mặt ngoài của (đá) vật liệu bị biến dạng và bị tách ra do ứng suất tiếp vượt quá giới hạn bền.

III.5.Đập vỡ:

Vật liệu bị tải trọng va đập tác động .Trong vật liệu đồng thời xuất hiện các biến dạng khác nhau nhưng ở trong trạng thái động

Có nhiều phương pháp để tạo nên quá trình đập vỡ :

-Bởi vật đập ,khi vật liệu nằm trên một mặt phẵng nào đó

-Do chi tiết đập chuyển động nhanh (búa đập ,thanh đập)đập vào cục vật liệu chuyển động tự do

-Do cục vật liệu rơi nhanh vào tấm kim loại đứng yên

-Do các cục vật liệu tự va đập vào nhau

III.6.Nổ vỡ:

Do ứng lực xuất hiện bên trong cục vật liệu vượt quá giới hạn bền của nó khi có sự giảm áp đột ngột trong buồng làm việc(từ 15-40Kg/cm2 xuống áp suất khí quyển)

Thông thường trong máy nghiền người ta sử dụng tổ hợp các phương pháp trên tùy thuộc tính chất cơ lý và độ lớn của vật liệu. Đối với vật liệu (đá) siêu bền, sử dụng phương pháp ép vỡ và đập vỡ ;vật liệu giòn:  Dùng phương pháp tách vỡ hay đập vỡ ;vât liệu dẻo:Dùng các dạng nghiền trên  kết hợp với miết; với vật liệu ẩm cần có miết vỡ để  tránh làm bịt tắc buồng nghiền .


PHẦN III

PHÂN TÍCH CÁC PHƯƠNG ÁN NGHIỀN

VÀ CHỌN PHƯƠNG ÁN TỐI ƯU


I.Các loại máy nghiền :

Theo kích thước sản phẩm, máy nghiền phân thành máy nghiền vỡ ( nghiền hạt ) và máy nghiền bột.

I.1.Máy nghiền hạt:

– Máy nghiền má

– Máy nghiền nón

– Máy nghiền trục

– Máy nghiền va đập:

+ Máy nghiền búa

+ Máy nghiền rôto

I.1.1.Máy nghiền má (máy đập hàm):

– Phân loại theo chuyển động có hai loại :

+ Máy nghiền má chuyển động đơn giản.

+ Máy nghiền má chuyển động phức tạp.

– Công dụng:

Chủ yếu dùng để đập thô và đập trung bình các loại vật liệu có độ bền nén trên 2000 KG/cm2.

– Ưu điểm:

Năng suất cao, kết cấu đơn giản, giá thành hạ và không yêu cầu công nhân phục vụ có tay nghề cao, kích thước máy gọn. Có thể đập nghiền được các vật liệu có độ cứng cao.

– Nhược điểm:

Máy chỉ làm việc nửa chu kỳ, rung và lắc do vật liệu di chuyển không cân bằng, vì thế móng máy cần phải xây chắc chắn. Tiêu hao năng lượng lớn.

– Nguyên lý làm việc:

Phương pháp tác dụng lực của máy nghiền má là: Vật liệu bị ép giữa hai má máy ( thường thì một má cố định và một má di động). Ngoài ra, tùy theo kết cấu từng loại máy mà có kết hợp thêm lực uốn và mài.


I.1.1.1 Sơ đồ nguyên lý làm việc máy nghiền má chuyển động đơn giản:


Hình :1  Sơ đồ nguyên lý máy nghiền má chuyển động đơn giản.

Máy gồm giá (1) lắp mã tĩnh (2). Trục treo (4) treo má động (3). Trên má động và má tĩnh đều bắt các tấm lót . Khi trục lệch tâm (5) quay, nó sẽ làm cho tay biên (6) chuyển động lên trên, các cánh tay đòn (7) và (8) sẽ đẩy má động quanh trục (4) ép vật liệu vào má tĩnh, lúc này vật liệu bị đập. Khi tay biên (6) chuyển động xuống, tâm chống không tác dụng vào má động.Trục căng (10) nhờ lò xo (11) kéo má động (3) về vị trí cũ. Khi đó vật liệu đã bị đập rơi khỏi hai má của máy.

Phía sau máy còn có bộ phận chêm (9) để điều chỉnh góc kẹp (khe hở giữa hai má của máy).

Trong quá trình làm việc như vậy, vật liệu bị ép theo chu kỳ (1/2 vòng của trục lệch tâm. Vì vậy có sự quá tải tức thời của động cơ ép vật liệu. Sự quá tải này được triệt tiêu trước bởi vô lăng vượt tải bắt vào trục (5). Vô lăng tích luỹ năng lượng khi má động chuyển động không tải và trả lại năng lượng đó khi má động ép vật liệu, nhờ đó máy làm việc cân bằng.

Quỹ đạo chuyển động của từng điểm trên má động là một cung tròn. Tập hợp lại cả máy sẽ chuyển động tịnh tiến đơn giản


Thiết kế máy nghiền bi hai ngăn