Tuesday, December 23, 2014

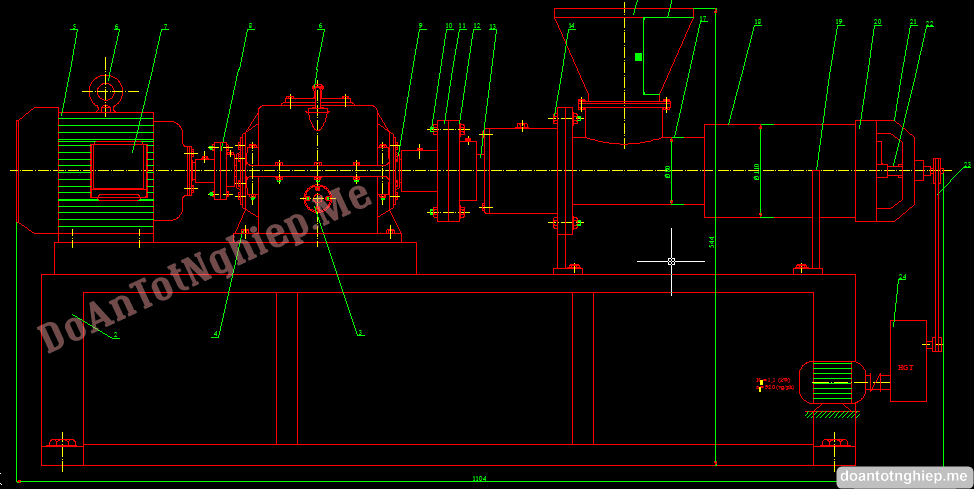
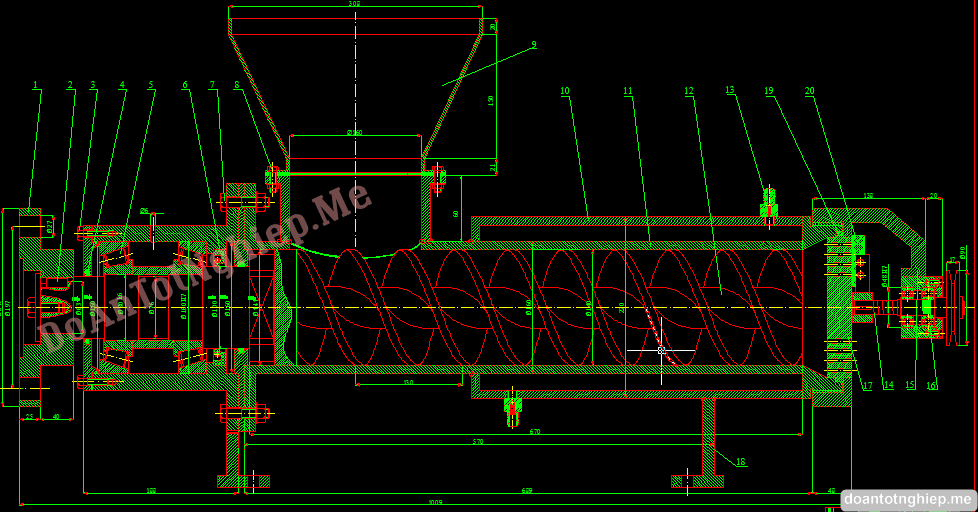
Thiết kế dây chuyền sản xuất ống săm xe đạp
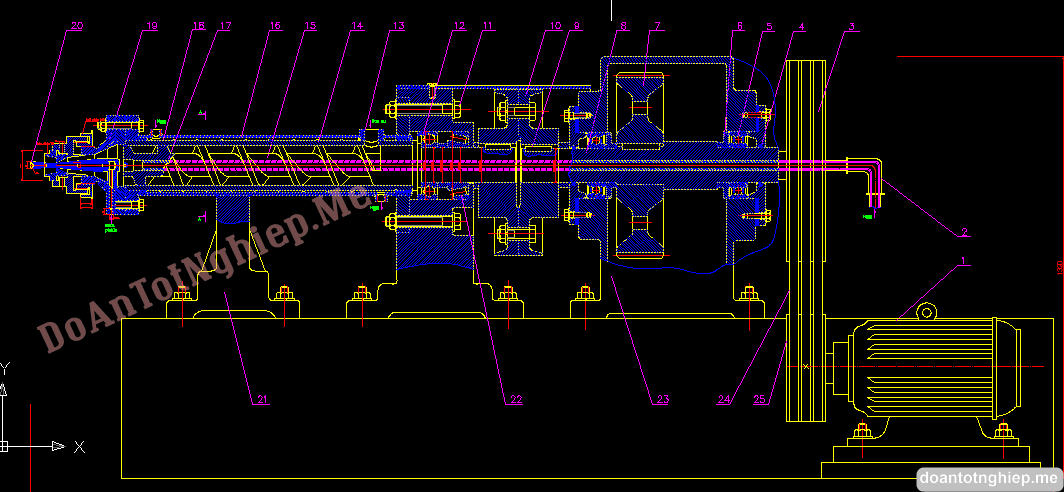
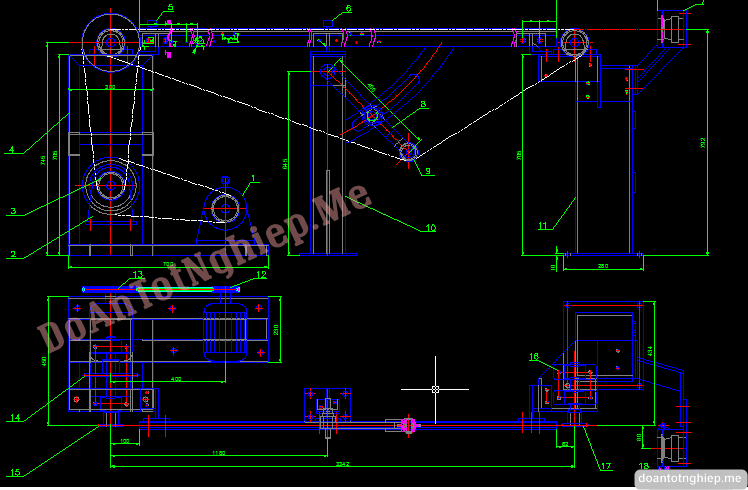
Thiết kế dây chuyền sản xuất ống săm xe đạp




25a 25b 25c 25d


MUÏC LUÏC


@ & ?


         NOÄI DUNG                                                              TRANG


                   Lời nói đầu……………………………………………………………………1


CHÖÔNG 1: CAO SU VAØ COÂNG NGHEÄ SAÛN XUAÁT SAÊM XE ÑAÏP.. 2


1.1.     Giới thiệu chung về cao su: 2


1.1.1.      Khái niệm: 2


1.1.2.      Tính chất: 2


1.2.     Các loại cao su: 7


1.2.1.      Cao su thiên nhiên: 7


1.2.2.      Cao su tổng hợp: 12


1.2.3.      Cao su tái sinh: 16


1.2.4.      Các chất phối hợp cho cao su: 18


1.3.     Cơ sở lí thuyết về luyện cao su : 18


1.3.1.      Sơ luyện : 18


1.3.2.      Hỗn luyện : 19


1.4.     Các sản phẩm từ cao su : 21


1.5.     Dây chuyền công nghệ sản xuất săm xe đạp : 21


1.5.1.      Các chủng loại sản phẩm săm xe đạp : 21


1.5.2.      Sơ đồ dây chuyền sản xuất săm xe đạp: 23


1.5.3.      Các công đoạn trong dây chuyền sản xuất săm xe đạp: 25


CHÖÔNG 2:. 28


CÔ SÔÛ LÍ THUYEÁT VEÀ EÙP ÑUØN CAO SU… 28


2.1.     Khái niệm về ép đùn vật liệu: 28


2.1.1.      Tách pha lỏng: 28


2.1.2.      Ép định hình: 29


2.2.     Cơ sở lí thuyết về ép đùn vật liệu (cao su): 30


2.2.1.      Hệ số lèn chặt b: 30


2.2.2.      Hệ số rỗng e: 30


2.2.3.      Áp suất ép P: (KG/cm3). 31


2.2.4.      Hệ số ma sát f: 31


2.2.5.      Lực chiều trục: 32


2.2.6.      Năng suất lí thuyết của máy ép: Qlt (kg/h). 32


2.2.7.      Công suất yêu cầu: N(Kw). 33


2.3.     Điều chỉnh và kiểm tra quá rình ép đùn:


CHÖÔNG 3: THIEÁT KEÁ MAÙY EÙP ÑUØN OÁNG SAÊM XE ÑAÏP.. 36


3.1.     Phân tích và chọn phương án thiết kế: 36


3.1.1.      Phương pháp ép bằng trục vít đùn: 36


3.1.2.      Phương pháp ép bằng trục vít xoắn: 37


3.1.3.      Phương pháp ép bằng máy ép trục cán: 38


3.2.     Phân tích chọn phương án: 39


3.3.     Tính toán động học: 40


3.3.1.      Giới thiệu chung về động học máy: 40


3.3.2.      Các số liệu ban đầu: (tài liệu công ty DRC). 41


3.3.3.      Phương trình chuyển động, vận tốc, gia tốc: 41


3.3.4.      Phân phối tỉ số truyền: 43


3.3.5.      Xác định số vòng quay và công suất của các trục: 44


3.4.     Thiết kế các bộ truyền: 46


3.4.1.      Thiết kế bộ truyền đai: 46


3.4.2.      Thiết kế bộ truyền bánh răng: 51


3.5.     Tính toán thiết kế trục và tính chọn then: 69


3.5.1.      Thiết kế trục: 69


3.5.2.      Tính chọn then: 87


3.6.     Tính chọn ổ lăn: 88


3.7.     Tính toán động lực học máy: 92


3.7.1.      Định các kích thước yêu cầu: 92


3.7.2.      Xác định các tải trọng tác dụng lên trục vít: 95


3.7.3.      Tính sức bền của trục vít đùn: 100


3.7.4.      Tính sức bền vòng xoắn vít ép: 103


3.7.5.      Tính toán năng lượng tiêu thụ trong quá trình ép: 105


3.7.6.      Tính toán cân bằng nhiệt trong khoang ép: 107


3.7.7.      Xác định đường kính làm việc của trcụ vít đùn: 109


3.7.8.      Tính toán khuôn ép: 114


CHÖÔNG 4:. 118


THIEÁT KEÁ HEÄ THOÁNG PHUN BOÄT PHAÁN… 118


4.1.    Tìm hiểu chung về bột chống dính: 118


4.2.    Quá trình và nguyên tắc chống dính: 118


4.3.    Phân tích và chọn phương án thiết kế: 118


4.3.1.      Phương án thổi trực tiếp: 118


4.3.2.      Phương án hai bình trích: 119


4.3.3.      Phương án hỗn hợp: 120


4.3.4.      Phương án đĩa quay: 121


4.4.    Đánh giá và chọn phương án thiết kế: 122


4.5.    Phân tích và tính toán động lực học máy: 123


4.5.1.      Phân tích chung: 123


4.5.2.      Tính toán chung: 125


4.5.3.      Thiết kế và tính toán bánh vít: 126


4.5.4.  Thiết kế và tính toán trục vít:


CHÖÔNG 5: THIEÁT KEÁ BAÊNG TAÛI LAØM MAÙT VAØ


VAÄN CHUYEÅN OÁNG SAÊM XE ÑAÏP.


5.1.     Tìm hiểu chung về băng tải: 129


5.2.     Đặc tính kỹ thuật: 129


5.2.1.      Mô hình chung về băng tải hoặc băng chuyền: 130


5.2.2.      Phân loại băng tải: 130


5.3.     Thiết kế băng tải: 131


5.3.1.      Tính chiều rộng băng vải cao su: 132


5.3.2.      Tính độ bền băng tải: (số lớp lõi Z): 133


5.3.3.      Tính chọn động cơ: 134


5.4.     Tính chọn tang: 134


5.4.1.      Cơ sở lí thuyết: 134


5.4.2.      Chọn và tính toán: 135


CHÖÔNG 6: THIEÁT KEÁ GIAØN LAØM NGUOÄI


6.1.     Vị trí của giàn làm nguội trong dây chuyền sản xuất săm xe đạp: 137


6.2.     Tính chọn động cơ điện: 137


6.3.     Thiết kế hộp giảm tốc: 138


6.3.1.      Chọn vật liệu: 138


6.3.2.      Định ứng suất cho phép của răng bánh vít: 138


6.3.3.      Tính toán tỉ số truyền và chọn số răng của bánh vít và số mối ren của trục vít.


6.3.4.      Sơ bộ chọn trị số hiệu suất h và hệ số tải trọng k: 139


6.3.5.      Định m và q: 139


6.3.6.      Kiểm nghiệm vận tốc trượt, hiệu suất và hệ số tải trọng: 139


6.3.7.      Kiểm nghiệm ứng suất uốn của răng bánh vít: 140


6.3.8.      Định các thông số hình học: 140


6.3.9.      Tính lực tác dụng: 141


CHÖÔNG 7: THIEÁT KEÁ MAÙY VUOÁT SAÊM… 143


7.1.     Tìm hiểu chung về công đoạn vuốt săm: 143


7.2.     Nguyên lí hoạt động: 143


7.3.     Tính chọn động cơ điện: 143


7.4.     Thiết kế các bộ truyền: 144


7.4.1.      Thiết kế bộ truyền đai: 144


7.4.2.      Thiết kế bộ truyền xích: 147


7.5.     Các cơ cấu và bộ phận trong máy vuốt săm: 149


7.5.1.      Cơ cấu căng xích: 149


7.5.2.  Miệng vuốt:


CHÖÔNG 8: MOÄT SOÁ VAÁN ÑEÀ VEÀ LAÉP RAÙP VAØ BAÛO DÖÔÕNG


AN TOAØN VAØ VAÄN HAØNH.


8.1.     Lắp ráp: 152


8.1.1.      Lắp hộp tốc độ: 152


8.1.2.      Lắp hệ thống máy: 152


8.2.     Bảo dưỡng máy: 152


8.3.     Bôi trơn: 153


8.3.1.      Bôi trơn hộp giảm tốc: 153


8.3.2.      Bôi trơn bộ phận ổ: 153


8.4.     An toàn và vận hành: 153


8.4.1.      An toàn về điện: 153


8.4.2.      An toàn phòng cháy chữa cháy: 154


8.4.3.      An toàn vận hành máy: 154


Kết luận chung……………………………………………………………………..156


Tài liệu tham khảo…………………………………………………………………157


* LÔØI NOÙI ÑAÀU *


@ & ?


Hiện nay nước ta đang đẩy mạnh công nghiệp hóa, hiện đại hóa để đưa đất nước ta sánh vai với các nước trong khu vực và trên thế giới. Muốn vậy thì các ngành công nghiệp phải không ngừng đẩy mạnh sản xuất, mở rộng nhà máy, xí nghiệp, cải tiến trang thiết bị để nâng cao chất lượng sản phẩm, nhờ chính sách đó, đã đưa đất nước ta phát triển nhanh chóng trong đó có một phần đáng kể đến là ngành sản xuất sản phẩm cao su.


Ở nước ta cũng như tất cả các nước trên thế giới, nhu cầu vận chuyển, giao thông đường bộ ngày càng phát triển mạnh. Vì vậy sử dụng phương tiện xe đạp, xe máy, ôtô là thực trạng đáng quan tâm.


Để đáp ứng nhu cầu thực tế của người tiêu dùng và nền kinh tế, ngành cao su, thiết bị cơ khí cho ra đời sản phẩm cao su không những về số lượng mà còn về chất lượng tốt. Đặt biệt là sản xuất săm xe đạp các loại.


Với yêu cầu thực tế hàng năm rất lớn, để tạo được sản phẩm săm xe đạp nhất thiết phải có thiết bị, máy móc chuyên dùng, đảm bảo yêu cầu sản xuất, yêu cầu công nghệ và môi trường, đó chính là nhiệm vụ của ngành cơ khí.


Để đóng góp một phần vào nhiệm vụ đó, được sự giúp đỡ và hướng dẫn tận tình của thầy giáo ThS Lưu Đức Hoà và các anh, chị cán bộ kỹ thuật ở công ty cổ phần cao su Đà Nẵng(DRC). Em đã nhận nhiệm vụ thiết kế dây chuyền sản xuất săm xe đạp.


Qua thời gian 3 tháng thực hiện nhiệm vụ, nay em đã hoàn thành, nhưng do khả năng và thời gian hạn chế, đồ án của em không tránh khỏi những sai sót, rất mong sự góp ý của thầy cô, bạn bè và các anh chị.


Cuối cùng em xin chân thành cảm ơn thầy Lưu Đức Hoà và các thầy cô trong khoa đã giúp đỡ em hoàn thành đồ án này.


                                                              Đà Nẵng, ngày 22 tháng 5 năm 2006


SVTH: TAØO QUANG BAÛNG


CHÖÔNG 1:


CAO SU VAØ COÂNG NGHEÄ SAÛN XUAÁT SAÊM XE ÑAÏP


1.1.     Giới thiệu chung về cao su:


1.1.1. Khái niệm:


Cao su là hợp chất cao phân tử mà mạch đại phân tử của nó có chiều dài lớn hơn rất nhiều lần chiều rộng và được cấu tạo từ một hoặc nhiều loại mắt xích có cấu tạo hóa học giống nhau được lặp đi lặp lại nhiều lần.


1.1.2. Tính chất:


Hoạt động hóa học, tính năng kĩ thuật của cao su phụ thuộc vào thành phần hóa học, khối lượng phân tử, sự phân bố khối lượng phân tử và sự sắp xếp tương ứng các mạch đại phân tử trong khối polyme. Độ bền nhiệt của cao su phụ thuộc vào năng lượng liên kết các nguyên tố hình thành mạch chính. Năng lượng liên kết càng cao thì độ bền nhiệt càng lớn, cao su có khả năng làm việc ở nhiệt độ càng cao.


Bảng năng lượng liên kết các nguyên tố có khả năng hình thành mạch chính:


Kí hiệu                                  Năng lượng [ KJ/ mol]


C-C                                            349


C-O                                            353


Si- O                                           454


Si – Si                                         233


S –S                                        243 – 260


Cấu tạo mạch phân tử của cao su phụ thuộc vào bản chất các liên kết tạo nên mạch chính. Các liên kết không phân cực hình thành các mạch phân tử có cấu trúc thẳng. Các liên kết phân cực hình thành các mạch phân tử dạng lò xo. Cao su silicon có mạch đại phân tử cấu tạo từ các nguyên tố Silic (Si), Oxi (O) xen kẽ nhau. Do liên kết Si – O có độ phân cực lớn, góc liên kết hóa trị nguyên tố Oxi lớn nên mạch đại phân tử Silicon có cấu trúc dạng lò xo (quanh nó được che đậy bằng các gốc Ankyl).


Lực tác dụng tương hỗ giữa các phân tử, các nhóm thế của mạch đại phân tử mà đại lượng để đánh giá nó là mật độ năng lượng kết dính nội gây ảnh hưởng lớn đến độ tương tác và hòa tan polyme vào các loại dung môi hữu cơ. Mặt khác, phụ thuộc vào lực tác dụng tương hỗ giữa các phân tử đàn tính của vật liệu thay đổi khi thay đổi nhiệt độ.


Polyme chứa các nhóm phân cực lớn ở mạch chính có tác dụng tương hỗ giữa các phân tử lớn thì đàn tính của vật liệu giảm nhanh chóng khi nhiệt độ giảm. Những polyme như vậy có tính nhiệt độ hóa thủy tinh cao. Ngược lại, các polyme không phân cực có lực tác dụng tương hỗ giữa các phân tử nhỏ, mềm dẻo ngay cả khi nhiệt độ thấp. Tính chất của polyme cũng được tổng hợp từ một loại monome như nhau nhưng có thể khác nhau phụ thuộc vào thứ tự, vị trí liên kết để tạo thành mạch đại phân tử và cách sắp xếp chúng trong không gian. Chẳng hạn, khi trùng hợp butadien có thể nhận được 4 loại polyme có cấu trúc điều hòa không gian mà chúng có những đặc trưng lý học, cơ học, và các tính chất hóa học khác nhau:


+ 1,4 Trans poly butadien; 1,2 poly butadiene izotactic; 1,2 poly butadiene sindotactic: là các chất dẻo kết tinh trong quá trình biến dạng, có độ cứng lớn và màu trắng. Từ các loại polyme này có thể sản xuất ra sợi tổng hợp.


+ 1,4 Cis poly butadiene là cao su butadiene được dùng trong công nghiệp chế biến và gia công cao su để sản xuất ra các sản phẩm cao su dân dụng.


Trong khối polyme, các monome có cấu trúc không gian khác nhau, có thể sắp xếp xen kẽ nhau theo một thứ tự nào đó hoặc chúng có thể sắp xếp tự do. Tỉ số giữa các mắt xích sắp xếp theo thứ tự và tổng số các mắt xích trong khối polyme là đại lượng đánh giá mức độ điều hòa không gian của polyme. Polyme có mức độ điều hòa không gian lớn có khả năng kết tinh và chuyển sang trạng thái tinh thể lớn hơn ngay cả trong trường hợp không có biến dạng. Cao su tinh thể và cao su kết tinh trong quá trình biến dạng được đặc trưng bằng độ bền cơ học cao. Tuy nhiên, cùng với tăng của hàm lượng pha tinh thể khả năng bảo toàn tính chất vật lý, đàn tính ở nhiệt độ thấp (giảm). Nhiệt độ hóa thủy tinh của cao su tinh thể cao hơn nhiệt độ hóa thủy tinh của cao su có cùng bản chất hóa học nhưng nằm trong cấu trúc vô định hình.


Khối lượng phân tử dài phân bố khối lượng phân tử của cao su cũng có những ảnh hưởng rất lớn đến tính công nghệ, tính chất cơ lí của vật liệu. Đối với mỗi loại cao su, khi tăng khối lượng phân tử đến một giá trị nào đó, các tính chất cơ lí đều tăng, đặc biệt là độ bền mài mòn và đàn tính của vật liệu. Trong khoảng nhiệt độ, cao su ở trạng thái mềm cao và chảy nhớt. Sự phụ thuộc tính chất công nghệ vào khối lượng phân tử có thể đánh giá qua sự phụ thuộc độ nhớt vật liệu vào khối lượng phân tử theo phương trình:


Trong đó:


: độ nhớt của vật liệu.


: giá trị trung bình khối lượng phân tử của cao su.


: hằng số, nhập các giá trị α = 3;4.


k: hằng số phụ thuộc vào bản chất polyme.


Cùng với sự phát triển của các ngành kĩ thuật khác, yêu cầu kĩ thuật đối với cao su, các sản phẩm cao su cũng khác nhau. Nhu cầu sản xuất ra các loại cao su đáp ứng những yêu cầu kĩ thuật đa dạng là cần thiết. Ngày nay trong kĩ thuật chế biến và gia công cao su sử dụng không những cao su từ một loại monome mà các loại cao su cấu tạo từ các loại monome khác nhau. Những polyme nhận được có trong mạch các mắt xích từ những monome khác nhau được gọi là sopolyme. Sự sắp xếp khác nhau các monome trong mạch đại phân tử tạo cho cao su những tính chất cơ học, lý học, hóa học và các tính chất công nghệ khác. Sopolyme có cấu trúc từ mạch đại phân tử mà các đoạn mạch được hình thành từ một loại monome sắp xếp xen kẽ với các đoạn mạch được hình thành từ một loại monome khác nhau được gọi là block- sopolyme.


nA + mB – (A)x – (B)y – (A)a – (B)b –


Sopolyme mà mạch đại phân tử của nó được hình thành từ các monomer sắp xếp xen kẽ nhau được gọi là sopolyme có cấu trúc điều hòa:


…- A – B – A – B – A – B – …


Mạch chính mạch đại phân tử không những chỉ được tạo thành từ các nguyên tử cacbon mà nó còn được tạo thành từ các nguyên tố của nhiều nguyên tố hóa học khác nhau: cao su silicon có mạch đại phân tử cấu tạo từ các nguyên tử silic và oxi sắp xếp xen kẽ nhau:


Mạch đại phân tử cao su có thể chứa liên kết đôi và cũng có thể không chứa các liên kết đôi…Sự khác nhau về cấu tạo hóa học, cấu trúc mạch phân tử đã tạo cho cao su những tính chất cơ, lý, hóa đa dạng khác nhau. Phương pháp phân loại cao su theo những tính chất đặc trưng khác nhau không đáp ứng được yêu cầu của công nghệ. Ngày nay tất cả các loại cao su được phân loại theo nguồn gốc sản xuất và lĩnh vực sản xuất. Cách phân loại này giúp cho nhà công nghệ dễ dàng lựa chọn cao su, định hướng công nghệ chế biến và gia công ra sản phẩm với những yêu cầu kĩ thuật cần thiết.


Tìm hiểu đi sâu về cao su hết sức cần thiết để từ đó người kĩ sư cơ khí có thể có những nhận định tổng quan về máy móc, thiết bị sẽ được chế tạo để đưa vào sản xuất, chế biến và gia công cao su. Phương pháp gia công ra sản phẩm cao su là yếu tố quan trọng có ảnh hưởng đến tính năng kĩ thuật, thời gian sử dụng sản phẩm đó. Thực vậy, trong quá trình sơ hỗn luyện phụ thuộc vào phương pháp hỗn luyện, máy và thiết bị tiến hành hỗn luyện, có thể nhận được hỗn hợp cao su mà mức độ phân tán đồng đều các cấu tử trong nó khác nhau, phụ thuộc vào phương pháp thành hình sản phẩm, định hình sản phẩm (phương pháp lưu hóa) có thể nhận được các sản phẩm cao su có cấu tử ngoại vi phân tử, cấu trúc mạng lưới không gian khác nhau. Để có được sản phẩm cao su với tính năng kỹ thuật cho trước không những lựa chọn các chất phối hợp thích hợp với hàm lượng thích hợp mà còn phải nghiên cứu lựa chọn phương án thiết kế máy móc thiết bị công nghệ tối ưu nhất để chế tạo và từng bước hòan thiện dần công nghệ chế biến và gia công cao su để nâng cao dần chất lượng sản phẩm đáp ứng ngày càng cao nhu cầu thị trường.


1.2.     Các loại cao su:


1.2.1. Cao su thiên nhiên:


  1. Lịch sử phát triển: cao su thiên nhiên được loài người phát hiện và sử dụng vào nửa cuối thế kỷ XVI ở Nam Mỹ. Con người chỉ sử dụng cao su ở mức độ thấp và đến năm 1839 thì loài người phát minh được quá trình lưu hóa chuyển cao su từ trạng thái chảy nhớt sang trạng thái đàn hồi cao bền vững và cao su từ đó được sử dụng để sản xuất ra sản phẩm tăng lên.

Năm 1975 sản lượng cao su thiên nhiên thế giới: 3,5 tr tấn.


Năm 1980 sản lượng cao su thiên nhiên thế giới: 5 tr tấn.


Năm 1990 sản lượng cao su thiên nhiên thế giới: 7,5 tr tấn.


Năm 2000: sản lượng ước đạt gần 10 tr tấn.


  1. Mủ cao su thiên nhiên: mủ cao su thiên nhiên là nhũ tương trong nước của các hạt cao su với hàm lượng phần khô ban đầu từ 28% đến 40%. Các hạt cao su này vô cùng nhỏ bé và có hình dạng của quả trứng gà, kích thước các hạt từ 0,05 – 3 mm, một gam mũ cao su với hàm lượng khoảng 40% chứa 5.1013 hạt với đường kính trung bình khoảng 0,26.

Mủ cao su chảy từ cây cao su ra có kiềm tính yếu ( PH = 7,2). Sau vài giờ bảo quản trị số PH của mủ cao su giảm dần xuống từ 6,9 6,6 sau đó latec dần dần bị keo tụ.


Thành phần và tính chất của mủ cao su thiên nhiên phụ thuộc vào tuổi của cây, khí hậu, thổ nhưỡng nơi cây phát triển.


Thành phần chính của mủ cao su thiên nhiên cho ở bảng sau:


Tên                                                  Thành phần (%)


Nước                                                   52,3 67


Cacbuahydro                                        37,3 29,5


Poyxacrit                                              4,2 1,2


Nhựa thiên nhiên                                    3,4 1,0


Protein                                                  2,70,9


Chất khoáng                                             0,2 0,4


Mủ cao su thiên nhiên chứa nhiều nước. Để giảm giá thành vận chuyển và tiện sử dụng latec thường được cô đặc.


  1. Cao su sống: Cao su thiên nhiên được sản xuất từ latec chủ yếu bằng 2 phương pháp: keo tụ mủ cao su và cho bay hơi nước ra khỏi mủ cao su.

Ta giới thiệu sơ đồ dây chuyền sản xuất crepe hong khói từ mủ cao su thiên nhiên:


  1. Thành phần và cấu tạo của cao su thiên nhiên:

Thành phần của cao su thiên nhiên gồm nhiều nhóm các chất hóa học khác nhau: cacbuahydro (phần chủ yếu), độ ẩm, các chất tách ly bằng axeton, các chất chứa Nitơ mà thành phần chủ yếu của nó là protein và các chất khoáng. Hàm lượng các chất này có thể dao động tương đối lớn và phụ thuộc vào nhiều yếu tố: phương pháp sản xuất, tuổi của cây cao su, cấu tạo thổ nhưỡng, khí hậu nơi cây sinh trưởng và mùa khai thác mủ cây cao su.


Tính chất cơ lý, tính năng kĩ thuật của cao su thiên nhiên được xác định bằng mạch cacbuahydro tạo thành từ các mắt xích izopenten:


Khối lượng phân tử trung bình của cao su thiên nhiên là 1,3.106. Mức độ dao động khối lượng phân tử rất nhỏ (105 2.106)


  1. Tính chất vật lý của cao su thiên nhiên:

Cao su thiên nhiên ở nhiệt độ thấp có cấu trúc tinh thể. Vận tốc kết tinh lớn nhất được xác định ở nhiệt độ – 250 C. Cao su thiên nhiên kết tinh có biểu hiện rõ ràng lên bề mặt: độ cứng tăng bề mặt vật liệu mờ ( không trong suốt). Cao su thiên nhiên tinh thể nóng chảy ở nhiệt độ 400 C. Quá trình nóng chảy các cấu trúc tinh thể của cao su thiên nhiên xảy ra cùng với hiện tượng hấp thụ nhiệt (17 Kj/ Kg)


Ở nhiệt độ 200C 300 C cao su sống dạng Crepe kết tinh ở đại lượng biến dạng dãn dài là 200%. Tính cách âm của cao su mềm trên cơ sở cao su thiên nhiên được đánh giá bằng vận tốc truyền âm trong đó. Ở nhiệt độ 250C, vận tốc truyền âm trong cao su thiên nhiên là 37m/s. Vận tốc truyền âm giảm khi nhiệt độ hợp phần cao su. Cao su thiên nhiên tan tốt trong các dung môi hữu cơ mạch thẳng, mạch vòng, tetraclorua cacbon và sunfua cacbon.


* Tính chất vật lý của cao su thiên nhiên:


Các tính chất vật lý                        Giá trị của tính chất


Khối lượng riêng                                  913 [ kg/m3]


Nhiệt độ hóa thủy tinh                               -70 [ 0C]


Hệ số giãn nở thể tích                            656.10-14 [dm3/0C]


Nhiệt dẫn riêng                                      0,14 [w/ m0K]


Nhiệt dung riêng                                    1,88 [ Kj/kg0K]


Nửa chu kỳ kết tinh                                -250C    2 4h


Thẩm thấu điện môi ở tần số dao động            1000hec ( giây 2,4 2,7 h)


  1. Tính công nghệ của cao su thiên nhiên:

Trong quá trình bảo quản, cao su thiên nhiên thường chuyển sang trạng thái tinh thể, ở nhiệt độ môi trường từ 250C 300C hàm lượng pha tinh thể trong cao su thiên nhiên là 40%. Trạng thái tinh thể làm giảm tính mềm dẻo của cao su thiên nhiên. Để đánh giá mức độ ổn định các tính chất công nghệ của cao su thiên nhiên trên thương trường quốc tế còn sử dụng hệ số ổn định độ dẻo PRI. PRI được đánh giá bằng tỉ số (%) độ dẻo mềm cao su được xác định sau 30’ đốt nóng ở nhiệt độ 1400C so với độ dẻo ban đầu.


Độ nhớt của cao su thiên nhiên phụ thuộc vào loại chất lượng:


– Cao su thiên nhiên thông dụng độ nhớt ở 1440 C là 95%


– Cao su loại SMR – 50 có độ nhớt là 75%


Để đảm bảo tính chất công nghệ của cao su trong các công đoạn sản xuất, cao su được xử lý bằng sơ luyện đến độ dẻo p = 0,70,8


+ Độ dẻo của cao su thiên nhiên có thể xác định trên máy đo độ dẻo TM-2 của Liên Xô cũ hoặc xác định qua độ nhớt trên máy đo độ dẻo UOLLE (po). Độ dẻo po có quan hệ với độ nhớt theo phương trình:


= 5,06 + 2,25 po – 0,001 p2o


+ Để đánh giá mức độ ổn định các tính chất công nghệ của cao su thiên nhiên dùng PRI. Hệ số ổn định PRI cho các loại cao su khác nhau thì khác nhau:


– Cao su hong khói mắt sàng loại I: PRI = 80% -90%.


– Cao su hong khói loại SMR – 5: PRI 60%.


– Cao su hong khói loại SMR – 50: PRI 30%.


Hệ số PRI càng cao thì vận tốc hóa dẻo cao su càng nhỏ. Điều đó có nghĩa là cao su có hệ số PRI càng cao thì khả năng chống lão hóa càng cao.


– Để thuận tiện cho quá trình vận chuyển và sử dụng mủ cao su thường được cô đặc lại. Có nhiều phương pháp cô đặc như: ly tâm hay bay hơi tự nhiên, tách lớp, điện ly…bằng các phương pháp cô đặc khác nhau thì nhận được cao su có tính chất và thành phần khác nhau.


– Thông thường cao su thiên nhiên được sản xuất theo sơ đồ công nghệ sau:


CHÖÔNG 2:


CÔ SÔÛ LÍ THUYEÁT VEÀ EÙP ÑUØN CAO SU


2.1.     Khái niệm về ép đùn vật liệu:


Ép đùn vật liệu là một trong những phương pháp sử dụng rất phổ biến ở các nhà máy xí nghiệp, nhất là ở các nhà máy sản xuất gạch (nhà máy gạch Đại Hiệp – Quảng Nam, nhà máy sản xuất thức ăn cho tôm, nhà máy cao su…) thì máy ép đùn đóng một vai trò rất quan trọng.


Mỗi nhà máy, xí nghiệp sản xuất mỗi sản phẩm và máy đùn ép các loại vật liệu khác nhau tùy theo sản phẩm của nhà máy. Ở đây ta chỉ xét máy ép đùn vật liệu cao su.


Theo ý nghĩa của nó thì ép đùn được hiểu là tờ chất dẻo ban đầu sau khi qua máy đùn (máy đùn vít xoắn, xilanh đẩy…) ta sẽ thu được sản phẩm liên tục (chất dẻo ban đầu có thể thu được dạng bột hoặc dạng hạt).


* Phương pháp ép đùn cao su:


Cao su là vật liệu vừa dẻo vừa có tính đông đặc tốt, nên muốn tạo được sản phẩm yêu cầu thì phải cần khuôn ép. Muốn qua khuôn ép dễ dàng, cao su cần có độ giãn nhất định và phải có lực ép và cơ cấu ép để đưa cao su qua khuôn ép.


Ép đùn có 3 nhiệm vụ chính:


+ Tách pha lỏng.


+ Làm cho bán thành phẩm có hình dạng xác định.


+ Làm chặt sản phẩm nhằm cải tiến điều kiện vận chuyển với điều kiện giới hạn đề tài, ta chỉ xét 2 trường hợp:


2.1.1. Tách pha lỏng:


– Chất lỏng ở trong sản phẩm ép có thể chia làm chất lỏng tự do và chất lỏng liên kết.


+ Chất lỏng tự do dễ dàng tách khỏi bã khô.


+ Chất lỏng liên kết (dạng phân tử) muốn tách thì phải cung cấp cho nó một năng lượng để khắc phục lực bám dính nhằm làm biến dạng cấu trúc và khắc phục lực cản do khi dịch chuyển chất lỏng, hơn nữa trở lực đó lại tăng lên cùng với sự tăng lực nén.


– Lượng chất lỏng nhỏ nhất có thể chứa trong bã sau một thời gian ép đẳng nhiệt ở áp suất không đổi sẽ được gọi theo qui ước độ ẩm cân bằng, và hông ở cùng điều kiện nhiệt độ, áp suất như nhau chất lỏng này có thể hấp thụ một chất nào đó tốt hơn chất kia. Chính nhờ đó mà ta dùng phương pháp ép để tách pha lỏng một cách dễ dàng.


2.1.2. Ép định hình:


+ Để tăng độ bền cho vật thể rời ta dùng phương pháp ép (nén chặt) trong không gian kín, dưới tác dụng của áp suất bên ngoài cho đến khi thu được một khối có độ chặt và nó không thể tự tách rời nhau được.


+ Khi ép cần có kèm theo sự nghiền nát và sự di chuyển tương đối giữa các chất và có sự trộn lẫn nhau. Do đó, xảy ra sự biến dạng dẻo và biến dạng đàn hồi. Những yếu tố quyết định quá trình ép sản phẩm phân tán có thể chia thành 2 nhóm:


  1. Yếu tố đặc trưng cho tính cơ lý:

– Môđun ép: đặc trưng cho khả năng của sản phẩm khi bị nén chặt dưới tác dụng của áp suất (bỏ qua tổn thất do ma sát), yếu tố này không đổi và phụ thuộc vào loại sản phẩm, cấu trúc và kích thước của các hạt thành phần.


– Hệ số áp suất bền: là tỉ số giữa áp suất mặt bên của vật liệu ép với áp suất tác dụng thẳng đứng.


– Độ ẩm, nhiệt độ, thành phần, và kích cỡ của hạt sản phẩm.


  1. Các yếu tố đặc trưng cho điều kiện ép:

– Áp suất riêng.


– Ma sát giữa sản phẩm và dụng cụ ép, đại lượng này phụ thuộc vào thành phần, tính chất của sản phẩm và trạng thái bề mặt của dụng cụ ép.


– Hình dáng bánh ép, dụng cụ ép và tương quan kích thước của nó.


– Chế độ ép có thể là ép chu kỳ hoặc ép liên tục.


– Hệ số bề mặt của vật liệu ép trực tiếp chịu áp suất ép, phụ thuộc vào số bề mặt trực tiếp mà quá trình ép có thể tiến hành được, hệ số cụ thể như sau:


+ Một mặt: áp suất nén chặt tác dụng vào một bề mặt của vật liệu ép


+ Hai mặt: áp suất nén chặt tác dụng lên 2 bề mặt đối diện của vật liệu ép


+ Nhiều mặt: áp suất nén chặt tác dụng lên 3 đến 6 mặt của vật liệu ép


Hệ số nén chặt đối với tiết diện ép là không đổi được xác định theo công thức:


Với Y: khối lượng toàn thể tích vật ép (kg).


Yn: khối lượng thể tích cốt vật chất (kg).


Đặc trưng cơ bản của quá trình đông và liên kết của vật liệu là sự phụ thuộc giữa sự tăng áp suất và hệ số nén chặt của vật chất.


Nói chung ép 2 phía sẽ giảm được áp suất ép từ 10 đến 20% so với ép một phía. Ép 2 phía sẽ thu được sản phẩm theo chiều cao đồng đều hơn, cải tiến được nhiều về chất lượng sản phẩm.


2.2.     Cơ sở lí thuyết về ép đùn vật liệu (cao su):


Ép đùn vật liệu là một quá trình phức tạp, gồm rất nhiều yếu tố. Mỗi yếu tố tác động đến quá trình ép khác nhau và mang đặc trưng khác nhau. Ở đây ta chỉ xét các yếu tố chính trong quá trình ép đó là: hệ số lèn chặt , hệ số rỗng, áp suất ép P (KG/m3), hệ số ma sát f, chiều cao bánh ép h (cm), năng suất lý thuyết của máy ép Qlt (kg/h), công suất yêu cầu của máy N (Kw).


2.2.1. Hệ số lèn chặt b:


Thể hiện khả năng nén chặt vật liệu của máy với một lượng vật liệu và áp suất nhất định.


2.2.2. Hệ số rỗng e:


           Là tỉ số giữa thể tích chất lỏng và phần khí với thể tích khô, được xác định theo công thức sau:


Trong đó:


VLg: thể tích chất lỏng.


Vkhí: thể tích chất khí.


Vk: thể tích chất khô.


Ngoài ra, hệ số lèn chặt quan hệ với hệ số rỗng bằng tương quan:


2.2.3. Áp suất ép P: (KG/cm3).


Áp suất ép phụ thuộc vào rất nhiều yếu tố: nhiệt độ, hệ số ma sát, chiều cao bánh ép…đặc biệt chiều cao của bánh ép. Nó được thể hiện bởi đồ thị sau:


Đối với máy ép bằng trục vít đùn thì sự phụ thuộc của áp suất vào chiều dài trục vít đùn được thể hiện như sau:


2.2.4. Hệ số ma sát f:


Hệ số ma sát f phụ thuộc rất nhìêu yếu tố: vật liệu, nhiệt độ, điều kiện làm việc. Trong quá trình ép đùn, hệ số ma sát f phụ thuộc vào áp suất thể hiện như sau:


2.2.5. Lực chiều trục:


Nghiên cứu quá trình vận chuyển vật liệu trong buồng xoắn ta được phản lực đối với chiều trục như sau:


Ptr =  (KG)   [1]


Trong đó:


Ptr: lực chiều trục (KG).


Pe: là áp suất ép (KG/cm2).


D: đường kính buồng ép (cm).


Thiết kế dây chuyền sản xuất ống săm xe đạp
Thiết kế dây chuyền sản xuất ống Inox

Thiết kế dây chuyền sản xuất ống Inox


24a 24b 24c 24d


Mô tả đồ án: Gồm các file như ảnh trên bao gồm tất cả các file CAD, Thuyết minh

Giá: 450.000vnđ – Mã số: doantotnghiep.me_TKM000024
Tải đồ án


LỜI NÓI ĐẦU


Trong sự nghiệp xây dựng và phát triển đất nước, đối với ngành công nghiệp của chúng ta hiện nay thì ngành công nghiệp chế tạo đã có vị trí quan trọng trong xã hội góp phần vào chủ trương công nghiệp hoá hiện đại hoá đất nước, nhiệm vụ hàng đầu là phải xây dựng cơ sở hạ tầng sản xuất, trong đó có các nhà máy cán cuốn ống , để có thể đáp ứng nhu cầu sử dụng trang trí nội ngoại thất trong xây dựng và thay thế dần việc sử dụng hàng gỗ mộc, nhằm hạn chế nạn phá rừng gây ảnh hưởng đến môi trường sinh thái

Sau thời gian tìm hiểu và làm quen dây chuyền sản xuất ống Inox tại công ty ôtô và thiết bị điện Đà Nẵng.

Được sự  hướng dẫn tận tình của thầy giáo Lưu Đức Hòa, và các thầy cô trong khoa và cáầnh chị kỹ sư đi trước đã tạo điều kiện thuận lợi giúp em trong quá trình hoàn thành đề tài tốt nghiệp  “Thiết kế dây chuyền sản xuất ống Inox “ một cách tốt nhất

Tuy nhiên do khả năng và kinh nghiệm còn hạn chế nên trong quá trình thực hiện không thể tránh khỏi sai sót, kính mong sự góp ý và sự chỉ dẫn của các thầy cô giáo, các anh chị kỹ sư  cùng các bạn sinh viên.

Cuối cùng em xin thành thật cảm ơn thầy Lưu Đức Hòa đã dành nhiều thời gian giúp đỡ, các thầy cô giao trong nhà trường đã dạy em năm năm qua, các anh chị kỹ sư đi trước cùng các bạn sinh viên trong khoa đã có nhiều ý kiến đóng góp để em hoàn thành đề tài này.

Đà nẵng, ngày …..tháng…..năm

Sinh viên thực hiện


Trần Đình Thông


CHƯƠNG 1:                                                                                                                      CƠ SỞ LÝ THUYẾT VỀ BIẾN DẠNG KIM LOẠI –  GIA CÔNG ÁP LỰC .

1.1     Khái niệm về biến dạng của kim loại :

Dưới tác dụng của ngoại lực, kim loại sẽ biến dạng theo ba giai đoạn nối tiếp nhau  biến dạng đàn hồi, biến dạng dẻo, biến dạng phá huỷ .

1.1.1    Biến dạng đàn hồi :

Là biến dạng khi thôi tác dụng lực vật trở về hình dạng ban đầu. Khi tăng tải trọng (tải trọng tác dụng nhỏ hơn Pp)thì biến dạng kim loại l  tăng theo tỷ lệ bật nhất với ứng suất, là quan hệ tuyến tính theo định luật Hook. Trên đồ thị là đoạn OP.

1.1.2    Biến dạng dẻo :

Là biến dạng sau khi thôi tác dụng lực biến dạng vẫn tồn tại, nó tương ứng với giai đoạn chảy của kim loại. Biến dạng dẻo xảy ra khi ứng suất của lực tác dụng lớn hơn giới hạn đàn hồi khi tải trọng từ Pp – Pb  thì độ biến dạng dẻo kèm theo biến dạng đàn hồi trên đồ thị đoạn Pb.

1.1.3    Biến dạng phá huỷ :

Khi ứng suất của tác dụng đạt đến giá trị lớn nhất Pb (lớn hơn độ bền của kim loại ) thì trong kim loại bắt đầu suất hiện vết nứt tại đó ứng suất tăng nhanh gây nên ứng suất tập trung, kích thước vết nứt tăng lên cuối cùng là phá huỷ kim loại (điểm C trên đồ thị ).


1.2    Biến dạng đàn hồi :

Khi chịu tải trọng vật liệu sinh ra một lực cân bằng với ngoại lực. Ứng suất là phản lực tính đến 1 Đơn vị diện tích. Ứng suất vuông góc với mặt chịu  lực. Gọi là ứng suất pháp  gây ra biến dạng  , ứng suất tiếp  gây ra  xê dịch. Trong mặt kim loại chịu lực áp suất pháp (áp lực) làm biến đổi thể tích .

Biến dạng đàn hồi có thể do ứng suất pháp hoặc ứng suất  tiếp gây ra theo như sơ đồ sau :


a.    Trước khi biến dạng

b.    Biến dạng đàn hồi do ứng suất tiếp .

c.    Sau biến dạng .

Đối với nhiều vật liệu, quan hệ giữa ứng suất và biến dạng đàn hồi được mô tả bằng định luật hooke theo phương trình cơ sở lý thuyết đàn hồi :

= E .  (cho kéo nén )

= G .  (cho xê dịch)

Trong đó :

E là mô đun đàn hồi

G là độ xe dịch

Và   P =k.  cho phép 3 chiều

R =

– Đối với đa số vật liệu thì ta có  = 0,3

– Như vậy biến dạng đàn hồi của kim loại có thể hiểu là các nguyên nhân trong mạng tinh thể tác động qua lại bằng lực hút và lực đẩy. Bình thường nếu khoảng cách giữa các nguyên tử bằng bán kính của nguyên tử r0  thì các nguyên tử hút nhau. Còn khi có ngoại lực tác dụng thì các nguyên tử hút với nhau. Còn khi có ngoại lực tác dụng thì mạng tinh thể lại dịch làm cho khoảng cách của các nguyên tử khác r0   thì lúc này xuất hiện các lực tương hỗ giữa các nguyên tử về vị trí cân bằng .

1.3 Biến dạng dẻo :

1.3.1 Biến dạng dẻo của đơn tinh thể :

Trong đơn tinh thể kim loại các nguyên tử xắp sếp theo 1 trật tự xác định , mỗi nguyên tử luôn dao động quanh 1 vị trí cân bằng của nó. Khi ứng suất sinh ra trong kim loại vượt quá giá trị đàn hồi, kim loại lại biến dạng dẻo nguyên nhân là do sự trược song tinh .

a/ Sự trượt:

–    Một phần đơn tinh thể dịch chuyển song song với phần còn lại theo 1 mặt phăng nhất định , mặt phẳng này gọi là mặt phẳng trượt .

–    Khi trượt, trên mặt trượt mối liên kết giữa các nguyên tử ở về 2 phía mặt trượt bị đứt, nhưng lại tạo với nguyên tử đối diện ở vị trí mới mối liên kết mới. Các nguyên tử kim loại dịch chuyển tương đối với nhau đúng bằng số nguyên lần thông số mạng .

–    Rõ ràng mặt và phương xảy ra sự trượt phải có liên kết giưa các mặt trượt vơí nhau phải yếu hơn. Các mặt phương thoã mãn ĐK này là các mặt phương có mật độ nguyên tử lớn nhất, là các mặt phương cơ bản.

–    Nếu như trong mạng tinh thể luôn có lệch thì chúng luôn luôn  là nơi xuất phát của các quá trình trượt, sự trượt tác động đến các nguyên tử ở trên mặt trượt một cách nối tiếp cho nên ở mỗi thời điểm có một số lượng hạn chế các nguyên tử tham gia quá trình trượt .


b/Song tinh:

–    Một phần tinh thể vừa  trượt vừa quay đến một vị trí mơi, đối xứng với phần còn lại qua một mặt phẳng gọi là mặt song tinh. Các nguyên tử kim loại trên mỗi mặt di chuyển 1 khoảng tỷ lệ với khoảng cách đến mặt song tinh .


–    Trong những điều kiện thường của biến dạng dẻo, song tinh không không có vai trò đáng kể nhưng sẽ tăng lên khi giảm nhiệt độ hoặc tăng tốc độ biến dạng .

–    Ví dụ: đơn tinh thể Cd có ứng suát trượt thực tế là  0,3 –  0,7 N/mm2  còn gây ra song tinh  phải tới 4,22 –  3,34 N/mm2  .

–    Nghiên cứu về lý thuyết và thực nghiệp cho thấy. Biến dạng dẻo songtinh gây ra rất bé, nhưng khi có song tinh trượt sẽ xảy ra nhanh hơn .

1.32.Biến dạng dẻo của đa tinh thể :

Kim loại và hợp kim là tập hợp của nhiều đơn tinh thể (hạt tinh thể ). Cấu trúc của chúng được gọi là cấu trúc đa tinh thể . Trong đa tinh thể biến dạng dẻo có hai dạng : biến dạng trong nội bộ hạt và biến dạng vùng tinh giới hạt

Biến dạng ở vùng tinh giới hạt có các đặc điểm sau :

+ Do các định hướng khác nhau nên khi tác dụng tải trọng đa tinh thể , các hạt sẽ biến dạng khác nhau . Hạt nào có mạng định hướng thuận lợi cho trượt sẽ bị biến dạng dẻo trước với ứng suất tương đối nhỏ , ngược lại hạt có phương mạng không thuận lợi cho trượt và biến dạng sau với ứng suất lớn hoặc không biến dạng .Theo các nghiên cứu cho thấy : Những hạt  các  mặt trượt tạo với các hướng của ứng suất chính là một góc xấp xỉ 450 , sẽ xảy ra biến dạng một cách thuận lợi nhất ứng với ứng suất bé nhất . Giữa các hạt có độ biến dạng không đều .

Các hạt trong đa tinh thể không độc lập mà gắn bó với nhau do đo sự biến dạng dẻo của mỗi hạt luôn luôn có ảnh hưởng dén hạt  bên cạnh và chúng bị cản trở do vậy các hạt trong đa tinh thể có thể bị trượt ngay trong nhiều hệ trượt khác nhau .và xảy ra đồng thời sự quang của các mặt và các phương trượt .

Vùng biên giới các hạt có sự xắp xếp không trật tự , do đó sự trượt khó phát triển ở đây , vì không hình thành mặt trượt và phương trượt .Trong kim loại đa tinh thể , khó có thể tuộc liên tục từ hạt này sang hạt khác .

Từ những đặc điểm trên ta rút ra kết luận : lám nhỏ hạt kim loại không những tăng độ bền mà cả độ dẻo của kim loại và hợp kim .

Quá trình biến đạng ở da tinh thể chủ yếu do các hạt xảy ra trượt và quay tương đối với nhau .Do trượt và quay của hạt , trong các hạt lại xuất hiện các mặt trượt thuận lợi mới giúp biến dạng trong kim loại tiếp tục phát hiện .

1.4 Phá huỷ :

Quá trình biến dạng tăng dần với một mức độ nào đó trong kim loại sẽ phá huỷ .Đây là một dạng hỏng nghiêm trọng mà không thể khắc phục được cơ chế của quá trình phá huỷ : Đầu tiên hình thành và phát triển vết nứt từ kích thước siêu vi mô , vi mô đến vĩ mô .

1.4.1Phá huỷ trong điều kiện tải trọng tĩnh:

Phá huỷ có thể kèm theo biến dạng dẻo ở mức độ tương đối gọi là phá huỷ dẻo .phá huỷ dẻo xảy ra với tốc độ nhỏ cần nhiều lực nên ít nguy hiểm .

Điêu kiện để phá huỷ dẻo xảy ra là biến dạng dẻo và trạng thái ứng suất kéo 3 chiều trong vùng có thắt cục bộ.

Phá huỷ hầu như không có biến dạng dẻo vĩ mô kéo theo xảy ra tức thời nên khá nguy hiểm .Bề  mặt  ngoài đứt khi phá huỷ thường vuông góc với ứng suất pháp lớn nhất như mặt vi mô thì có thể là theo mặt phẳng tinh thể xác định với mặt dòn, ở bên trongmọi hoạt hạt .

Các yếu tố ảnh hưởng đến sự phá huỷ là nhiệt độ, tốc đô, biến dạng và tập trung ứng suất .

Ưng suất cần thiết để phát triển vết mứt :


Trong đó :

E : môdun đàn hồi .

C: kích thích đặc trưng vết nứt ban đầu .

sức căng bề mặt .

1.4.2 Phá huỷ trong điều kiện tải trọng thay đổi theo chu kỳ :

Cơ chế phá huỷ cũng xảy ra bằng cách tạo thành và phát triển vết nứt .

Sự  phá huỷ mỏi phụ thuộc vào các yếu tố : ứng suất tác dụng số chu kỳ tác dụng của tải trọng , yếu tố tập trung ứng suất .

1.4.3 phá huỷ ở nhiệt độ cao :

Sự tạo nên vết nứt dẻo có thể theo cơ chế sau : các hạt trượt lên nhau theo biên giới có tập trung ứng suất tạo nên vết nứt .

1.5 Các ảnh hưởng của biến dạng dẻo đến tính chất của kim loại , hợp kim :

1.5.1 sau biến dạng dẻo trong kim loại tồn tại có ứng suất dư có hai loại :

– ứng suất dư tế vi (loại II,III)

– ứng suất dư thô đại  (loại I).

a/ ứng suất dư tế vi : Là loại ứng suất tồn tại trong kim loại sau khi bỏ tải trọng biến dạng và được cân bằng trong phạm vi từng phần nhỏ của hạt hay trong từng hạt. Người ta đánh giá ứng suất tố vi qua độ  xê dịch trung bình của thông số mạng  hoặc khoảng cách giữa các mặt  . Giá trị của úng suất dư tố vi bằng tích số của độ xê dịch trung bình với môđun đàn hồi.

Nguyên nhân sự tồn tại ứng suất tế vi : Do biến dạng dẻo xảy ra không đồng đều giữa các hạt , do hình thành các mặt trượt , tạo nên biến dạng càng lớn ,ứng suất tế vi càng lớn . Ứng suất dư tế vi gắn liền với xô lệch mạng có tác dụng cản trở chuyển động của lệch do làm độ tăng bền

b/Ứng suất dư thô đại : là loại ứng suất tồn tại trong cả thể tích kim loại hay ở giữa các phần, sinh ra do biến dạng không đồng đều trên toàn tiết diện. Nói chung ứng suất thô đại là không có lợi, nó có thể là một trong những nguyên nhân gây ra phá huỷ kim loại . Tuy nhiên trong một số trường hợp, người ta cố tình tạo raứng suất  dư thô dại theo một quy luật nào đó để tăng khả năng làm việc của chi tiết kim loại , như tạo ra bề mặt ứng suất nén dư bằng cách lăn ép , phun bi…… để làm rang khả giới hạn mõi

1.5.2. Biến dạng dẻo làm biến đổi cơ tính kim loại :

Biến dạng dẻo lằm biến đổi cơ tính kim loại theo hướng tăng bền hay còn gọi là hoá bền ( biến cứng) , làm tăng giới hạn bền , giới hạn chảy , giới hạn đàn hồi , độ cứng , nhưng làm giảm độ dẻo , độ dai .

Nguyên nhân : Là do biến dạng dẻo có thể làm tăng độ cứng và giới hạn bền khoảng 1,5÷ 3 lần . Sự bền hoá ( hoá cứng ) là phương pháp tốt , có phần đơn giản để làm tăng độ bền , độ cứng của kim loại . Tuy nhiên , sự bền cứng ảnh hưởng xấu đến công nghệ : tính gia công cắt và biến dạng dẻo

1.5.3. Biến dạng dẻo làm biến đổi lý tính , hoá tính của kim loại

Biến dạng dẻo làm tăng xô lệch mạng, làm nhỏ hạt. Các yếu tố này làm giảm tính dẫn điện ( tăng điện trở) , giảm tính dẫn nhiệt , độ thấm từ , cảm ứng từ dư.

Khối lượng riêng kim loại sau biến dạng dẻo có thể tăng lên do bẹp các lỗ khí, rỗ co.

Kim loại đã qua biến dạng dẻo có hoạt tính hoá học cao hơn trong các phản ứng hoá học , dễ bị ăn mòn .

1.6. Các yếu tố ảnh hưởng đến tính dẻo và biến dạng dẻo của kim loại :

Tính dẻo của kim loại là khả năng biến dạng dẻo của kim loại dưới tác dụng của ngoại lực mà không bị phá huỷ . Tính dẻo của kim loại phụ thuộc vào hàng loạt nhân tố khác nhau như : Trạng thái ứng suất , ứng suất dư , thành phần hoá học và tổ chức kim loại , t0 …

1.6.1.Anh hưởng của trạng thái ứng suất :

Trạng thái ứng suất chính củng ảnh hưởng đáng kể đến tính dẻo của kim loại . Qua thực nghiệm cho thấy kim loại chịu ứng suất nén khối có tính dẻo cao hơn khi chịu ứng suất nén mặt, nén đường hoặc chịu ứng suất kéo

1.6.2 Anh hưởng của ứng suất dư :

Khi kim loại bị biến dạng nhiều , tồn tại ứng suất dư lớn bên trong vật thể sẽ làm tính dẻo của kim loại giảm mạnh ( biến cứng ) và giảm độ bền , độ dai . Nếu ứng suất dư lớn có thể làm vật biến dạng hoặc phá huỷ

Khi nung nóng kim loại đạt nhiệt độ từ 0,25÷ 0,3 Tr (nhiệt độ nóng chảy ) ứng suất dư và xô lệch mạng giảm làm tính dẻo của kim loại phục hồi trở lại .

1.6.3 Anh hưởng của thành phần hoá học và tổ chức kim loại :

Thành phần hoá học có ảnh hưởng đến tính dư và biến dạng của kim loại. Nó quyết định bởi nguyên tố cơ bản, nguyên tố hợp kim và tạp chất .

Đối với nguyên tố cơ bản. Tạo nên tổ chức cơ sở  để quyết định tính dư và biến dạng dẻo của kim loại và hợp kim. Nguyên tố hợp kim tạp với kim loại cơ sở những liên kết kim loại có tổ chức phưc tạp làm cho kim loại rất cứng và giòn, đồng thời nó làm xê lệch  mạng, làm cản trở quá trình trượt dẫn đến kim loại cũng làm ảnh hưởng lớn đến tính dẻo của nó .

1.6.4 Anh hưởng của nhiệt độ :

Tính dẻo của kim loại phụ thuộc rất lớn vào nhiệt độ. Khi kim loại ở nhiệt độ cao thì các phần tử bị dao nhiệt làm suy giảm lực liên kết giữa các phần tử, do đó làm tăng tính dẻo cuảc kim loại. Đồng thời dao đông nhiệt có khả năng đưa các phần tử từ trạng thái mất cân bằng về trạng thái cân bằng, do đó làm giảm sự xê dịch khử biến cứng và tăng tính dẻo

1.6.5 Anh hưởng của tốc độ biến dạng :

Tăng tốc độ biến dạng thì làm giảm tính dư của kim loại. Nếu tốc độ của quá trình biến cứng khi biến dạng lớn hơn tốc độ của quá trình khử  biến cứng.

Ngoài ra tốc độc của biến dạng tăng còn làm sinh nhiều nhiệt, hiệu ứng nhiệt làm ch kim loại đạt tới nhiệt độ mà tại đó tính dẻo thấp, còn làm tăng cứng  lớn hơn tốc độ biến cứng. Do hiệu ứng nhiệt mà nhiệt độ của kim loại tăng dần lên làm cho kim loại chuyển từ vùng dòn sang vùng dẻo

1.6.6 Anh hưởng của ma sát ngoài:

Ma sát ngoài làm thay đổi hình thức lực do đó làm thay đổi trạng thái ứng suất chính của vật thể. Ngoài ra ma sát ngoài còn cản trở biến dạng tự do của vật thể, làm cho vật thển biến dạng không đồng đều làm tăng lực và công biến dạng. Cản trở sự di  chuyển của kim loại trong khuôn rèn và dập thể tích do đó vật có khả năng làm giảm việc điền đày khuôn.

1.7. Trạng thái ứng suất và phương trình dẻo :

Giả sử trong vật thể hòan tòan không có ứng suất tiếp thì vật thể có ba dạng ứng suất chính sau :

– Ứng suất đường :

– Ứng suất mặt :

– Ứng suất khối :


a.    Ứng suất đơn .

b.    Ứng suất phẳng

c.    Ứng suất khối.

Trong gia công áp lực thì thường gặp các trạng thái : Ứng suất khối.

– Khi chịu ứng suất khối :

– Khi chịu ứng suất mặt :

– Khi kim loại chịu ứng suất đường: max=

Nếu 1 = 2 = 3 thì  = 0 và không có biến dạng

Điều kiện biến dạng dẻo : max giớihạn.

– Khi kim loại chịu ứng suất đường thì trạng thái biến dạng dẻo là :

max=

–    Khi chịu ứng suất mặt thì trạng thái biến dạng dẻo là : =

–    Khi chịu ứng suất khối thì trạng thái biến dạng dẻo là :

.

Các phương trình trên gọi là phương trình dẻo.

Biến dạng dẻo chỉ bắt đầu sau biến dạng đàn hồi. Thế năng của biến dạng đàn hồi ở đây

A = A0 + Ah (1.1)

Trong đó :

A0  – thế năng để thay đổi thể tích vật thể.

Ah  – thế năng để thay đổi hình dáng  vật thể.

Trong trạng thái ứng suất khối , thế năng biến dạng đàn hồi theo định luật HOOK xác định

A= (11+22+33)/3. (1.2)

Như vậy, biến dạng tương đối theo định luật Húc :

1=

2=        (1.3)

3=

Theo (1) thế năng toàn bộ của biến dạng được biểu thị :


5.2.2    THIẾT KẾ CÁC BỘ TRUYỀN :

a / Thiết kế bộ truyền trục vít :

Chọn vật liệu, cách nhiệt luyện và nhiệt luyện:

Trục vít: chế tạo bằng thép 45, thương hóa , HB = 270 .

Bánh vít : giả thiết vận tốc trượt vt  <0,25(m/s). Chọn vật liệu bánh vít là gang  xám GX-12-38, đúc bằng khuôn cát.

Tra bảng 4 – 5 (TKCTM – NXBGD – 1999), tìm được các giá trị

ch = 220(N/mm2)

bk = 42(N/mm2)

Chọn số mối ren Z1 của trục vít và tính số răng Z2 của bánh vít:

Chọn số mối ren của trục vít : Z1 = 3

Số răng của bánh vít :        Z2 = i.  Z1 = 8  3 = 24

Chọn sơ bộ trị số hiệu suất, hệ số tải trọng và tính công suất trên bánh vít:

Số mối ren trục vít Z1 = 3, trục vít dẫn động nên chọn sơ bộ hiệu suất  = 0,83

Chọn sơ bộ hệ số tải trọng: K = 1,1.

Định mođun m và hệ số đường kính q theo điều kiện bền tiếp xúc:

Tính  theo công thức  (4.9 ).6.


Tra bảng 4 – 6 (TKCTM – NXBGD – 1999) chọn các giá trị : m =10; q = 8

Kiểm nghiệm vận tốc trượt, hiệu suất và hệ số tải trọng :

a.    Vận tốc trượt:

Vận tốc trượt trong bộ truyền trục vít  – bánh vít có phương theo đường tiếp tuyến với đường ren trục vít.


Như vậy, vận tốc trượt tính được phù hợp với dự đoán khi chọn vật liêụ bánh vít.


b.    Hiệu suất của bộ truyền trục vít trong trường hợp trục vít dẫn động:


Với  : góc vít của trục vít

Tra bảng 4 – 7 (TKCTM – NXBGD – 1999), với Z1 = 3, q = 10

chọn  =  26,340.

Tra bảng 4 – 8 (TKCTM – NXBGD – 1999), với vt = 0,25 (m/s), chọn f = 0,065,  = 3,43.


Trị số hiệu suất không chênh lệch nhiều so với dự đoán nên không cần tính lại công suất trên bánh vít.

c.    Hệ số tải trọng K:

Hệ số tải trọng tính theo công thức: K = Ktt   Kđ

Ktt : hệ số tập trung tải trọng

Kđ : hệ số tải trọng động

Do tải trọng không thay đổi nên chọn Ktt =1

Vận tốc vòng v2 của bánh vít :

Với v2 = 0,07 < 3 nên lấy Kđ = 1,1, suy ra K = Ktt   Kđ = 1  1,1 = 1,1, phù hợp với dự đoán.

Vận tốc v2  = 0,07 (m/s) < 2  nên chọn cấp chính xác của bộ truyền trục vít là: 9.

Kiểm nghiệm sức bền uốn của răng bánh vít

Kiểm nghiệm ứng suất uốn sinh ra tại chân răng bánh vít theo công thức:


với y : hệ số dạng răng tra theo số răng tương đương của bánh vít


Tra bảng 3 – 18 (TKCTM – NXBGD – 1999), chọn hệ số dạng răng y = 0,472


Như vậy, ứng suất uốn sinh ra tại chân răng bánh vít thoả mản điều kiện bền uốn

u    [ ]u = 42(N/mm2).

Định các thông số hình học chủ yếu của bộ truyền trục vít :

Số mối ren của trục vít Z1 = 3

Số răng của bánh vít     Z2 = 24

Mođun dọc trục vít bằng mođun ngang của bánh vít : m = 10

Bước ren của trục vít : t = m   = 3,14  10 = 31,4.

Góc profin ren của trục vít :  = 200

Góc vít của ren trục vít     :  = 16034.

Khoảng cách trục: A = 0,5  m (q + Z2 + 2)  = 160(mm).

Hệ số đường kính: q = 8.

Bước xoắn ốc của ren trục vít : S = t  Z1 = 3,14  3 = 94,2(mm).

Đường kính vòng chia trục vít : dc1 = q  m  = 80(mm).

Đường kính vòng đỉnh trục vít : De1 = dc1  2f0m = 100 (mm).

Đường kính vòng chân ren trục vít : Di1 = dc1 – 2f0m – 2c0m  = 56 (mm).

Đường kính vòng chia bánh vít : dc2 = Z2  m = 24  8 = 240(mm).

Đường kính vòng đỉnh răng bánh vít : De2 = (Z2 + 2f0)m

= (24 + 2  1)8 = 260(mm).

Chiều dài phần có ren của trục vít (Z1 = 3):

L  (12,5 + 0,09  Z2)m = 153,8(mm)

Chọn L bằng số nguyên lần bước dọc :

X =  = 4.9 .lấy x = 5 .

-> L = x.  = 5. 3,14 .10 = 157 mm .

Chiều rộng bánh vít (Z1 = 3): B  0,75De1 = 0,75  100= 75(mm).

Chọn B = 70(mm).

Tính lực tác dụng:

Lực tác dụng lên bộ truyền trục vít gồm: lực vòng, lực hướng tâm, lực dọc trục.

–    Lực vòng P1 trên trục vít có trị số bằng lực dọc trục Pa2 trên bánh vít   ; Mx1 : momen xoắn trên trục vít.


–    Lực vòng P2 trên bánh vít bằng lực dọc trục trên bánh vít

; Mx2 : momen xoắn trên bánh vít.

Mx2 = M1  iV    = 20548,97  8  0,9 = 147952,58(N.mm)

.

–    Lực hướng tâm Pr1trên trục vít bằng lực hướng tâm Pr2 trên bánh vít

Pr1 = Pr2 = P2  tg = 8368  tg200 = 3045,7(N).

Kiểm nghiệm sức bền và độ cứng uốn của thân trục vít

Để bộ truyền làm việc bình thường, thân trục vít phải có đủ sức bền và độ cứng. Chọn trục vít một đầu lắp trên 2 ổ côn đỡ chặn, còn đầu kia lắp trên ổ lăn đỡ, nên độ võng của trục vít phải thỏa mản điều kiện:


trong đó:

f   : độ võng lớn nhất của trục

[f] : độ võng cho phép của trục vít, lấy [f] = (0,005  0,01)m

E : mođun đàn hồi của trục vít. E = 2,1  105(N/mm2)

P1,P2,Pr: lực vòng trên trục vít, lực vòng trên bánh vít, lực hướng tâm.

dc1 : đường kính vòng chia trục vít

l : khoảng cách giữa 2 gối đỡ trục vít

J : momen quán tính tương đương của tiết diện thân trục vít


De1, Di1 : đường kính vòng chân ren và đường kính vòng đỉnh của trục vít.

Với N2 < 8(kw)  l = 0,8De2  = 0,8  234 = 187,2(mm)


suy ra

Mặt khác: [f] = 0,01m = 0,01  10 = 0,1(mm)

Þ    f < [f]. thỏa mản điều kiện.

b/. Thiết kế bộ truyền bánh răng trụ răng thẳng :

Chọn vật liệu Chọn thép 55 thường hoá ,theo bảng (3.8 ) tài liệu 6

b=660 N/mm2.

ch=330 N/mm2.

HB=230.

Định ứng suất uốn cho phép và Định ứng suất tiếp xúc :

KN=KN=1.

Ưng suất tiếp xúc cho phép của bánh răng xác định :

[]tx= 2,6 . 230  = 598 HB .

[]u==  (bang 3.5,tài liệu 6 ).

Hệ số an toàn n =1,5.

= 1,8 .Hệ số tập trung ứng suất ở chân răng .

-1 = 0,43. b  giới hạn mỏi của thép.

b  = 660 giới hạn bền kéo .

[]u==  = 157,8 (N/mm2).

Chọn hệ số tải trọng .  k = 1,3 .

Hệ số chiều rộng bánh răng :

A=b/A = 0,3 .

Tính khoảng cách trục A:

A.

A1 mm.

Chọn A=200 mm.

Tính vận tốc vòng và chọn cấp chính xác chế tạo bánh răng :

Vận tốc vòng :

V=  .

ð    V0,06 m/s.

Với  vận tốc vòng này của bánh răng, tra theo bảng 3-11 tra theo bảng TKCTM có thể chọn cấp  chính xác 9.

Định chính xác hệ số tải trọng k và khoảng cách trục A :

Hế số tải trọng k được tính theo công thức :

k=ktt.kđ.

Tra bảng 3.12  ta có ktbảng = 1,16.

ktt = (ktbảng+1)/2 = (1,16+1)/2 = 1,08.

Theo bảng 3-14 [6] ta tìm được hệ số tải trọng động :

Kđ=1,2=> k=1,08.1,2=1,296.

Hệ số tải trọng k sai lêch  so với hệ số dự đoán k=1,3 không  nhiều nên ta không cần  điều chỉnh lại trị số khoảng cách trụ A

ð    A1=200 mm.

Xác  định môđun, số răng và của răng :

Môđun  :chọn theo khoảng cách trục

m=(0,010,02).A=(24).

Chọn mn=2.

Số răng của bánh nhỏ (bánh dẫn ) theo 3.26 [6].


Thiết kế dây chuyền sản xuất ống Inox

Thiết kế dây chuyền sản xuất thức ăn chăn nuôi

Thiết kế dây chuyền sản xuất thức ăn chăn nuôi


23a 23b 23c


Mô tả đồ án: Gồm các file như ảnh trên bao gồm tất cả các file CAD, Thuyết minh

Giá: 450.000vnđ – Mã số: doantotnghiep.me_TKM000023
Tải đồ án


LỜI  NÓI  ĐẦU


Đất nước ta đang trong thời kỳ công nghiệp hoá, hiện đại hoá, vì vậy việc nghiên cứu và chế tạo các dây chuyền và thiết bị hiện đại là một việc rất cần thiết. Việc nâng cao công nghệ nhằm giải phóng sức lao động và nâng cao năng suất, tạo điều kiện làm cho đất nước ngày càng giàu mạnh, nâng cao mức sống của người dân, đồng thời đuổi kịp với nền công nghiệp hiện đại của thế giới.


Để thực hiện được những công việc trên, chúng ta không ngừng học hỏi mà còn phải vận dụng sáng tạo những điều đã học vào thực tế một cách có hiệu quả. Đồ án tốt nghiệp là bước khởi đầu cho các sinh viên làm quen với việc thiết kế và tác phong của một người cán bộ kỹ thuật, tìm hiểu và đi sâu với các máy móc thiết bị trong thực tiễn.


Đây thực sự không phải là một công việc đơn giản vì là vấn đề mới mẻ và chưa có kinh nghiệm trong quá trình thiết kế nên khong tránh khỏi những thiếu sót, rất mong sự góp ý và thông cảm của các thầy.


Để hoàn thành được công việc thiết kế này, em xin chân thành cảm ơn sự hướng dẫn tận tình của thầy Châu Mạnh Lực  và  sự giúp đỡ của các bạn bè.


Sinh viên thực hiện


KIM NGỌC SÁU


Chương 1


TÌM HIỂU CÔNG NGHỆ SẢN XUẤT THỨC ĂN

NUÔI TÔM


1.1     PHÂN LOẠI HỖN HỢP HẠT LƯƠNG THỰC


– Trong dây chuyền sản xuất thức ăn hỗn hợp cho tôm thì khâu phân loại hỗn hợp hạt, hỗn hợp các thành phần thức ăn co tôm , hỗn hợp các sản phẩm trung gian và sản phẩm cuối cùng được coi là khâu cơ bản.

– Trong nguyên liệu đưa vào nhà máy luôn có lẫn các giống hạt khác, hạt dại, tạp chất khoáng và tạp chất hữu cơ. Mục đích của sự phân loại hỗn hợp hạt là thu được khối đồng nhất các hạt cần đưa vào dây chuyền sản xuất chính. Quá trình phân loại trong các xí nghiệp sản xuất thức ăn hỗn hợp cho tôm gồm hai phần :

+ Loại tạp chất ra khỏi khối hạt.

+ Phân chia khối hạt thành những hợp phần có chất lượng khác nhau để chế biến riêng.


1.2  GIỚI THIỆU CÔNG NGHỆ SẢN XUẤT THỨC ĂN NUÔI TÔM


Để tạo ra sản phẩm đúng tiêu chuẩn và đúng yêu cầu về chất lượng, qui trình sản xuất thức ăn nuôi tôm cần có những công đoạn sau.


1.2.1 Công đoạn 1: Chuẩn bị nguyên liệu


– Việc chuẩn bị nguyên liệu trước khi đưa vào máy nghiền là rất quan trọng vì nó quyết định chất lượng và tiêu chuẩn của sản phẩm.

– Tính chất của hạt ngũ cốc được đặc trưng bởi cấu tạo thành phần hoá học, tính chất cơ lý và tính chất hoá sinh của hạt.

– Tính chất của hạt có ảnh hưởng quyết định đến quá trình sản xuất.


1.2.2 Công đoạn 2 : Nghiền các loại hạt


– Nghiền hạt là một quá trình biến vật thể thành các phần tử nhỏ hơn nhờ lực phá vỡ lớn hơn lực liên kết của các phần  tử bột. Có hai hình thức nghiền : nghiền đơn giản và nghiền phức tạp.

+ Nghiền đơn giản : là qúa trình biến vật thể thành các phần tử có kích thứơc xác định, các phần tử này là sản phẩm cuối cùng của quá trình nghiền.

+ Nghiền phức tạp : là quá trình biến vật thể rắn thành những phần tử có kích thước nhỏ hơn, nhưng sau mỗi lần nghiền có phân loại và các phần tử có kích thước khác nhau được đưa vào các hệ nghiền khác nhau để tiếp tục nghiền cho nhỏ hơn.

– Trong  dây chuyền sản xuất bột cùng loại có thể áp dụng hình thức nghiền đơn giản hoặc nghiền phức tạp. Nhưng trong sản xuất bột phân loại thì nhất thiết phải áp dụng phương pháp nghiền phức tạp.

Tỷ lệ lấy bột (phần trăm bột lấy được từ hạt) cũng như chất lượng bột thành phẩm phụ thuộc rất nhiều vào độ hoàn thiện của quá trình nghiền hạt. Năng lượng tiêu hao của quá trình nghiền thường chiếm khoảng 50 – 80% tổng số năng lượng tiêu hao của toàn bộ dây chuyền sản xuất của các nhà máy.

1.2.3  Công đoạn 3 : Định lượng nguyên liệu


– Trong các dây chuyền sản xuất cần thiết phải định lượng nguyên liệu sản phẩm và các bán thành phẩm ở các công đoạn chế biến trung gian. Nếu thành phẩm gồm nhiều nguyên liệu thì khâu định lượng để đảm bảo đúng tỷ lệ thành phần và khâu trộn để đảm bảo tính đồng đều là cần thiết. Đặc biệt số xí nghiệp chế biến thức ăn hỗn hợp, thức ăn gia súc thì các máy định lượng, máy trộn và máy tạo viên là rất quan trọng.

– Thông thường các máy định lượng được lắp ngay dưới boong khe dưới đặt trước các máy. Dụng cụ định lượng thường là cân gián đoạn theo mẻ, dựa vào nguyên tắc định lượng. Nhưng đồng thời đã có các máy định lượng làm việc liên tục theo nguyên tắc trọng lượng và thể tích.

– Các máy định lượng theo thể tích thường dùng các loại vật liệu có độ tơi, khối lượng riêng ít thay đổi để có sai số nhỏ như các loại hạt, loại bột, ….


1.2.4 Công đoạn 4 : Trộn  khô các loại bột


– Nguyên liệu để trộn bao gồm :

1. Bột gạo            4. Bột cá

2. Bột ngô            5. Bột đậu phộng

3. Bột đậu nành        6. Bột tấm

– Trong sản xuất thức ăn hỗn hợp phục vụ cho nuôi tôm phải đảm bảo các thành phần được phân bố đều trong toàn khối thức ăn, nghĩa là thức ăn phải thống nhất về giá trị dinh dưỡng. Đặc biệt là những thành phần có hoạt động sinh lý cao nếu không phân bố đều thì sẽ gây tác hại đến kết quả chăn nuôi.

–    Để các thành phần trong hỗn hợp thức ăn phân bố đều ta tiến hành trộn làm cho hỗn hợp thức ăn thành một khối thống nhất. Hệ số đồng đều  của hỗn hợp


(5. 2)[3]


Trong đó :  x  là giá trị trung bình của các thành phần trong mẫu (%)

x1 là giá trị của mẫu kiểm tra nào đó (%)

n là số lưộng mẫu kiểm tra

– Nếu trộn đều thì x1 gần bằng x lúc đó  Vc  0, điều này chứng tỏ hiệu suất trộn rất cao, ngược lại giá trị Vc càng lớn thì hiệu suất trộn càng thấp.

– Quá trình trộn thực hiện trong máy trộn gián  đoạn hay máy trộn liên tục.


1.2.5    Công đoạn 5 : Trộn bột nhão

-Sau khi hỗn hợp bột khô được trộn đều thi ta cho nước vào hỗn hợp bột để tạo sự dính kết để ta ép viên.

1.2.6     Ép viên


– Tạo viên thức ăn chăn nuôi là định hình các hỗn hợp thức ăn sau khi trộn. Mục đích tạo viên là làm chặt các khối hỗn hợp, tăng khối lượng riêng và khối lượng thể tích (tới 1000  1300 kg/m3 ), làm giảm khả năng hút ẩm và oxy hoá trong không khí, giữ chất lượng dinh dưỡng. Nhờ đó, hỗn hợp thức ăn bảo quản được lâu hơn, gọn hơn, vận chuyển dễ dàng hơn, giảm được chi phí vận chuyển và bảo quản. Ngoài ra, đặc biệt đối với chăn nuôi gia cầm và cá, tôm, việc phân phát và cho ăn thức ăn viên thuận lợi hơn về chất lượng và độ đồng đều, tạo điều kiện để cơ khí hoá  phân phát thức ăn …


Chỉ số độ chặt của sản phẩm ép được biểu diễn bằng hệ số nén


V và V1  – thể tích của hỗn hợp trước và sau khi ép (m3 )


1.2.7 Công đoạn 7 : Sấy sản phẩm


– Sau công đoạn ép  sản phẩm ở dạng ướt nên để sản phẩm được đảm bảo lâu dài thì phải sấy. Sản phẩm sau khi sấy có một độ ẩm nhất định ( 5  7% )

– Trong lĩnh vực chế biến thức ăn cho chăn nuôi thì tính chất nguyên liệu còn đa dạng nhiều, cho nên người ta  sử dụng nhiều dạng máy sấy chuyên dùng với các chế độ sấy nghiêm ngặt.


1.2.8  Công đoạn 8 : Sàng phân loại


– Sàng phân loại là dựa vào sự khác nhau về kích thước của hai thành phần cần chia. Có thể dùng sàng cố định hoặc sàng lắc ngang.

– Tùy theo năng suất của nhà máy lớn hay nhỏ và sự khác nhau về tính chất của các thành phần trong hỗn hợp mà tổ hợp sàng gồm một số sàng nhất định.


1.2.9  Công đoạn 9 : Cân và đóng bao


Sau khi sàng phân loại xong sản phẩm được đưa qua khâu cân và đóng bao.


1.3  SƠ ĐỒ CHUNG CỦA CẢ DÂY CHUYỀN


Từ những yêu cầu về kỹ thuật và công nghệ chế biến thức ăn cho chăn nuôi, ta phải xây dựng một dây chuyền sản xuất chế biến thức ăn chăn nuôi để đáp ứng các nhu cầu trên. Qua quá trình tiếp cận và tham khảo tài liệu ta có thể thiết lập một dây chuyền chế biến thức ăn như sau :


Hình 1.1  Sơ đồ  qui trình công nghệ


Chương 2


CÁC THIẾT BỊ TRONG DÂY CHUYỀN CÔNG  NGHỆ


2.1. Máy trộn :

2.1.1. Đặt vấn đề :

Trong dây chuyền chế biến thức ăn nói chung , đặc biệt trong các xí nghiệp chế biến thức ăn gia súc và nuôi tôm thường sử dụng máy trộn để thu được hỗn hợp sản phẩm gồm nhiều thành phần có tỷ lệ nhất định trộn lẫn với nhau và phân bố đều. Thành phần các chất dù được định lượng chính xác nhưng nếu không được đưa qua máy trộn làm việc có hiệu quả thì chưa chắc đã thu được sản phẩm mà khi thành các liều nhỏ lại chứa đủ các thành phần các chất theo tỷ lệ định trước.

2.1.2. Các loại máy trộn :

a) Loại 1 : Máy trộn kiểu dùng cánh đảo


Hình 2.1.  Sơ đồ máy trộn kiểu cánh đảo


1. Động cơ điện            5. Cặp bánh răng nón

2. Cánh đảo trộn            6. Hộp giảm tốc

3. Trục cánh đảo            7. Đế máy

4. Thùng chứa liệu            8. Cửa tháo liệu

Nguyên lý làm việc: các loại nguyên liệu thành phẩm được đưa vào máy trong thùng chứa 4. Động cơ 1 quay truyền qua hộp giảm tốc 6 và cặp bánh răng nón 5 làm quay trục canh đảo. Nguyên liệu  được trộn đều trong thùng chứa rồi xả cho công đoạn tiếp theo qua cửa tháo liệu 8. Việc điều chỉnh thời gian trộn dài hay ngắn tuỳ theo tính chất nguyên liệu và yêu cầu công nghệ.

b) Loại 2 : Máy trộn vít  xoắn nằm nghiêng


Hình 2.2:  Sơ đồ máy trộn vít xoắn kiểu nằm nghiêng


Nguyên lý làm việc:

Máy trộn có vít nằm nghiêng làm việc gián đoạn, gồm : thùng trộn hình nón 5, bên trong thùng đặt vít tải nằm nghiêng 8. Vít xoắn đặt nghiêng theo độ nghiêng của đường sinh thùng trộn. Ngoài ra phía trên của vít  xoắn còn nối với cần 7 do môtơ 6 quay để quay vít 8 quanh trục thẳng đứng của thùng 5, nhằm đạt được khả năng đảo trộn đồng đều nguyên liệu trong thùng trộn. Vít xoắn 8 được truyền động từ động cơ 1 qua hộp giảm tốc 3 tới khớp các đăng 9. Sau thời gian đảo trộn đạt yêu cầu, mở van chắn của ống tháo sản phẩm 4 để thu hồi sản phẩm bột hỗn hợp.

c) Loại  3 : Máy trộn kiểu cánh đảo có thùng chứa nằm ngang :


Hình 2.3:  Sơ đồ máy trộn kiểu vít ngang


1. Động cơ                    5. Cửa nạp liệu

2. Hộp giảm tốc 2 cấp đồng trục        6. Trục trộn

3. Bộ truyền xích                7. Vỏ thùng trộn

4. Cánh trộn                    8. Cửa xả

2.2.Máy ép viên :

2.2.1. Đặt vấn đề :

Trong chế  biến thức ăn gia súc máy ép đóng một vai trò rất quan trọng vì nó làm sản phẩm có hình dạng xác định, cải tiến được điều kiện vận chuyển, bảo quản một cách dễ dàng.


2.2.2. Các loại máy ép viên :


a) Loại 1: Máy ép kiểu vít tải


Hình 2.4:  Sơ đồ máy ép viên kiểu vít tải


1. Động cơ                5. Thùng máy

2. Hộp giảm tốc            6. Khuôn ép

3. Trục vít tải                7. Đế máy

4. Phểu chứa liệu


Nguyên lý làm việc :

Nguyên liệu được đưa từ máy trộn vào phểu chứa liệu 4. Động cơ 1 quay làm trục vít tải 3 quay, nguyên liệu theo chiều quay của vít tải tới khuôn ép.


b) Loại 2 : Máy ép kiểu trục cán có khuôn trụ


Hình 2.5:  Nguyên lý cấu tạo máy ép viên kiểu trục cán có khuôn trụ

2.3. Máy  nghiền :

2.3.1. Đặt vấn đề :

Để tăng khả năng tiêu hoá của tôm  và các loài gia súc  và gia cầm nói chung , các  nguyên liệu được dùng làm thức ăn chăn nuôi cần được sấy khô, nghiền mịn vàg trộn đều với nhau . Nếu tôm và các loại gia súc, gia cầm ăn các loại hạt không nghiền sẽ dẫn đến lãng phí thức ăn vì một số thức ăn chưa tiêu hoá đã theo phân ra ngoài , mặt khác phải tiêu tốn năng lượng cho việc nhai thức ăn nên ảnh hưởng đến việc  sinh trởng và phát triển của chúng . Chính vì vậy mà việc nghiền nguyên liệu là rất cần thiết và quan trọng .

2.3.2. Các loại máy nghiền :

a)    Loại 1 : Máy nghiền răng hai trục :

Thường dùng để nghiền các loại thức ăn từ củ , quả . Các máy này nghiền nguyên liệu theo nguyên lý chặt, cắt , xé, bẻ


5.2. THIẾT KẾ QTCN CỦA VÍT ÉP .

5.2.1. Phân tích chi tiết gia công .

5.2.1.1. Công dụng

Chi tiết gia công là một vít ép dạng trụ  có đường kính là 140 , chiều dài là 670mm. Dùng để làm trục vít ép trong máy ép viên thức ăn nuôi tôm.

5.2.1.2. Các yêu cầu kỹ thuật:

Độ không song song giữa mặt trụ ngoài với mặt trụ trong không quá 0,1mm trên 100mm chiều dài đo .

Độ đảo mặt đầu giữa mặt đầu của trục vít với mặt trụ ngoài không quá 0,1/100mm chiều dài .

5.2.1.3. Vật liệu chế tạo:

Chi tiết ta làm bằng thép 45, phôi ta chọn là phôi đúc, và có những đặc tính sau: Tính đúc tốt, dòn, dẻo kém, dể gia công cắt gọt.

Thép 45loại này có cơ tính trung bình, được dùng làm các chi tiết chịu tải trong nhẹ và trung bình .

Cơ tính của chúng như sau :

+ Sức bền chảy ch= 17 Kg/mm2

+ Sức bền kéo   bk= 21 Kg/mm2

+ Sức bền uốn  u= 40 Kg/mm2

5.2.1.4. Phân tích chi tiết gia công :

Nhìn chung chi tiết gia công không phức tạp lắm nên tính công nghệ cao

5.2.2. XÁC ĐỊNH DẠNG SẢN XUẤT

Dựa vào sản lượng cần sản xuất và theo khối lượng của chi tiết cần gia công ta xác định được dạng sản xuất là loạt bé

5.2.3. CHỌN PHÔI VÀ PHƯƠNG PHÁP CHẾ TẠO PHÔI

5.2.3.1.Chọn dạng phôi:

Ở đây chi tiết chúng ta làm bằng thép 45. Ta chọn loại phôi đúc

Kích thước chi tiết không lớn lắm, hình dáng không phức tạp vì vậy ta chọn phôi đúc là tốt nhất    .

5.2.3.2.Phương pháp chế tạo phôi :

Dùng phương pháp đúc trong khuôn cát, vì dạng sản xuất là loạt bé nên đúc trong khuôn cát kinh tế hơn các phương pháp chế tạo phôi khác

+ Chính xác chế tạo phôi : Cấp II

+ Dung sai phôi                :  = 0.8(mm)

+ Độ bóng bề mặt             : 1  3

5.2.3.3. Tra lượng dư gia công cho các bề mặt của phôi :

Lượng dư đối với các kích thước danh nghĩa cho các bề mặt như sau :

+Mặt trụ ngoài  là 4,5(mm)

+Hai mặt đầu là 5,5(mm)

5.2. 4. PHÂN TÍCH CHUẨN VÀ LẬP QUI TRÌNH CÔNG NGHỆ

Công việc chọn chuẩn là một công việc có ý nghĩa rất quan trọng. Mục đích của việc chọn chuẩn là nhằm đảm bảo các yêu cầu sau :

+ Chất lượng chi tiết trong quá trình gia công

+ Đảm bảo độ chính xác của chi tiết

+ Đảm bảo năng suất hạ giá thành

5.2.4.1. Chọn chuẩn thô :

Chuẩn thô thường được dùng ở nguyên công đầu tiên trong quá trình gia công cơ, việc chọn chuẩn thô có ý nghĩa quyết định đối với quá trình công nghệ, nó ảnh hưởng tới những nguyên công sau và đến độ chính xác gia công chi tiết. Cho nên khi chọn chuẩn thô cần chú ý những điểm sau :

+ Phân phối đủ lượng dư cho các bề mặt gia công

+ Bảo đảm độ chính xác cần thiết về vị trí tương quan giữa các bề mặt không gia công và bề mặt sắp gia công

+ Nếu chi tiết có một bề mặt không gia công thì ta chọn bề mặt đó làm chuẩn thô.

+ Nếu có một số bề mặt không gia công thì ta chọn bề mặt nào có yêu cầu độ chính xác tương quan cao nhất đối với các bề mặt gia công làm chuẩn thô.

+Trong các bề mặt phải gia công nên chọn mặt nào có lượng dư nhỏ nhất, đều làm chuẩn thô

+Chọn bề mặt làm chuẩn thô tương đối bằng phẳng

+Chuẩn thô chỉ nên dùng một lần

Đối với chi tiết này ta chọn chuẩn thô như sau :


Hình 5.1: Sơ đồ chọn chuẩn thô

Lấy mặt trụ ngoài làm chuẩn thô và được định vị và kẹp chặt trên mâm cặp ba chấu tự định tâm và dùng luynet để tăng độ cứng vững

5.2.4.2. Trình tự gia công chi tiết như sau :

+Nguyên công 1 :  Tiện khoả mặt đầu, mặt chuẩn và khoan tâm hai  đầu

+ Nguyên công 2 : Tiện thô và bán tinh mặt trụ ngoài

+ Nguyên công 3 : Tiện đường xoắn vít

+ Nguyên công 4 : Tiện mặt trụ ngoài và tiện cắt đứt một đầu dùng để chống tâm

+  Nguyên công 5 : Phay rãnh đầu trục

+ Nguyên công 6 : Nhiệt luyện

+ Nguyên công 7 : Tổng kiểm tra

5.2.5. NỘI DUNG CÁC NGUYÊN CÔNG

5.2.5.1. Nguyên công 1::

+Nguyên công 1 :  Tiện khoả mặt đầu, mặt chuẩn và khoan tâm hai  đầu

1.Sơ đồ định vị và kẹp chặt :


Hình 5.2: Sơ đồ định vị và kẹp chặt

Chuẩn định vị :

Hai mặt trụ nhỏ ngoài ở đầu trục và luynet vừa định vị vừa kẹp chặt và khống chế 6 bậc tự do

3. chuyển động cắt gọt :

+ Chi tiết gá trên mâm cặp ba chấu tự định tâm và chuyển động quay tròn

+ Dao tiện chuyển động tịnh tiến hướng tâm và hướng trục

4. Chọn máy :

Chọn máy tiện T630

5. Chọn dao :

Chọn dao tiện ngoài thân cong gắn mãnh hợp kim cứng, tra bảng (4-4) trang 295 sổ tay công nghệ chế tạo máy(STCNCTM) tập I ta có:

H = 40(mm) ; B = 25(mm) ; L = 200(mm) ; m = 12(mm); a=25(mm) ; r=2(mm)

Vật liệu dao T15K6

6.Lượng dư gia công :

Với chiều sâu cắt t = 1,4(mm)

7.Tính toán chế độ cắt :

+ Khi tiện

Chọn chiều sâu cắt t=1,4(mm)  (Theo bảng5-11TCNCTM II) ta có lượng chạy dao theo bảng S =1(mm/vong).Vận tốc cắt:(m/ph) Theo bảng 5-63 STCNCTM II

Tính hệ số điều chỉnh vận tốc

K=K1.K2.K3. K4.K5;k1= 1.02: hệ số phụ thuộc vào cỏ tính vật liệu

K2= 1: Hệ số phụ thuộc vào chu kỳ bền của dao

K3= 0.8 Hệ số phụ thuộc vào dung dịch trơn nguội

K4= 0.8 Hệ số phụ thuộc vào trạng thái bề mặt phôi

K5= 1.04 Hệ số phụ thuộc vào góc nghiêng chính của dao

Vậy :

Số vòng quay tính toán :69,5(v/ph)

Chọn theo máy : nm= 86(vòng/phút)

Công suất cắt Nc = 3.4(KW). Theo bảng 5-68 STCNCTM II

Thời gian gia công cơ bản:

L=  (mm); (t=1.4, =450)

L2= 5   T0= 1(phút)

+ Khi tiện mặt chuẩn

Bước 1 : Tiện thô

Bước 2 :Tiện tinh

– Chọn dao :

Chọn loại dao tiện ngoài làm bằng thép hợp kim T15K6

-Lượng dư gia công :

Lượng dư gia công: Z=0,.5(mm)

– Tính toán chế độ cắt :

a.Tiện thô:

·    Chế độ cắt :

Chọn chiều sâu cắt t =0,25(mm)  (Theo bảng5-11TCNCTM II) ta có lượng chạy dao theo bảng S = 0.76(mm/vòng).Vận tốc cắt với các thông số như bước tiện thô:(m/ph) Theo bảng 5-63 STCNCTM II

Tính hệ số điều chỉnh vận tốc

K=K1.K2.K3. K4.K5;

K1= 1.02: Hệ số phụ thuộc vào cỏ tính vật liệu

K2= 1     : Hệ số phụ thuộc vào chu kỳ bền của dao

K3= 0.8  : Hệ số phụ thuộc vào dung dịch trơn nguội

K4= 0.8  :Hệ số phụ thuộc vào trạng thái bề mặt phôi


Thiết kế dây chuyền sản xuất thức ăn chăn nuôi

THIẾT KẾ DÂY CHUYỀN TỰ ĐỘNG LẮP RÁP BÚT BI (TL 034)

THIẾT KẾ DÂY CHUYỀN TỰ ĐỘNG LẮP RÁP BÚT BI (TL 034)


22a 22b 22c


Mô tả đồ án: Gồm các file như ảnh trên bao gồm tất cả các file CAD, Thuyết minh

Giá: 400.000vnđ – Mã số: doantotnghiep.me_TKM000022
Tải đồ án


ĐẠI HỌC QUỐC GIA TP HỒ CHÍ  MINH TRƯỜNG ĐẠI HỌC BÁCH KHOA KHOA CƠ KHÍ


LUẬN VĂN TỐT NGHIỆP ĐẠI HỌC


THIẾT KẾ DÂY CHUYỀN TỰ ĐỘNG LẮP RÁP BÚT BI (TL 034)


SVTH    : VƯƠNG QUỐC

MSSV    : 20001882

SVTH     :PHAN ĐÌNH QUANG

MSSV    : 20001834

CBHD     : Thầy TRẦN ĐẠI NGUYÊN

Thầy HUỲNH HỮU NGHỊ

BỘ MÔN : CAD/CAM/CNC


TP Hồ Chí Minh, 1 / 2005

MỤC LỤC

Trang

LỜI NÓI ĐẦU. …………………………………………………………………………………………….…………………………………

Chương 1: TỔNG QUAN VỀ TỰ ĐỘNG HOÁ , SỰ PHÁT TRIỂN CỦA TỰ ĐỘNG HOÁ TRONG GIAI ĐOẠN HIỆN NAY

1.1    Tình hình ngành cơ khí Việt Nam và triển vọng trong tương lai

1.1.1    Những nét cơ bản

1.2    Khái niệm về tự động hoá sản xuất

1.2.1    Định nghĩa về tự động hoá

1.2.2    Các hình thức của tự động hoá

1.3    Sự phát triển của tự động hoá

1.4    Thiết kế sản phẩm cho lắp ráp tự động

1.4.1    Tìm hiểu về quá trình lắp ráp sản phẩm

1.4.2    Nguyên tắc ứng dụng trong thiết kế sản phẩm

1.5    Sự cần thiết phải có tự động hoá

Chương 2: GIỚI THIỆU VỀ SƠ LƯỢC VỀ CÁC LOẠI BÚT BI TRÊN THỊ TRƯỜNG VÀ CÔNG NGHỆ LẮP RÁP CHÚNG

2.1    Nhu cầu sử dụng bút bi

2.2    Sự tiện lợi của bút bi so với bút máy

2.2.1    Bút máy

2.2.2    Bút bi

2.3    Thực trạng,xu hướng lắp ráp bút bi của các công ty hiện nay

2.4    Hệ thống lắp ráp

2.4.1    Lắp ráp bằng tay tại một vị trí

2.4.2    Dây chuyền lắp ráp bằng tay

2.4.3    Dây chuyền lắp ráp tự động

2.5    Sản phẩm

2.5.1    Giới thiệu sản phẩm trên thị trường

2.5.2    Hình ảnh sản phẩm có thể thực hiện quá trình lắp ráp

2.6    Qui trình chung để sản xuất bút bi

2.6.1    Công đoạn lắp ráp bút bi(TL-034)


Chương 3: PHÂN TÍCH PHƯƠNG ÁN VÀ CHỌN PHƯƠNG ÁN TỐI ƯU

3.1     Đưa ra phương án

3.1.1    Phướng án thứ 1

3.1.2    Phương án thứ 2

3.2  Kết luận nên chọn phương án

3.3  Yêu cầu kỹ thuật

Chương 4: THIẾT KẾ SƠ ĐỒ ĐỘNG , MÔ TẢ HOẠT ĐỘNG CỦA DÂY CHUYỀN

4.1  Thiết kế sơ đồ nguyên lý

4.1.1    Sơ đồ khối

4.1.2    Sơ đồ nguyên lý

4.2  Thiết kế sơ đồ động

4.3  Mô tả hoạt động của dây chuyền

Chương 5: PHÂN TÍCH KHÁI QUÁT DÂY CHUYỀN

5.1    Các phương pháp vận chuyển phôi

5.2    Cơ cấu cấp phôi

5.3    Cảm biến kiểm tra

5.4    Cơ cấu điều khiển

5.5    Bộ phận công tác

Chương 6: TÍNH TOÁN, THIẾT KẾ CÁC BỘ PHẬN TRONG DÂY CHUYỀN

6.1  Hệ thống dẫn động

6.1.1 Cơ cấu di chuyển

6.1.1.1 Thiết kế bộ truyền xích từ trục cam đến đầu cơ cấu di chuyển

6.1.1.2  Thiết kế bộ truyền xích từ đầu đến cuối cơ cấu di chuyển

6.2  Tính toán thiết kế phễu rung động

Chương 7: TÍNH TOÁN ,THIẾT KẾ CÁC CỤM CHI TIẾT KHÁC TRONG DÂY CHUYỀN

7.1  Cụm cấp cán

7.2  Cụm cấp ruột

7.3  Cụm cấp tảm

7.4     Cụm vặn tảm

Chương 8: HỆ THỐNG ĐIỂU KHIỂN

8.1 Mô tả hoạt động của dây chuyền

8.2 Tính toán hệ thống cam

Chương 9: HƯỚNG DẪN VẬN HÀNH VÀ BẢO TRÌ DÂY CHUYỀN

9.1  Hướng dẫn vận hành

9.2  Bảo trì


LỜI MỞ ĐẦU

Nước ta hiện nay đang trong quá trình phát triển, nhu cầu về tự động hoá trong hệ thống điều khiển là rất cần  thiết. Mức độ tự động hoá ở nước ta vẫn ở trình độ thấp chưa phát huy hết thế mạnh của nó. Chính vì lẽ đó mà các sản phẩm làm ra đạt chất lượng kém và năng suất thấp, nhìn chung trình độ tự động còn phụ thuộc nhiều vào sức người, chưa thấy được kết quả mà nó đem lại. Đồng thời chúng ta cũng tìm hiểu nó một cách đúng đắn. Do đó ở phần này ta sẽ biết được cách hoạt động, cách điều khiển, cách hoạt động một cách khái quát mà cụ thể là dây chuyền lắp ráp bút bi tự động.


LỜI CẢM ƠN

Chúng em xin chân thành cảm ơn các thầy cô trong bộ môn chế tạo máy, bộ môn kỹ thuật đo lường đã tận tình dạy dỗ chúng em trong thời gian qua, nhằm giúp chúng em có được kiến thức để có thể hoàn thành luận văn. Đồng thời chúng em cũng gửi lời cảm ơn đến thầy TRẦN ĐẠI NGUYÊN và thầy HUỲNH HỮU NGHỊ đã tận tình giúp đỡ chúng em để hoàn thành luận văn này. Nhưng do kiến thức còn hạn chế nên trong luận văn này có nhiều thiếu xót, rất mong sự thông cảm của các thầy cô. Chúng em xin chân thành cảm ơn.


KẾT LUẬN

Sản xuất bút bi là một ngành công nghiệp được phát triển trên thới giới từ rất lâu và nó ngày càng được phát triển mạnh mẽ, bởi nhu cầu ngày càng cao và đa dạng. Ở Việt Nam, công nghệ lắp ráp bút bi tự động trong những năm gần đây được nhà nước chú trọng và đầu tư rất nhiều càng cho thấy được tầm quan trọng của nó. Ngày càng có nhiều dự án đang xây dựng và chuẩn bị xây dựng. Chính vì thế trong tương lai gần Việt Nam sẽ ngày càng phát triển trong ngành sản xuất bút bi, đáp ứng được nhu cầu thị trường trong nước và hướng ra xuất khẩu.

Nội dung của đề tài là : THIẾT KẾ DÂY CHUYỀN LẮP RÁP TỰ ĐỘNG BÚT BI (TL034) NĂNG SUẤT 50 SẢN PHẨM/ PHÚT. Bao tất cả các công đoạn của qui trình sản xuất. Do đó, đòi hỏi phải đảm bảo được nhiều vấn đề trong tính hợp lí từ công đoạn bắt đầu đến vấn đề đảm bảo vệ sinh môi trường. Từ đó, mang lại sự hiệu quả trong sản xuất và mang tính kinh tế cao.

Phần nội dung của đề tài tập trung chủ yếu vào việc đưa ra phương án thiết kế, từ đó lựa chọn, tính toán để đưa ra phương án thiết kế hợp lí nhất, hiệu quả nhất.

Tuy nhiên, do kiến thức còn hạn chế nên không thể tránh khỏi những sai sót trong thiết kế cũng như trong cách trình bày. Rất mong sự chỉ bảo, hướng dẩn thêm của quý thầy cô.


TÀI LIỆU THAM KHẢO

1.    Lê Trung Thực, Tự động hoá sản xuất, Khoa Cơ Khí-Bộ môn Chế Tạo Máy-Trường ĐH Bách Khoa TPHCM

2.    PTS. Đặng Văn Nghìn, Tự động hoá quá trình sản xuất, Trường ĐH Bách Khoa TP. Hồ Chí Minh, 1991.

3.    Đặng Thế Huy-Nguyễn Khắc Thường, Giáo trình nguyên lý máy, Nhà xuất bản Nông Nghiệp, Hà Nội, 1982.

4.    PGS. Trần Hữu Quế, Vẽ kĩ thuật cơ khí, Nhà xuất bản Giáo Dục, 2002.

5.    Trịnh Chất-Lê Văn Uyển, Tính toán thiết kế Hệ dẫn động cơ khí [1, 2], Nhà xuất bản Giáo Dục, Hà Nội, 2001.

6.    Nguyễn Hữu Lộc, Cơ sở thiết kế máy (Phần 1), Trường Đại học Bách Khoa TP. HCM, 2001.

7.    KS Lê Ngọc Cương, Hướng dẫn lắp ráp điện dân dụng-Sơ đồ đấu dây, Nhà xuất bản thống kê 2003.

8.    CODIFOR, người dịch TS. Phan Đình Huấn, Kỹ thuật khí nén [1,2,3], Trung tâm Bảo Dưỡng Công Nghiệp, 2000.


Chương 1: TỔNG QUAN VỀ TỰ ĐỘNG HOÁ ,SỰ PHÁT TRIỂN CỦA TỰ ĐỘNG HOÁ TRONG GIAI ĐOẠN HIỆN NAY

Trước khi đi tìm hiểu về vấn đề chính trong chương này là khái niệm về tự động hóa và sự phát triển của nó trong giai đoạn mới, ta xem sơ lược về tình hình ngành cơ khí của nước nhà và sự phát triển của nó trong tương lai để thấy rõ sự cần thiết phải có tự động hoá như thế nào? Việc áp dụng tự động hoá cho các nhà máy, xí nghiệp trong việc lắp ráp các chi tiết với nhau  là cần thiết hay không ? Có được cái nhìn chung như thế,ta mới nắm vững, hiểu rõ và phát huy hết tác dụng của nó và áp dụng một cách linh hoạt và phù hợp với nền sản xuất nước nhà,từng bước cải tiến kỹ thuật, nâng cao chất lượng sản phẩm.

1.1    Tình hình ngành cơ khí Việt Nam và triển vọng trong tương lai:

1.1.1    Những nét cơ bản về sự hình thành:

Bắt đầu từ năm 1956 có định hướng ở miền Bắc:

Nhà máy cơ khí trung, qui mô Hà Nội: Chế tạo máy công cụ.

Nhà máy cơ khí Cẩm Phả: Phục vụ khu mỏ Hòn Gai.

Nhà máy cơ khí xe lửa Gia Lâm. Nhà máy ô tô Trần Hưng Đạo, Hoà Bình, Diesel Sông Công: Phục vụ giao thông vận tải và sức kéo cho nông lâm nghiệp.

Các nhà máy đóng tàu Bạch Đằng, Phà Rừng.

Một loạt các nhà máy qui mô 500tr/năm sản phẩm cơ khí phục vụ công nghiệp địa phương và chiến đấu tại chỗ.

Một loạt các nhà máy cơ khí quốc phòng và ngành.

·    Những đặc điểm:

Qui mô nhỏ, và nhà máy có qui mô vừa, phục vụ nhu cầu bức thiết trước mắt trong nước.

Sản xuất sản phẩm có yêu cầu kỹ thuật không cao

Công nghệ và tổ chức khép kín từ tạo phôi đến lắp ráp thành phẩm. Công nghệ và thiết bị lạc hậu, hơn 30 năm nay ít được đổi mới.

Hiên nay đang ở trình độ khoa học – công nghệ những năm 40 của thế kỹ này

·    Nhân lực:

Thợ bậc cao, từ bậc 6 trở lên: khoảng 7ngàn nhưng tuổi bình quân trên 40, có hạn chế

Đáng kể có 10 ngàn từ kỹ sư trở lên: Nhưng chưa phát huy tốt tiềm năng. Tổng tài sản cố định toàn ngành khoảng 300 triệu USD là hết sức nhỏ bé.

Hiện trạng ngành cơ khí thành phố Hồ Chí Minh

·         Đặc điểm chung:

–    Tiếp nhận từ một ngành cơ khí non yếu chỉ làm dịch vụ sửa chữa và sản xuất một số phụ tùng đơn giản

–    Từ sau năm 1975 chưa có một nhà máy cơ khí nào được đầu tư thiết bị – công nghệ đồng bộ với một hướng sản xuất rõ rệt ban đầu

–    Vốn đầu tư thấp, thiết bị đầu tư lẻ tẻ nhưng lại cố tạo ra một khả năng khép kín công nghệ nên lại càng non yếu về năng lực sản xuất về trình độ công nghệ.

–    Một vài năm gần đây một số xí nghiệp đã cố đổi mới công nghệ-  thiết bị nhưng rất chật vật trên nền cũ của mình

–    Năng lực sản xuất

–    Máy động lực và phụ tùng nông ngư nghiệp

–    Phụ tùng đơn giản cho làm đất

–    Thiết bị chế biến nông lâm sản, thực vật

–    Lắp ráp ô tô xe máy

–    Đóng xà lang và tàu nhỏ ven biển

–    Thiết bị điện: động cơ, máy biến thế

–    Cơ khí tiêu dùng: xe đạp, quạt điện, phụ tùng x e gắn máy …

–    Giá trị tổng sản lượng 1996, là 200 tỷ đồng


–    Năng suất lao động trung bình 40triệu /người /năm

·    Qui mô và nhân lực:

–    Nhỏ, chủ yếu là sản xuất đơn chiếc, loạt nhỏ

–    Tổng tài sản cố định: trên 70tỷ rất bé.

–    Tổng số công nhân sản xuất trên 3000. Trong đó có hơn 13000 công nhân bậc 4 trở lên.

–    Trên 400 cán bộ kỹ thuật có trình độ kỹ sư trở lên, nhưng ít có cơ hội được đào tạo lại thường xuyên theo sự phát triển của khoa học – công nghệ

·    Về khoa học và công nghệ

–    Trong bối cảnh chung của cả nước: lạc hậu khoảng 50năm

–    Đặc biệt yếu về các công nghệ vật liệu và tạo phôi

–    Đáng chú ý la một số xí nghiệp quốc doanh và tư doanh đầu tư nhập công nghệ thiết bị hiện đại trong khuôn mẫu. Tỷ trọng thiết bị tiên tiến chỉ khoảng 15%.

–    Vẫn còn thời kỳ cơ khí hoá.

·    Tổng quát:

–    Mặc dù hết sức năng động, tự vươn lên nhưng vẫn yếu kém về năng lực sản xuất cả về qui mô và chất lượng sản phẩm.

–    Còn khá xa trước nhiệm vụ trang thiết bị lại một phần cơ bản cho các ngành kinh tế.

–    Còn phân tán, tự phát thiếu đồng bộ và cần có qui hoạch chiến lược tập trung đầu tư đi vào những trọng điểm. Có cơ cấu sản phẩm định hướng hợp lý cho một trung tâm công nghiệp phía nam.

–    Tuy đội ngũ nhân lực khá và năng động nhưng còn thiếu khả năng đào tạo tiếp cân một cách khoa học công nghệ tiên tiến.

Thành tựu khoa học – công nghệ tiên tiến của thế giới trong lĩnh vực cơ khí:

Nhu cầu về một hình thái sản xuất linh hoạt:

Đặc điểm về thời đại về nhu cầu:

Đa dạng về mẫu mả, chủng loại.

Luôn thay đổi thị hiếu.

“ tuồi thọ “ của sản phẩm ngắn, có loại chỉ xuất hiện vài tháng là mất hết thị trường. Nhà sản xuất đứng trước những biến động khó lường.

Định hướng về khoa học – công nghệ:

Trên cơ sở công nghệ tin học tạo ra một nền “ sản xuất linh hoạt” đáp ứng sự biến động khôn lường của nhu cầu và khả năng cạnh tranh nhờ đổi mới sản phẩm.

Hiệu quả đặc trưng quan trọng nhất của công nghê tin học là năng lực giúp cho những ý tưởng của con người – dù có đa dạng và biến động cách mấy – trở thành hiện thật một cách nhanh chóng nhất, ít tốn công sức nhất

Tự động hoá nhờ kỹ thuật – công nghệ tin học:

Dùng công cụ CAD: Giúp phân tích thiết kế, tính toán và thể hiện nhanh, chính xác ; lưu trữ và thay đổi dễ dàng trong khi thiết kế các sản phẩm. Khi dùng CAD cần hiểu đúng:

Y tường và những vấn đề thuộc về tư duy linh hoạt thì do người thực hiện. Những công việc phân tích, so sánh, chọn lựa, tính toán theo một qui luật xác định do máy tính thực hiện tự động

Máy tính thực hiện nhanh việc thể hiện thành bản vẽ 2 hoặc 3 chiều.

Mỗi lĩnh vực có từng loại CAD chuyên dùng thích hợp mới có sức mạnh thực thụ cho người dùng.

Dùng công cụ CAM

Trên cơ sơ về dữ liệu về sản phẩm đã thiết kế nhờ CAD.

Với sự quyết định cách thức và qui trình gia công của nhà công nghệ.

Tạo ra các máy tính từ máy gia công CNC tự động thực hiện một cách chính xác quá trình gia công.

Dùng công cụ CIM. Tích hợp các bộ phận của quá trình sản xuất từ CAD, CAM kiềm tra chất lượng CAQC, kế hoạch sản xuất … Thành một hệ thống được điều chỉnh nhờ máy tính.

Định hướng và khả năng ứng dụng khoa học – công nghệ tiên tiến và cơ khí tại nước ta:

Định hướng về mục tiêu qui hoạch phát triển

Sở công nghiệp thành phố đã đưa ra “ Định hướng quy hoạch phát triển ngành  công nghiệp cơ khí Thành Phố thời kỳ 1996 –2000 và 2001 “

·    Nội dung cơ bản:

Làm xương sống cho nền kinh tế: Sản xuất lại và trang bị lại cho mình và các ngành kinh tế.

Đầu tư chiều sâu vào những khâu quyết định khả năng cạnh tranh của sản phẩm.

Đi thẳng vào công nghệ tiên tiến một số lĩnh vực tạo ra sản phẩm có chất lượng cao.

Chú trọng xây dựng trung tâm nghiên cứu – phát triển.

Qui hoạch và tổ chức lại ngành thành 4 khối lớn.

Định hướng các sản phẩm cơ bản.

Đầu tư chiều sâu cho 4 nhà máy.

Định hướng ứng dụng công nghệ tiên tiến

Ưng dụng CAD trong thiết kế cơ khí

Hiện tại chúng ta vẫn dùng phương pháp cổ truyền trong thiết kế. Chưa sử dụng sự hỗ trở của máy tính và các phần mềm thích hợp. Vì vậy tiềm năng sáng tạo của người thiết kế chưa phát huy hết tiềm năng về vẽ, tra cứu, tính toán về thiết kế, ngay cả lúc thành phố HCM đã có nhiều nhu cầu về thiết kế như: các thiết bị chế biến nông sản, hải sản, thiết bị phục vụ làm đất thu hoạch trong nông nghiệp; các khuôn mẫu vừa đa dạng vừa luôn luôn đổi mới, các sản phẩm cơ khí dân dụng.

Người Việt Nam hoàn toàn có khả năng tiếp thu và dùng các phần mềm thích hợp ở nước ngoài phục vụ mục tiêu của mình. Người Việt Nam còn có khả năng tận dụng những phần mềm thích hợp của nước ngoài kết hợp với phần mềm tự xây dựng để phục vụ cho thiết kế cơ khí – chẳng hạn phần mềm cơ khí BK –CAD của cán bộ khoa học cơ khí trường đại học Bách Khoa TP.HCM ; Me CAD của trung tâm tin học IDEA của Hà Nội.

Tránh ngộ nhận cần hiểu rõ chức năng của các phần mềm CAD trên thị trường để dùng khi thiết kế. Không phải CAD nào cũng dùng được cho thiết kế.

Ưng dụng CAD trong công nghệ gia công cơ khí.

Hiện cần thiết cho gia công các loại khuôn phức tạp trên các máy công cụ điều khiển số NC

Hiện có phần mềm CAD/CAM /CIMATRON 90 chuyên dùng, kết hợp giữa mô hình hoá, tạo bản vẽ cần gia công với việc mô hình hoá, tạo bản vẽ sản phẩm cần gia công với việc mô hình hoá quá trình gia công lập trình điều khiển máy CNC và CIMATRON-90 có thể điều khiển quá trình của công nghệ khoan, phay 2, 5 –5 toạ độ, công nghệ tiện, đột, dập theo đường và công nghệ cắt bằng dây.

Chú ý đầu tư các công cụ thiết bị dùng trong công nghệ tạo mẫu để năng cao hiệu quả của hệ thống CAD/CAM. Đầu tư máy công cụ điều khiển số nhờ máy tính CNC.

Cần phân biệt máy công cụ NC và CNC. Năng lực của 2 loại khác nhau rất nhiều. Chỉ có máy CNC mới dùng công nghệ CAD được và mới thực sự hiệu quả.

Hiện tại có một cơ sở đã dùng máy này, đáng chú ý là doanh nghiệp tư nhân lại đầu tư mạnh hơn doanh nghiệp nhà nước.

Cần lựa chọn công nghệ thích hợp của máy cho mặt hàng cụ thể của cơ sở sản xuất.

Không quên đầu tư cho công việc tạo phôi và xử lý vật liệu, xử lý bề mặt là khâu kém hiện nay ở TP_HCM

Muốn chất lượng sản phẩm cơ khí được năng cao, không thể thiếu sự đóng góp đồng bộ các công nghệ truyền thống như gia công các dậng bánh răng, các bề mặt có dạng có độ chính xác và độ bóng cao bằng công nghệ mài, nghiền, đánh bóng …

Đào tạo nhân lực cho các công nghệ tiên tiến

·    Đào tạo nhân công:

Đủ năng lực vận hành thiết bị tiên tiến, biết phát hiện những bất thường để kịp xem xét.

·    Đào tạo kỹ sư:

Hiểu nguyên lý hoạt động, chọn công nghệ thích hợp, nắm chắc các phần mềm và thiết bị

Làm chủ, sử dụng các phần mềm và thiết bị để điều khiền và lập trình một cách hiệu quả.

Có năng lực và công nghệ tốt để quyết định qui trình và thông số công nghệ khi sử dụng CAM.

Khả năng bảo dưỡng thiết bị hiệu quả.

·    Khả năng đào tạo trong nước.

Ngoài việc gửi tu nghiệp nước ngoài, hiện nay ở trong nước cũng có một số cơ sở có năng lực đào tạo:

Viện máy công cụ tại Hà Nội, trường đại học BK HN

Trường đại học BKTP_HCM khoa Cơ Khí

Trung tâm Việt Đức trường đại học BKTp- HCM

Đang đầu tư trường Lý Tự Trọng

Có thể đào tạo công nhân

Kỹ thuật viên kỹ sư

Cần chú ý đào tạo nhân lực thực hành, dạng Kỹ Sư thực hành mà hiện tại chúng ta rất cần nhưng các cơ sở đào tạo trong nước lại rất yếu trong việc này.

·    Quan tâm hơn nửa việc đào tạo nhân lực:

Không có con người đủ năng lực thì không tiếp thu và phát huy được các công nghệ tiên tiên của thế giới dù có tiếp cận về.

Đầu tư trang thiết bị và công nghệ hiện đại, gửi đi đào tạo đội ngũ kỹ thuật viên và giảng viên ( cho các cơ sở có chức năng đào tạo )

Nhà nước cũng nối tiếp các doanh nghiệp cùng góp cho việc đào tạo nhân lực cho mình.

Các cơ sở đào tạo trong nước, trong thành phố nên liên kết để bổ sung cho nhau trong đào tạo, đồng thời hợp tác với nước ngoài trên cơ sơ hai bên cùng có lợi. Đó là một hiện thực ở một số cơ sở đào tạotrong nước đã làm được.


Nhận xét: Nhìn chung với xu hướng chung của thế giới, ngành cơ khí nước nhà cũng đã có sự phát triển vượt bậc trong việc áp dụng tự động hoá ở một số bộ phận. Xong nó chỉ mang tính chất riêng lẽ, cục bộ chưa phát huy hết khả năng của nó và sự phát triển thiếu đồng bộ đó cũng do nhiều nguyên nhân khác gây ra. Do đó để nắm vững và áp dụng nó một cách đúng mức ta lần lượt đi tìm hiểu về các vần đề sau để có cái nhìn chung về nó và phát huy một cách hiệu quả nhất để đáp ứng nhu cầu xã hội ngày nay.

1.2      Khái niệm về tự động hoá sản xuất:

1.2.1    Định nghĩa tự động hoá:

Là dùng năng lượng phi sinh vật ( cơ, điện, điện tử …) để thực hiện một phần hay toàn bộ quá trình công nghệ mà ít nhiều không cần sự can thiệp của con người.

Tự động hoá là một quá trình liên quan tới việc áp dụng các hệ thống cơ khí, điện tử, máy tính để hoạt động, điều khiển sản xuất. Công nghệ này bao gồm:

·    Những công cụ máy móc tự động.

·    Máy móc lắp ráp tự động.

·    Người Máy công nghiệp.

·    Hệ thống vận chuyển và điều khiển vật liệu tự động.

·    Điều khiển có hồi tiếp và điều khiển quá trình bằng máy tính.

·    Hệ thống máy tính cho việc thảo kế hoạch, thu nhập dữ liệu và ra quyết định để hỗ trợ các hoạt động sản xuất.

1.2.2  Các hình thức tự động hoá

–    Tự động hoá cứng:

Là một hệ thống trong đó một chuỗi các hoạt động (xử lý hay lắp ráp ) cố định trên một cấu hình thiết bị. Các nguyên công trong dây chuyền này thường đơn giản. Chính sự hợp nhất và phối hợp các nguyên công như vậy vào một thiết bị làm cho hệ thống trở nên phức tạp. Những đặc trưng chính của tự động hoá cứng là:

·    Đầu tư ban đầu cao cho những thiết bị thiết kế theo đơn đặt hàng.

·    Năng suất máy cao.

·    Tương đối không linh hoạt trong việc thích nghi với các thay đổi sản phẩm.

–    Tự động hoá lập trình:

Thiết bị sản xuất được thiết kế với khả năng có thể thay đổi trình tự các nguyên công để thích ứng với những cấu hình sản phẩm khác nhau.

Chuỗi các hoạt động có thể điều khiển bởi một chương trình, tức là một tập lệnh được mã hoá để hệ thống có thể đọc và diễn dịch chúng.

Những chương trình mới có thể được chuẩn bị và nhập vào thiết bị để tạo ra sản phẩm mới. Một vài đặc trưng của tự động hoá lập trình là:

+  Đầu tư cao cho những thiết bị có mục đích tổng quát

+  Năng suất tương đối thấp so với tự động hoá cứng.

+  Sự linh hoạt khi có sự thay đổi trong cấu hình sản phẩm.

+  Thích hợp nhất là cho sản xuất hàng loạt.

Tự động hoá linh hoạt là sự mở rộng của tự động hoá lập trình được. Khái niệm của tự động hoá linh hoạt đã được phát triển trong khoảng 25 đến 30 năm vừa qua. Và những nguyên lý vẫn còn đang phát triển.

–     Tự động hoá linh hoạt:


THIẾT KẾ DÂY CHUYỀN TỰ ĐỘNG LẮP RÁP BÚT BI (TL 034)